


 Tiếng Anh
 Tiếng Trung
 Tiếng Tây Ban Nha
 Tiếng Nga
 Tiếng Bồ Đào Nha
 Tiếng Pháp
 Tiếng Đức
 Tiếng Indonesia
 Tiếng Thái
 Tiếng Ả Rập
 Tiếng Ý
 Tiếng Thổ Nhĩ Kỳ
 Tiếng Ba Lan
 Tiếng Nhật


Cảm biến lực cho lắp ráp pin cần được chọn theo công đoạn sẽ được đánh giá, không theo một tên gọi chung như ép pin. Ép một bộ phận vào vị trí, nén mô-đun và giữ đồ gá có thể cần các khoảng lực khác nhau cùng bằng chứng khác nhau để xác định chu kỳ đạt yêu cầu. Trước hết xác định yêu cầu quá trình đã phê duyệt, rồi quy định cách đo lực và liên hệ lực với vị trí, thời gian.
Xác định quyết định được đưa ra từ đường cong lực
Xác định đúng công đoạn và biến thể sản phẩm. Nêu rõ việc nghiệm thu phụ thuộc vào lực tại vị trí quy định, đỉnh lực trong một khoảng hành trình, lực duy trì hay đặc trưng khác đã được xác nhận. Chỉ giá trị lực lớn nhất có thể không phân biệt được chi tiết đã vào đúng vị trí với chi tiết bị kẹt sớm hơn trong hành trình.
Lấy giới hạn vận hành từ các thông số sản phẩm và quá trình đã phê duyệt. Dải tải của cảm biến không phải lực nén được phép cho cell pin hoặc mô-đun. Không thể suy ra một áp suất, lực, thời gian giữ hay ngưỡng loại bỏ chung từ mã model cảm biến.
Khi đại lượng của quá trình là áp suất, xác định diện tích chịu tải và phân bố tiếp xúc. Chia tổng lực cho diện tích danh nghĩa chỉ cho giá trị trung bình theo các giả thiết đã nêu; điều đó không xác lập áp suất đồng đều trên một chồng lớp mềm hoặc không phẳng. Một cảm biến lực không thể tự chỉ ra mọi vùng tập trung áp suất cục bộ.
Vị trí lắp cảm biến lực trong lắp ráp pin quyết định đại lượng được đo
Vẽ cơ cấu chấp hành, dụng cụ, bộ dẫn hướng, sản phẩm, gối đỡ và khung phản lực. Đánh dấu đường truyền lực qua cảm biến đề xuất và mọi đường khác qua cữ chặn, ma sát dẫn hướng hoặc chi tiết lân cận. Cảm biến nằm trước vị trí có ma sát dẫn hướng đáng kể có thể chỉ lực của cơ cấu chấp hành, thay vì lực tiếp xúc lên sản phẩm mà quy tắc nghiệm thu yêu cầu.
Kiểm tra độ cứng và độ song song của bàn ép khi nhiều điểm tiếp xúc cùng chịu tải. Tổng lực không chứng minh tải được chia đều giữa các chi tiết. Nếu tải không đều là vấn đề chất lượng cần kiểm soát, xác định phép kiểm tra hoặc phép đo bổ sung cần thiết, thay vì gán khả năng đó cho một kênh lực nén.
Tính cả trọng lượng dụng cụ và tải đặt trước khi chọn dải tải. Trong thiết kế máy, đánh giá khả năng tạo lực lớn nhất của cơ cấu chấp hành, trường hợp chi tiết đặt sai và hành trình bị chặn. Cữ chặn bảo vệ và giới hạn bộ truyền động phải được thiết kế cho các điều kiện đó mà không chịu một phần không kiểm soát của lực đo bình thường.
Dùng MV-LC0172 trong phạm vi được tài liệu xác lập
| Hạng mục MV-LC0172 | Tham chiếu | Quyết định cho trạm lắp ráp |
|---|---|---|
| Hướng lực | Nén | Dùng cấu hình khác đã được phê duyệt nếu lực kéo khi rút dụng cụ là một phần của yêu cầu nghiệm thu. |
| Các dải tải được liệt kê | 100 / 200 / 500 N; 1 / 2 / 5 / 10 kN | Chọn đúng dải theo khoảng làm việc đã được xác nhận của quá trình và đánh giá tải cơ khí. |
| Độ nhạy danh định | 1 mV/V | Kiểm tra biên độ tín hiệu và nhiễu ở những thay đổi lực dùng để quyết định đạt hoặc không đạt. |
| Điện áp kích thích tham chiếu | 5 V | Quy định bộ điều hòa tín hiệu cầu đo tương thích và giao diện dữ liệu cuối cùng. |
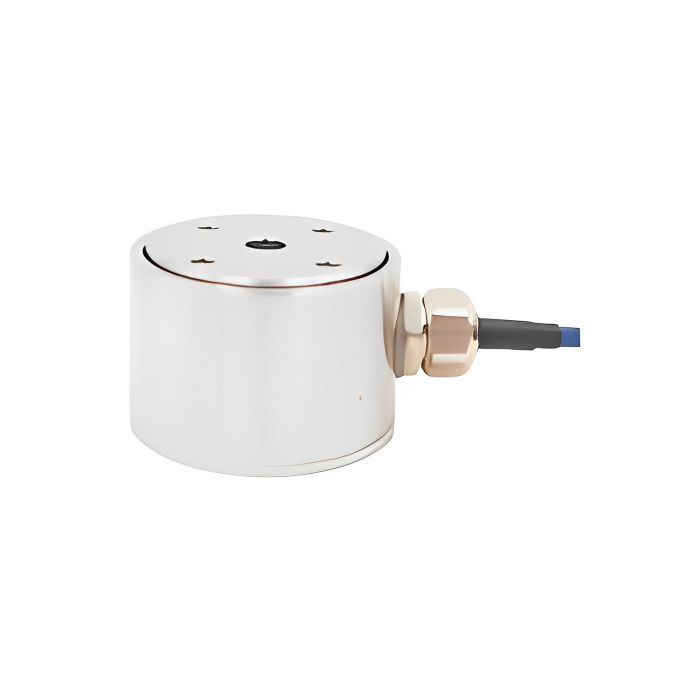
Model METRAVON MV-LC0172 có thiết kế nén nhỏ gọn bằng thép không gỉ. Catalog của sản phẩm không chứng minh sản phẩm đã được thẩm định cho quá trình sản xuất pin, có khả năng tương thích hóa học với chất điện phân, có cấp kiểm soát tĩnh điện hoặc đáp ứng yêu cầu đo trong một chu kỳ sản xuất cụ thể. Hãy xác nhận điều kiện tiếp xúc thực tế và yêu cầu của máy, thay vì suy ra từ mô tả vỏ hoặc vật liệu.
Yêu cầu bản vẽ trước khi chốt hốc lắp cảm biến và các mặt đặt tải. Bố trí chống kéo căng cáp và lối tiếp cận bảo trì mà không biến tấm chắn hoặc nắp thành đường truyền lực khác. Bài hướng dẫn đồ gá đo lực nhỏ gọn giải thích sự khác nhau giữa việc lắp vừa cảm biến về kích thước và phân biệt được tín hiệu lực hữu ích.
Đồng bộ lực, chuyển vị và bộ thông số công nghệ
Xác định vị trí đo chuyển vị. Hành trình cơ cấu chấp hành có thể bao gồm chuyển động do độ mềm của khung, dụng cụ và cảm biến; nó không nhất thiết là biến dạng của sản phẩm. Nếu quy tắc nghiệm thu dựa vào độ nén sản phẩm hoặc hành trình đưa chi tiết vào vị trí, hãy xác lập mốc tham chiếu phù hợp cùng các hiệu chỉnh cần thiết.
Các mẫu lực và vị trí phải mô tả cùng phần của chu kỳ. Ghi thời gian thu thập và cách lọc của cả hai kênh. Độ trễ khác nhau có thể làm dịch chuyển quan hệ lực–vị trí biểu kiến ngay cả khi từng phép đo thô đều đúng. Chọn yêu cầu thời gian theo sự kiện nhanh nhất ảnh hưởng đến nghiệm thu, không theo một khuyến nghị tần số lấy mẫu chung.
Lưu phiên bản bộ thông số công nghệ, biến thể sản phẩm, mã nhận dạng đồ gá và tính hợp lệ của phép đo cùng kết quả chu kỳ. Kênh lực bị mất, bão hòa hoặc chứa dữ liệu cũ không được âm thầm trở thành kết quả đạt. Kiểm chứng cách bộ điều khiển và hồ sơ sản xuất phân biệt phép đo không hợp lệ với giá trị hợp lệ nhưng nằm ngoài cửa sổ quá trình.
Thẩm định phép đo trước khi điều chỉnh giới hạn loại bỏ
Kiểm tra chuỗi đo lực với chuẩn tham chiếu phù hợp trong cấu hình dụng cụ cuối cùng. Giữ lại số đo ban đầu, các thay đổi hiệu chuẩn và kết quả lặp lại. Kiểm chứng riêng mốc chuyển vị, rồi đánh giá đường cong kết hợp theo kế hoạch xác nhận quá trình đã phê duyệt.
Dùng chi tiết mẫu đã được thẩm định hoặc đồ gá được phê duyệt để thử logic chấp nhận và loại bỏ mà không tạo điều kiện mất an toàn cho cell pin. Bao gồm những biến thiên được phép về dụng cụ, bộ thông số công nghệ và trạng thái vận hành. Chỉ hiệu chuẩn lực không thể chứng minh rằng cửa sổ đạt hoặc không đạt phân biệt được sản phẩm chấp nhận được.
Nếu đường cong lực duy trì bị trôi, so sánh dữ liệu đo ban đầu và nhiệt độ máy trước khi đổi giới hạn. Điều tra riêng chuyển động dụng cụ, giãn nở nhiệt và hiện tượng ứng suất trong sản phẩm thực sự giảm dần như những nguyên nhân có thể xảy ra. Tăng ngưỡng để khôi phục tỷ lệ sản phẩm đạt có thể che mất thay đổi mà hệ đo được lắp để phát hiện.
Khi gửi yêu cầu, cung cấp công đoạn, khoảng lực đã phê duyệt, bản vẽ đồ gá, mốc chuyển vị, thời gian chu kỳ và các đặc trưng cần dùng để quyết định. Bổ sung thông tin môi trường, bộ điều hòa tín hiệu và bộ điều khiển qua trang liên hệ METRAVON. Tách phạm vi cảm biến và thiết bị điện tử khỏi việc thẩm định quá trình và chạy thử máy.
Câu hỏi về nghiệm thu sản xuất
Q1. Chỉ lực đỉnh có xác nhận chi tiết đã vào đúng vị trí không?
Chỉ khi quá trình đã được thẩm định cho thấy lực đỉnh đủ để đưa ra quyết định đó. Kẹt hoặc tiếp xúc sớm có thể tạo ra đỉnh tương tự ở vị trí khác. Dùng tiêu chí lực–vị trí hoặc thời gian đã được xác nhận và được công đoạn yêu cầu, thay vì thêm hay bỏ đặc trưng chỉ để đơn giản hóa phần mềm.
Q2. Cần kiểm tra lại những gì sau khi thay dụng cụ ép?
Đánh giá độ thẳng hàng, hình học tiếp xúc, tải đặt trước và mốc chuyển vị, rồi kiểm chứng các hạng mục đo lường và quá trình bị ảnh hưởng. Dụng cụ giống nhau về danh nghĩa vẫn có thể làm thay đổi đường truyền lực hoặc đường cong. Lưu phiên bản dụng cụ và kết quả thử cùng cấu hình sản xuất.
Tóm tắt
Chọn cảm biến theo công đoạn lắp ráp pin đã xác định và giới hạn quá trình đã phê duyệt. Kiểm chứng tải nào đến phần tử đo, đồng bộ lực với đúng mốc vị trí và thử logic quyết định độc lập với hiệu chuẩn. MV-LC0172 có thể được đánh giá như một phần tử đo nén; bằng chứng quá trình phải xác lập liệu trạm hoàn chỉnh có đưa ra quyết định chất lượng đáng tin cậy hay không.
