


 Inglese
 Cinese
 Spagnolo
 Russo
 Portoghese
 Francese
 Tedesco
 Indonesiano
 Tailandese
 Vietnamita
 Arabo
 Turco
 Polacco
 Giapponese


Scegli il sensore secondo l’operazione da valutare, non una generica etichetta come pressatura batterie. Posizionare un componente, comprimere un modulo e trattenere un dispositivo possono richiedere campi di forza e prove di ciclo accettabile diversi. Definisci prima il requisito di processo approvato, poi come misurare la forza e associarla a posizione e tempo.
Definisci la decisione ricavata dalla curva di forza
Identifica operazione e variante esatte. Specifica se l’accettazione dipende da forza a una posizione, picco in un intervallo di corsa, forza di mantenimento o altro criterio validato. Il solo massimo può non distinguere il corretto inserimento da un pezzo bloccato prima nella corsa.
Ottieni limiti operativi dalle specifiche approvate di prodotto e processo. La portata del sensore non è una forza di compressione ammessa per cella o modulo. Dal modello non derivano valori universali di pressione, forza, permanenza o soglia di scarto.
Se la pressione è la grandezza di processo, definisci area caricata e distribuzione del contatto. Forza totale divisa per area nominale dà una media nelle ipotesi indicate, senza dimostrare uniformità su una pila flessibile o irregolare. Un sensore non rivela indipendentemente ogni concentrazione locale di pressione.
La posizione del sensore di forza di assemblaggio della batteria determina cosa viene misurato
Disegna attuatore, utensili, guide, prodotto, appoggi e telaio di reazione. Segna il percorso nel sensore e le alternative attraverso arresti, attrito delle guide o parti vicine. Un sensore a monte di una guida con attrito elevato può indicare lo sforzo dell’attuatore invece della forza di contatto sul prodotto richiesta per l’accettazione.
Controlla la rigidità e il parallelismo del piatto dove diversi punti di contatto condividono il carico. La forza totale non dimostra la distribuzione uniforme tra le parti. Se il carico disomogeneo è un problema di qualità, identifica l'ispezione o misurazione aggiuntiva necessaria invece di attribuire quella capacità a un solo canale di compressione.
Includi peso utensili e precarico nella scelta. Valuta forza massima dell’attuatore, pezzo mal posizionato e corsa bloccata nel progetto. Arresti protettivi e limiti dell’azionamento devono gestire tali condizioni senza sostenere parte incontrollata della forza normale di misura.
Usa MV-LC0172 entro l’ambito documentato
| Parametro MV-LC0172 | Riferimento | Decisione per la stazione di assemblaggio |
|---|---|---|
| Direzione della forza | Compressione | Usa una disposizione approvata diversa se la forza di trazione durante il ritiro fa parte del requisito di accettazione. |
| Portate elencate | 100 / 200 / 500 N; 1 / 2 / 5 / 10 kN | Scegli il campo esatto in base al processo validato e alla verifica dei carichi meccanici. |
| Sensibilità nominale | 1 mV/V | Verifica ampiezza del segnale e rumore alle variazioni di forza usate per decidere accettazione o scarto. |
| Eccitazione di riferimento | 5 V | Specifica condizionamento del ponte compatibile e interfaccia dati finale. |
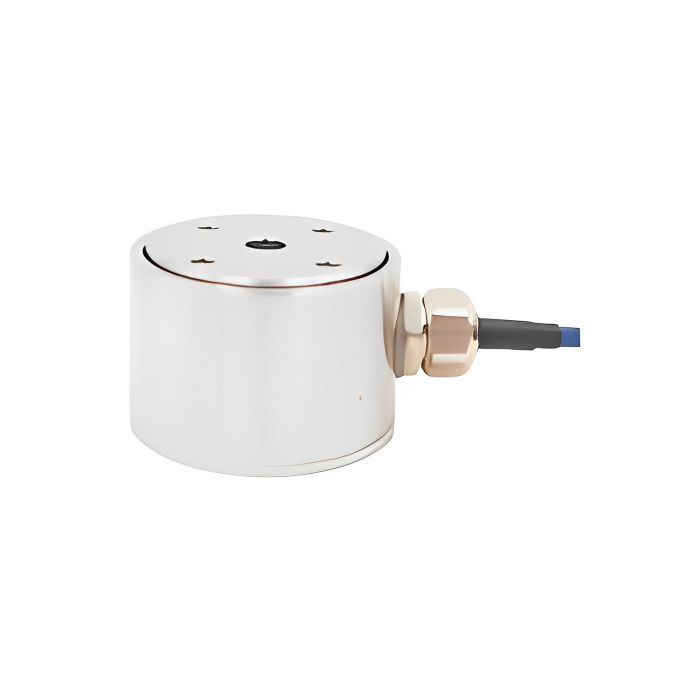
Il METRAVON MV-LC0172 è una struttura compatta in acciaio inossidabile progettata per misurare forze di compressione. Il catalogo non dimostra qualifica per processi di batterie, compatibilità chimica con elettroliti, classificazione di controllo elettrostatico o prestazioni per un ciclo particolare. Conferma esposizione e requisiti reali, senza dedurli da involucro o materiale.
Richiedi il disegno prima di definire alloggiamento e superfici di carico. Prevedi scarico della trazione del cavo e accesso manutentivo senza creare un altro percorso di forza tramite protezioni o coperchi. La guida ai dispositivi compatti di forza spiega la differenza tra montare fisicamente un sensore e distinguere un segnale di forza utile.
Sincronizza forza, spostamento e ricetta
Definisci il punto di misura dello spostamento. La corsa dell’attuatore può comprendere deformazioni di telaio, utensili e sensore; non è necessariamente quella del prodotto. Se il criterio riguarda compressione del prodotto o corsa d’inserimento, stabilisci riferimento e correzioni adatti.
I campioni di forza e posizione devono descrivere la stessa parte del ciclo. Registra il momento di acquisizione e il filtraggio su entrambi i canali. Ritardi diversi possono modificare la relazione apparente forza-posizione anche quando le misurazioni grezze sono singolarmente corrette. Scegli i requisiti temporali dall'evento più veloce che influisce sull'accettazione, non da una raccomandazione generica sulla velocità di campionamento.
Conserva versione della ricetta, variante, identificazione del dispositivo e validità di misura con il risultato. Un canale mancante, saturo o non aggiornato non deve diventare un’accettazione senza segnalazione. Verifica come controllore e registrazione distinguono misura non valida da valore valido fuori finestra.
Qualifica la misura prima di regolare i limiti di scarto
Verifica la catena con un riferimento adeguato e gli utensili definitivi. Conserva letture iniziali, modifiche di taratura e ripetizioni. Controlla separatamente il riferimento di spostamento e poi la curva combinata secondo il piano di validazione approvato.
Usa campioni qualificati o dispositivi approvati per provare accettazione e scarto senza condizioni pericolose delle celle. Includi variazioni ammesse di utensili, ricetta e stato operativo. La sola taratura della forza non dimostra che una finestra di accettazione distingua prodotti conformi.
Se deriva la curva di mantenimento, confronta riferimento iniziale e temperatura prima di cambiare limiti. Indaga separatamente movimento utensili, dilatazione termica e rilassamento reale del prodotto. Alzare una soglia per recuperare resa produttiva può nascondere il cambiamento che la misura doveva rilevare.
Fornisci operazione, campo di forza approvato, disegno dispositivo, riferimento di spostamento, tempi del ciclo e criteri decisionali. Aggiungi ambiente, condizionatore e controllore tramite la pagina di contatto METRAVON. Separa fornitura di sensore ed elettronica da qualifica del processo e messa in servizio macchina.
Domande sull'accettazione della produzione
Q1. La forza di picco da sola può confermare che una parte è stata posizionata correttamente?
Solo se il processo qualificato dimostra che il picco basta per decidere. Un inceppamento o contatto anticipato può dare un picco simile altrove. Usa i criteri validati forza-posizione o temporali dell’operazione, senza aggiungerli o toglierli solo per semplificare il software.
Q2. Cosa ricontrollare dopo la sostituzione dell’utensile di pressatura?
Verifica allineamento, geometria di contatto, precarico e riferimento di spostamento, poi le prove di misura e processo interessate. Un utensile nominalmente uguale può cambiare percorso della forza o curva. Conserva versione utensile e risultati con la configurazione produttiva.
Sommario
Scegli in base a un’operazione definita di assemblaggio batterie e limiti approvati. Verifica ciò che raggiunge il sensore, sincronizza forza e riferimento di posizione corretto e prova la logica separatamente dalla taratura. MV-LC0172 è un componente in compressione da valutare; le prove del processo devono stabilire se la stazione completa decide la qualità in modo affidabile.
