


 Anglais
 Chinois
 Espagnol
 Russe
 Portugais
 Allemand
 Indonésien
 Thaï
 Vietnamien
 Arabe
 Italien
 Turc
 Polonais
 Japonais


Guide de maintenance des instruments en chimie METRAVON : inspection, diagnostic et maintenance préventive
Les instruments de température, de pression, de débit, de niveau et d’analyse dans les usines chimiques ne font pas qu’afficher des valeurs de procédé. Ils peuvent participer directement aux boucles de régulation, aux alarmes et aux interverrouillages de sécurité.
La gestion des instruments ne doit donc pas se limiter au remplacement du matériel après une panne. Un meilleur objectif est de détecter la dérive, le colmatage, la corrosion, les dépôts, les défauts de câblage et les problèmes de communication avant qu’ils n’affectent la production.
Pourquoi la maintenance des instruments affecte-t-elle directement la fiabilité de l’usine ?
Les conséquences typiques comprennent :
- Une dérive de la mesure de pression provoquant une erreur de régulation ;
- Une mesure de niveau incorrecte produisant de fausses alarmes ;
- Des erreurs de mesure de débit affectant le dosage ou la préparation des lots ;
- Des défaillances de capteurs de température affectant le chauffage ou le refroidissement ;
- Une dérive de l’analyseur affectant la qualité du produit ou la maîtrise des émissions.
Une lecture utilisée uniquement pour l’indication et une lecture utilisée par un interverrouillage n’ont pas les mêmes conséquences en cas de défaillance. Consignez la fonction associée à chaque repère d’instrument avant de choisir les tâches d’inspection ou d’autoriser la remise en service après réparation.
Ne pas traiter chaque lecture anormale comme une panne matérielle de l’instrument
Une valeur de procédé incorrecte peut avoir plusieurs origines :
- Un changement réel du procédé ;
- Le capteur ;
- L’alimentation électrique ;
- La boucle 4-20 mA ;
- Une barrière ou un isolateur ;
- La communication numérique ;
- L’installation ;
- La mise à l’échelle du PLC/DCS ;
- Les paramètres de configuration.
Conservez la lecture et l’état constatés avant réglage. Comparez le procédé réel, la valeur locale et la valeur du contrôleur pour localiser le défaut ; ajuster un capteur sain pour compenser une mauvaise mise à l’échelle du PLC crée un second problème.
Maintenance corrective, préventive et conditionnelle
| Type de maintenance | Approche principale |
|---|---|
| Maintenance corrective | Réparation après l’apparition d’un défaut |
| Maintenance préventive | Inspection et vérification planifiées selon le risque |
| Maintenance conditionnelle | Maintenance déclenchée par les diagnostics, les tendances et l’état réel |
Les usines chimiques modernes ont généralement besoin d’une combinaison des trois approches.
Gérer les instruments selon leur criticité
Toutes les pannes d’instruments n’ont pas la même conséquence ; chaque appareil n’a donc pas besoin de la même fréquence de maintenance.
Les catégories typiques peuvent comprendre :
- Les points de mesure liés à la sécurité ;
- Les instruments de production critiques ;
- Les instruments de procédé généraux ;
- Les points de surveillance auxiliaires.
Les appareils de criticité supérieure nécessitent normalement des procédures plus strictes d’inspection, de gestion des pièces de rechange, de test et d’intervention.
L’inspection courante ne doit pas se limiter à « Y a-t-il un nombre à l’écran ? »
Les contrôles utiles sur le terrain comprennent :
- La plausibilité de la lecture par rapport au procédé réel ;
- L’état de diagnostic ou d’alarme ;
- Les fuites aux raccords procédé ;
- L’obstruction des lignes d’impulsion ;
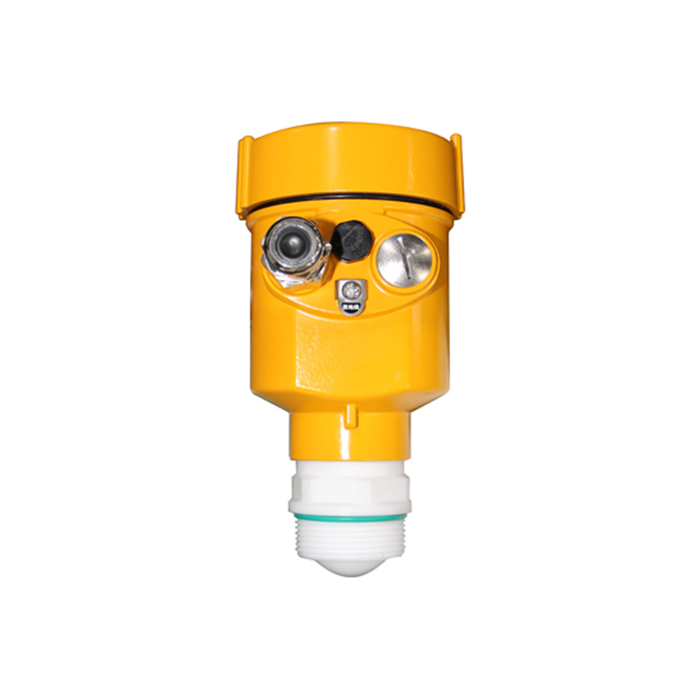
- Les dépôts sur les antennes radar ;
- La contamination des électrodes d’analyse ;
- Les infiltrations d’eau, les presse-étoupes desserrés ou la corrosion des bornes ;
- L’état de la communication.
Séquence de diagnostic recommandée
- Confirmer l’état réel du procédé.
- Vérifier l’affichage local de l’instrument.
- Comparer la valeur du PLC/DCS.
- Mesurer le signal de sortie réel.
- Lire les informations de diagnostic.
- Inspecter le raccord procédé et l’élément sensible.
- Vérifier la configuration et les unités physiques.
- Décider seulement ensuite s’il existe un défaut matériel.
Pourquoi mesurer la tension réelle aux bornes des instruments à deux fils ?
Une alimentation de 24 VDC dans l’armoire de commande ne garantit pas que le transmetteur de terrain reçoit une tension suffisante.
Les barrières, les isolateurs, les entrées PLC, les résistances, le câblage et les grandes longueurs de câble provoquent tous des chutes de tension.
Faites vérifier par du personnel autorisé la tension aux bornes sous charge, selon l’instrument choisi et le schéma de boucle, avec des équipements de test approuvés et les permis de travail requis. N’ouvrez pas un boîtier sous tension en zone dangereuse et ne déconnectez pas une boucle de protection uniquement pour obtenir une lecture de diagnostic.
Les modifications de paramètres doivent être traçables
Faites autoriser les changements de plage, d’amortissement, de seuils d’alarme, de sens de sortie ou de communication selon la procédure du site et sauvegardez la configuration initiale. Identifiez les voies du contrôleur et les fonctions de protection qui dépendent du réglage avant de tester une nouvelle valeur.
Consignez au minimum :
- La date et l’heure ;
- Le paramètre modifié ;
- La valeur d’origine ;
- La nouvelle valeur ;
- Le motif du changement ;
- Le résultat après vérification.
Quelles données de référence conserver pour les instruments critiques ?
- Le modèle et l’identification de l’équipement ;
- La plage configurée ;
- La sauvegarde complète des paramètres ;
- Les valeurs normales du procédé ;
- Les relevés d’étalonnage ou de vérification ;
- L’historique de maintenance ;
- Les principales données de diagnostic.
Pour les transmetteurs de niveau radar, la sauvegarde d’une courbe d’écho normale peut fournir une référence précieuse pour l’analyse future des pannes.
Adapter les priorités de maintenance à chaque type d’instrument
| Appareil / fonction | Éléments à inspecter | Contrôle de remise en service |
|---|---|---|
| Mesure de pression | Membrane, circuits de pression, bloc de vannes et fuites constatées | Pression de référence et mise à l’échelle du signal reçu |
| Niveau radar | État de l’antenne, trace de cible et référence de montage | Distance réelle, niveau local et valeur du contrôleur |
| Indication magnétique | Mouvement du flotteur, état de la chambre et masse volumique retenue | Libre mouvement et comparaison à une référence adaptée |
| Mesure de débit électromagnétique | Électrodes, revêtement interne, mise à la terre et conduite pleine | Sortie configurée et vérification du débit convenue |
| pH ou ORP | Électrode, système de référence et relevé de température | Solutions de référence adaptées et contrôle de la sortie |
Traiter les pannes répétées comme un problème d’ingénierie
Si le même point de mesure tombe régulièrement en panne de la même manière, remplacer à nouveau l’instrument n’est peut-être pas la meilleure solution.
Par exemple :
- Une cristallisation répétée dans la ligne d’impulsion peut nécessiter un autre raccordement de pression ;
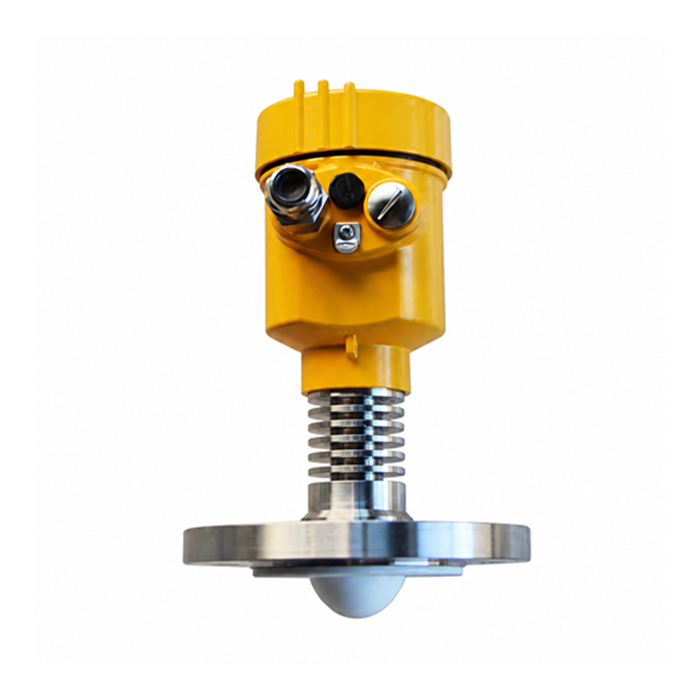
- Des dépôts persistants sur l’antenne radar peuvent nécessiter une nouvelle conception du montage ou de l’antenne ;
- Des coincements répétés du flotteur magnétique peuvent nécessiter de réexaminer la viscosité, la cristallisation et le choix du flotteur ;
- Des problèmes de vibration récurrents sur un débitmètre peuvent nécessiter une modification du montage ou un autre principe de mesure.
Prévoir des contrôles distincts pour les instruments en zone dangereuse et ceux des interverrouillages de sécurité
La réparation d’un instrument en zone dangereuse doit rétablir à la fois la fonction de mesure et l’intégrité initiale de la protection contre les explosions.
Les points de mesure associés aux systèmes instrumentés de sécurité ou aux interverrouillages critiques doivent également suivre les procédures approuvées de neutralisation temporaire, de test, de maintenance et de rétablissement.
Les composants liés à la certification ne doivent pas être remplacés à la légère, et les fonctions de sécurité ne doivent pas rester neutralisées par commodité.
Pourquoi assurer le suivi complet des interventions de maintenance ?
Un relevé de maintenance utile doit comprendre :
- Le défaut observé ;
- L’état réel du procédé ;
- Les données de diagnostic ;
- La cause première ;
- L’action corrective ;
- Les pièces remplacées ;
- La vérification après rétablissement.
Au fil du temps, ces relevés révèlent les points de mesure à fort taux de défaillance et permettent d’améliorer la sélection et l’installation des instruments.
Il faut rechercher la cause des pertes de niveau récurrentes avant de commander un nouveau transmetteur. Distinguer les défauts de cible, de référence et de signal radar
Questions de maintenance et de remise en service
Q1. Comment choisir l’intervalle d’inspection ?
Utilisez les conséquences d’une défaillance, le plan approuvé de maintenance ou de test périodique de sécurité, l’expérience d’exploitation et la vitesse réelle d’encrassement ou de dérive. Réduisez ou réévaluez l’intervalle après une dégradation documentée ou un changement du procédé. Un contrôle visuel mensuel ne remplace pas automatiquement un étalonnage, un test électrique de boucle ou un test de fonction de sécurité requis.
Q2. Un affichage local correct suffit-il à autoriser la remise en service de l’instrument ?
Non. Vérifiez le signal reçu par le système de contrôle, ses unités et sa mise à l’échelle, la gestion des diagnostics et les alarmes requises selon une procédure de test approuvée. Consignez l’état constaté avant intervention et l’état rétabli. Pour un interverrouillage, l’achèvement dépend aussi du test autorisé et de la levée de toute neutralisation temporaire ; un contrôle général du procédé ne constitue pas une réception de fonction de sécurité.
Q3. Quels détails joindre à une demande concernant un défaut radar récurrent ?
Fournissez le repère, le modèle et la configuration exacts, les conditions du procédé, le plan du piquage, les échos normaux et en défaut, les lectures de l’instrument local et du contrôleur, ainsi que l’historique de maintenance. Ajoutez des photographies des dépôts lorsqu’elles peuvent être obtenues en sécurité. Ces données aident à distinguer une cause récurrente d’installation ou de procédé d’un composant défaillant, pour que le devis identifie le travail réellement nécessaire.
Conclusion
Une tâche de maintenance n’est pas close lorsque l’affichage revient. Conservez le défaut constaté avant intervention, les travaux réalisés et le résultat mesuré de remise en service, puis confirmez le rétablissement du système récepteur et des fonctions de protection affectées selon la procédure approuvée.
Utilisez les relevés de défauts répétés pour réexaminer l’installation ou le plan de maintenance. Si l’encrassement réapparaît avant l’inspection prévue, étudiez l’exposition au procédé et les possibilités d’accès, au lieu de consigner des nettoyages réussis sans traiter la récurrence.
Pour planifier une intervention ou un remplacement, indiquez le repère de l’instrument, sa configuration exacte, l’historique des défauts, les relevés de référence et ceux constatés avant intervention, le schéma de boucle et les restrictions de travail approuvées. Précisez les preuves attendues après maintenance pour chiffrer séparément l’inspection, la réparation et les tests fonctionnels. Échanger sur les besoins de service de l’instrument
