


 Inglés
 Chino
 Ruso
 Portugués
 Francés
 Alemán
 Indonesio
 Tailandés
 Vietnamita
 Árabe
 Italiano
 Turco
 Polaco
 Japonés


Un sensor de nivel para líquidos corrosivos falla primero en la junta, el revestimiento de la brida o el sello de la antena, no en la cara de esta. Cada componente encuentra sustancias distintas: un único grado de material nunca basta. Este artículo presenta una matriz de compatibilidad por componente y las comprobaciones necesarias tras cambiar de producto.
Dónde comienza realmente la corrosión en el conjunto
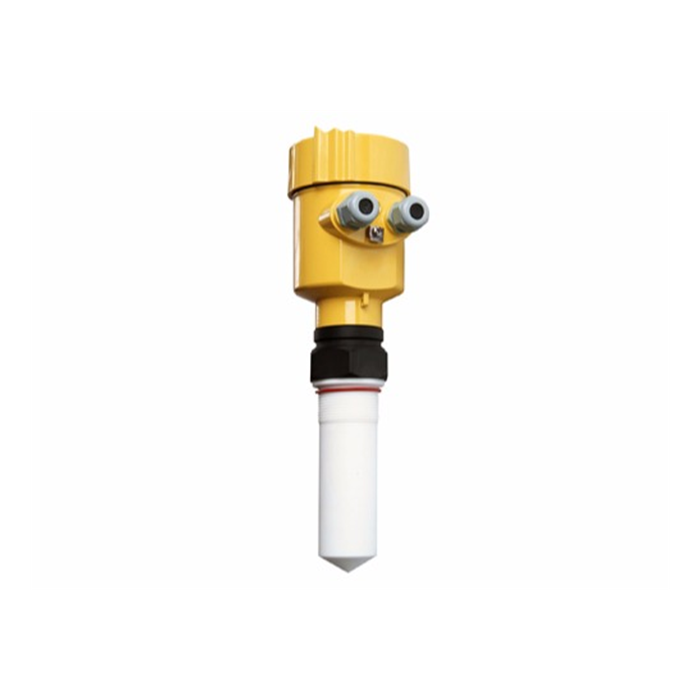
Los compradores suelen especificar la antena y nada más, aunque esta suele ser la última pieza en ceder. La duración del sensor depende de las uniones: junta bajo la brida, revestimiento que aísla el proceso del metal y sello por donde la antena atraviesa la carcasa. Una antena con cara de PTFE sobre una junta NBR estándar resiste el líquido, pero pierde por la unión en una temporada.
El proceso es solo uno de los entornos químicos. El conjunto también se expone a agentes de limpieza, productos contiguos durante los cambios y el espacio de vapor, cuyo condensado puede ser mucho más agresivo que el líquido a granel. Especifique por separado los materiales del espacio de vapor y los mojados: una pieza que soporta el líquido puede ser atacada por el condensado, aunque nunca toque aquel en el tanque.
Matriz de compatibilidad por componente
Compruebe la aceptación componente por componente, no mediante una sola etiqueta de «resistente a ácidos». La matriz establece combinaciones típicas de referencia entre medio, temperatura y pieza expuesta. Confirme cada celda con la tabla actual de resistencia química y la concentración real del lugar antes del pedido.
| Componente | 98 % H2SO4 a 40 °C | 30 % HCl a 25 °C | 50 % NaOH a 60 °C | Limpieza CIP alcalina a 70 °C |
|---|---|---|---|---|
| Cara de antena (PTFE) | Adecuado | Adecuado | Adecuado | Adecuado |
| Junta (PTFE) | Adecuado | Adecuado | Adecuado | Adecuado |
| Junta (NBR estándar) | No adecuado | No adecuado | No adecuado | Con precaución |
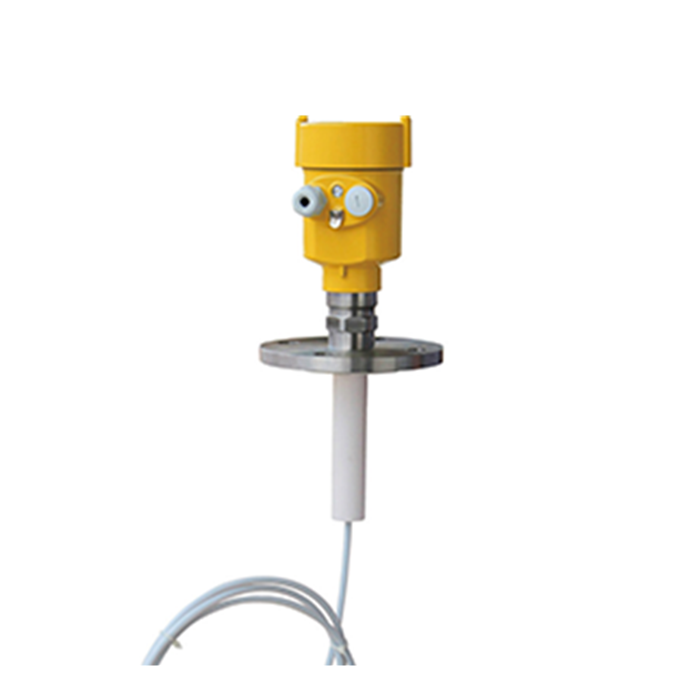
| Revestimiento de brida (PFA) | Adecuado | Adecuado | Adecuado | Adecuado |
| Carcasa (316L + recubrimiento) | Adecuado | Con precaución | Adecuado | Con precaución |
«Con precaución» significa que la pieza resiste, pero requiere un recubrimiento verificado y un intervalo de inspección menor. No la acepte solo por una afirmación del proveedor sin referencia a la tabla de resistencia.
Comprobar por separado recubrimiento de antena, revestimiento y carcasa
Las tres capas protectoras fallan de forma independiente y deben verificarse por separado en la aceptación. El recubrimiento de antena se evalúa mediante calidad del eco e inspección visual de su cara; el revestimiento se confirma por plano de brida y marca de lote, no por una foto; la carcasa se comprueba por continuidad del recubrimiento y una entrada de cable sellada que impida llegar vapor a la placa.
Una carcasa recubierta solo es tan buena como su prensaestopas. Con ácido clorhídrico, el vapor encuentra cualquier entrada sin sellar y ataca la electrónica desde dentro; aparece deriva intermitente, no un fallo limpio. Especifique el sello del prensaestopas al mismo nivel que las piezas mojadas y anote el lote en la aceptación para poder rastrear una fuga a su suministro.
Una junta correcta sobre el papel también rezuma si los tornillos no la comprimen. El PTFE fluye en frío a temperatura de servicio, por lo que necesita una presión de asentamiento superior a una junta elastomérica, unos 20 MPa como referencia típica. En una brida DN80 PN16 con junta de 130 mm de diámetro exterior y 89 mm interior, el área de sellado es π/4 × (0.130² − 0.089²) = 7.05 × 10⁻³ m² (cálculo ilustrativo, geometría supuesta).
La fuerza total necesaria en los tornillos es la presión de asentamiento multiplicada por el área: 20 × 10⁶ × 7.05 × 10⁻³ = 141 kN.
Las fuerzas totales ilustrativas son 140 kN para cuatro tornillos a 35 kN cada uno y 100 kN para cuatro a 25 kN. Estas cifras no determinan la precarga admisible ni la idoneidad de la brida. Brida, número y clase de tornillos, presión de asentamiento y secuencia de apriete deben seguir el diseño aprobado de la unión y las instrucciones del fabricante. No añada tornillos ni aumente la precarga basándose en este ejemplo.
Reapriete y prueba de fugas deben seguir el procedimiento aprobado para la brida, junta y servicio químico reales. No deduzca permiso para reapretar una unión caliente o presurizada de un intervalo genérico. Utilice aislamiento, medio de prueba, presión, duración y criterios de aceptación especificados. Este ejemplo no establece una prueba universal con película jabonosa a 0.2 bar.
Compatibilidad con CIP y limpieza
Los ciclos de limpieza in situ exponen el conjunto a sustancias que no encuentra el producto almacenado. El sensor debe soportar el agente CIP a su temperatura de trabajo, a menudo mayor que la de proceso. Lavar con álcali a 70 °C no equivale a almacenar 50 % NaOH a 60 °C; una resistencia de junta aceptable para almacenamiento puede no serlo para el lavado diario.
Incluya agente CIP, concentración y temperatura en la misma matriz que el producto y pruebe el lazo después de la primera limpieza, no tras un año. El condensado de las fases de vapor o álcali caliente suele ser el fluido más agresivo, por lo que la clasificación del espacio de vapor, no la del líquido, debe determinar el intervalo de inspección del sello.
Verificación tras cambiar de producto y límites de fallo
Los tanques compartidos que alternan productos necesitan verificación en cada cambio de servicio: el nuevo medio puede atacar una pieza que el anterior no afectaba. Aceptar un sensor para ácido sulfúrico al 98 % no lo acepta automáticamente para un disolvente o cloruro frente al que el revestimiento nunca se calificó. El cálculo de vida restante siguiente es ilustrativo, usa valores supuestos de la instalación y no contiene datos medidos por METRAVON.
Valores supuestos de la instalación:
- Junta de PTFE; espesor inicial t₀ = 3.0 mm
- Espesor mínimo admisible t_min = 1.0 mm
- Tasa de penetración con 98 % H2SO4, 40 °C: r = 0.02 mm/año
- Temperatura límite de 80 °C, a la que se supone que la tasa se triplica
Cálculo:
- Tiempo ilustrativo hasta el límite supuesto de pérdida de espesor = (t₀ − t_min) ÷ r = (3.0 − 1.0) ÷ 0.02 = 100 años a 40 °C. No es la vida útil ni el intervalo de sustitución de la junta.
- A 80 °C, con pérdida de espesor supuesta de 0.06 mm/año, la misma aritmética da 2.0 ÷ 0.06 ≈ 33 años. No se modelan fluencia, compresión ni fallo de sellado.
- Conclusión: el cálculo supuesto de pérdida de espesor por sí solo no establece si la junta es la pieza limitante a 40 °C. Confirme la tasa supuesta y evalúe por separado fluencia, compresión, compatibilidad química y estado del sellado.
El sensor fallará si solo la antena se especifica resistente y junta, revestimiento y sello quedan en material estándar. Un caso clásico es pasar un tanque de ácido a disolvente clorado sin revisar el revestimiento: el producto nuevo ataca la capa de PFA que el ácido no afectaba y la primera señal es rezume en la brida, no error del sensor. También falla ignorar el espacio de vapor: el ácido concentrado almacenado caliente genera condensado más corrosivo que el líquido y una carcasa clasificada solo para este se corroe de arriba abajo. Especifique y verifique cada pieza frente al peor fluido que encontrará, incluidos CIP y vapor del tanque vacío, antes de aceptarla para el servicio.
Intervalo de inspección según el servicio
La frecuencia debe seguir el servicio, no una fecha copiada de otra planta. La tabla fija intervalos de referencia según la agresividad del uso; acórtelos con temperaturas o cambios más frecuentes que el caso base.
| Servicio | Inspeccionar junta | Inspeccionar sello | Condición |
|---|---|---|---|
| Un producto, estable | 12 meses | 12 meses | Temperatura < 50 °C |
| Tanque compartido, varios productos | 6 meses | 6 meses | Cambios ≥ 4 / año |
| CIP frecuente | 3 meses | 6 meses | Álcali > 70 °C |
Conserve la referencia de la tabla de resistencia química con la inspección. Un intervalo fijado sin la clasificación que lo sustenta no puede defenderse en auditoría.
Preguntas frecuentes
P1. ¿Por qué importa más la junta que la antena?
Porque contacta con el proceso en una unión fina y sometida a esfuerzo donde un material estándar falla mucho antes que una antena de PTFE. Una cara resistente con junta estándar pierde por la brida en una temporada. Especifique la junta al mismo nivel químico que la cara mojada y registre su lote.
P2. ¿Necesito otro material para el espacio de vapor?
Sí. El condensado suele ser más agresivo que el líquido y ataca piezas que este nunca toca. Una carcasa clasificada solo para el ácido almacenado puede corroerse de arriba abajo con almacenamiento caliente. Califique cada pieza frente al peor vapor previsto, incluidas fases de vapor CIP.
P3. ¿El PTFE es siempre seguro para ácidos?
Resiste la mayoría, pero no es universal; junta, revestimiento y recubrimiento circundantes también deben calificarse. Algunos disolventes y oxidantes fuertes atacan el material o sus adhesivos. Confirme concentración y temperatura específicas en la tabla actual, sin suponer que la etiqueta «PTFE» cubre todo el conjunto.
P4. ¿Qué debo revisar tras cambiar de producto?
Revestimiento y sello frente al nuevo medio, que puede someterlos a un ataque inexistente antes. Verifique revestimiento de brida y sello de antena y repita la prueba del lazo tras el primer llenado. No traslade la aceptación anterior sin comprobarlo, aunque el modelo del sensor no cambie.
P5. ¿Cada cuánto inspeccionar el sensor en servicio corrosivo?
Depende del uso: 12 meses para un producto estable bajo 50 °C, 6 meses para tanque compartido y 3 meses para la junta con CIP frecuente por encima de 70 °C. Fije el intervalo con la peor condición, no con un calendario genérico, y archive la referencia de resistencia.
P6. ¿Puede ser la carcasa de acero inoxidable estándar?
Solo con recubrimiento verificado y prensaestopas sellado; aun así trátela «con precaución» para ácidos y CIP. El vapor que entra ataca la electrónica desde dentro y aparece como deriva, no fallo limpio. Ajuste el sello a las exigencias de piezas mojadas y registre el lote del recubrimiento para trazabilidad.
RESUMEN
Un sensor para líquidos corrosivos solo es tan resistente como su unión más débil. Junta, revestimiento y sello deben calificarse frente a producto, CIP y vapor. El cálculo supuesto de pérdida de espesor da 100 años, pero no establece vida útil, frecuencia de inspección ni plazo de sustitución. Compresión, fluencia, estado del sellado y compatibilidad química requieren valoración separada. El siguiente paso es archivar la tabla de resistencia con la inspección y verificar de nuevo el revestimiento en cada cambio de producto.
Consulte esta aplicación con un ingeniero de METRAVON
Para especificar un sensor de tanque corrosivo o multiproducto, envíenos la lista de productos con concentraciones y temperaturas, y el agente CIP. Prepararemos una matriz de materiales por componente y un intervalo de inspección adaptado al servicio real.
