


 Inglese
 Cinese
 Spagnolo
 Russo
 Portoghese
 Francese
 Tedesco
 Indonesiano
 Tailandese
 Vietnamita
 Arabo
 Turco
 Polacco
 Giapponese


Un sensore di livello per liquidi corrosivi cede prima su guarnizione, rivestimento della flangia o tenuta dell’antenna, non sulla faccia dell’antenna. Ogni componente incontra sostanze diverse: un solo grado di materiale non basta. L’articolo offre una matrice per componente e le verifiche necessarie dopo il cambio di prodotto.
Dove inizia davvero la corrosione nel gruppo
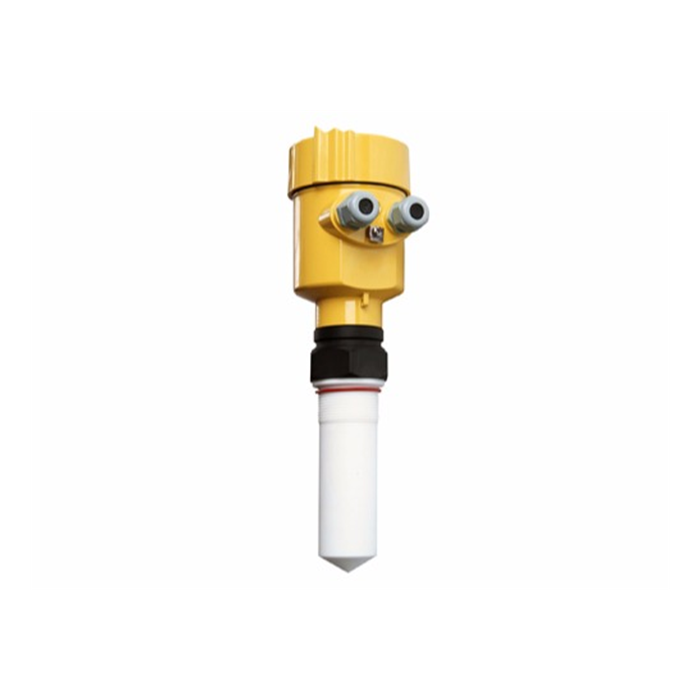
Gli acquirenti spesso specificano solo l’antenna, che invece è di solito l’ultima a cedere. La durata dipende dalle giunzioni: guarnizione sotto flangia, rivestimento che isola processo e metallo e tenuta della penetrazione dell’antenna nella custodia. Una faccia in PTFE sopra una guarnizione NBR standard resiste al liquido, ma perde dalla giunzione entro una stagione.
Il processo è solo uno degli ambienti chimici. Il gruppo incontra anche detergenti, altri prodotti durante i cambi e lo spazio di vapore, con condensa molto più aggressiva del liquido sfuso. Specificare separatamente materiali nello spazio di vapore e parti bagnate: una parte resistente al liquido può essere corrosa dalla condensa anche se non tocca mai quel liquido nel serbatoio.
Matrice di compatibilità per componente
Verificare l’accettazione pezzo per pezzo, non mediante una sola etichetta “resistente agli acidi”. La matrice propone abbinamenti tipici di riferimento tra mezzo, temperatura e parte esposta. Confermare ogni cella sulla tabella attuale di resistenza chimica e con la concentrazione reale prima dell’ordine.
| Componente | 98 % H2SO4 a 40 °C | 30 % HCl a 25 °C | 50 % NaOH a 60 °C | Lavaggio CIP alcalino a 70 °C |
|---|---|---|---|---|
| Faccia antenna (PTFE) | Idoneo | Idoneo | Idoneo | Idoneo |
| Guarnizione (PTFE) | Idoneo | Idoneo | Idoneo | Idoneo |
| Guarnizione (NBR standard) | Non idoneo | Non idoneo | Non idoneo | Con cautela |
| Rivestimento flangia (PFA) | Idoneo | Idoneo | Idoneo | Idoneo |
| Custodia (316L + rivestimento) | Idoneo | Con cautela | Idoneo | Con cautela |
“Con cautela” significa che la parte resiste ma richiede rivestimento verificato e ispezioni più frequenti. Non accettarla sulla sola dichiarazione del fornitore senza riferimento alla tabella di resistenza.
Verificare separatamente rivestimento antenna, rivestimento interno e custodia
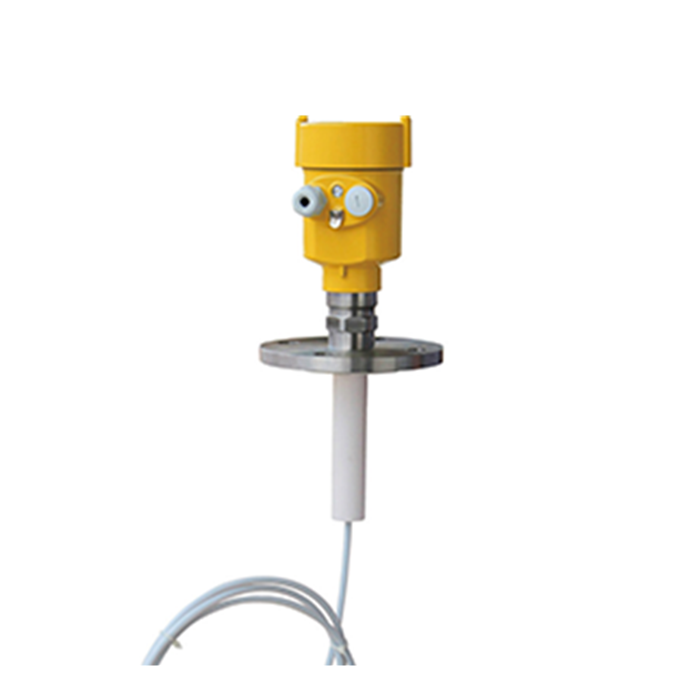
I tre strati protettivi cedono indipendentemente e vanno verificati singolarmente. Valutare il rivestimento dell’antenna da qualità dell’eco e ispezione visiva; confermare quello della flangia da disegno e contrassegno di lotto, non da una foto; verificare sulla custodia continuità del rivestimento e ingresso cavo sigillato che impedisca al vapore di raggiungere la scheda.
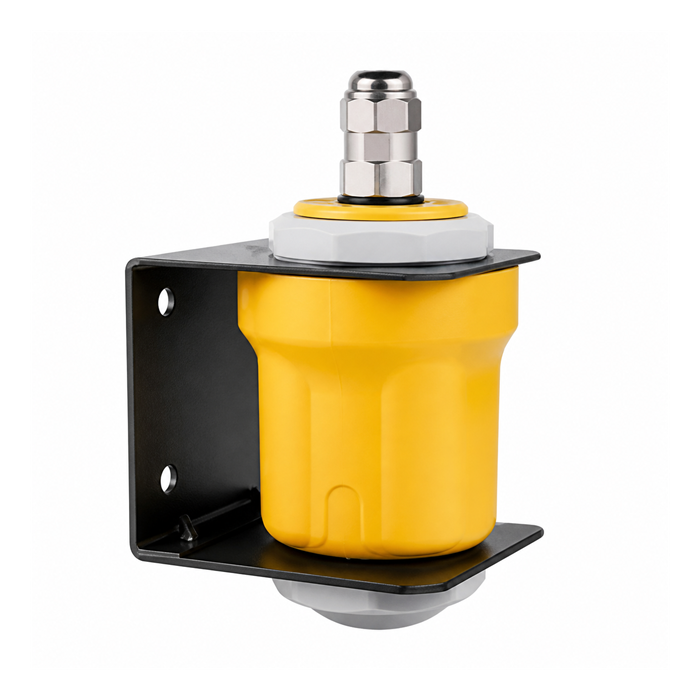
Una custodia rivestita vale quanto il suo pressacavo. Con acido cloridrico il vapore trova qualsiasi ingresso aperto e attacca l’elettronica dall’interno, dando deriva intermittente invece di guasto netto. Specificare il materiale di tenuta del pressacavo allo stesso livello delle parti bagnate e registrare il lotto per risalire alla fornitura in caso di perdita.
Una guarnizione corretta sulla carta trasuda se i bulloni non la caricano. Il PTFE scorre a freddo alla temperatura di esercizio e richiede una pressione di assestamento maggiore di un elastomero, circa 20 MPa come riferimento tipico. Su flangia DN80 PN16 con diametri esterno 130 mm e interno 89 mm della guarnizione, l’area di tenuta è π/4 × (0.130² − 0.089²) = 7.05 × 10⁻³ m² (calcolo illustrativo, geometria ipotizzata).
Il carico totale richiesto è pressione di assestamento per area: 20 × 10⁶ × 7.05 × 10⁻³ = 141 kN.
I carichi illustrativi sono 140 kN per quattro bulloni da 35 kN ciascuno e 100 kN per quattro da 25 kN. Non stabiliscono precarico ammissibile o idoneità della flangia. Flangia, numero e classe dei bulloni, pressione sulla guarnizione e sequenza di serraggio devono seguire il progetto approvato della giunzione e le istruzioni del produttore. Non aggiungere bulloni né aumentare il precarico in base a questo esempio.
Riserraggio e prova di tenuta devono seguire la procedura approvata per flangia, guarnizione e servizio chimico reali. Un intervallo generico non autorizza a riserrare una giunzione calda o pressurizzata. Usare isolamento, mezzo di prova, pressione, durata e criteri prescritti: l’esempio non giustifica una prova universale a pellicola di sapone a 0.2 bar.
Compatibilità con CIP e pulizia
I cicli CIP espongono il gruppo a sostanze che il prodotto non incontra. Il sensore deve resistere al detergente alla sua temperatura, spesso superiore a quella di processo. Un lavaggio alcalino a 70 °C è diverso dallo stoccaggio di 50 % NaOH a 60 °C; una resistenza della guarnizione accettabile per stoccaggio può non bastare al lavaggio giornaliero.
Inserire detergente CIP, concentrazione e temperatura nella stessa matrice del prodotto e provare l’anello dopo il primo lavaggio, non dopo un anno. La condensa delle fasi di vapore o alcali caldo è spesso il fluido più aggressivo: l’idoneità nello spazio di vapore, non nel liquido, deve determinare l’intervallo di ispezione della tenuta.
Riverifica dopo cambio prodotto e limiti di guasto
I serbatoi condivisi per più prodotti richiedono riverifica a ogni cambio, perché il nuovo mezzo può attaccare una parte risparmiata dal precedente. L’accettazione per acido solforico al 98 % non vale automaticamente per solventi o cloruri mai previsti per il rivestimento. La verifica di vita residua seguente è illustrativa, su valori ipotizzati e non misure METRAVON.
Valori ipotizzati:
- Guarnizione in PTFE; spessore iniziale t₀ = 3.0 mm
- Spessore minimo ammissibile t_min = 1.0 mm
- Tasso di penetrazione con 98 % H2SO4, 40 °C: r = 0.02 mm/anno
- Temperatura limite 80 °C, alla quale si assume un tasso triplo
Calcolo:
- Tempo illustrativo al limite ipotizzato di perdita di spessore = (t₀ − t_min) ÷ r = (3.0 − 1.0) ÷ 0.02 = 100 anni a 40 °C; non è vita utile o intervallo di sostituzione della guarnizione.
- A 80 °C, con perdita ipotizzata di 0.06 mm/anno, si ottiene 2.0 ÷ 0.06 ≈ 33 anni; scorrimento viscoso, compressione e perdita di tenuta non sono modellati.
- Conclusione: il solo calcolo ipotizzato di perdita di spessore non stabilisce se la guarnizione sia il componente limitante a 40 °C. Confermare il tasso assunto e valutare separatamente scorrimento viscoso, compressione, compatibilità chimica e condizioni di tenuta.
Il sensore fallisce se è specificata resistente solo l’antenna, lasciando guarnizione, rivestimento e tenuta standard. Un caso tipico è passare da acido a solvente clorurato senza ricontrollare il rivestimento: il nuovo prodotto attacca il PFA risparmiato dall’acido e il primo segno è un trasudamento alla flangia, non un errore del sensore. Anche ignorare il vapore causa guasto: l’acido concentrato caldo forma condensa più corrosiva del liquido e una custodia idonea solo al liquido si corrode dall’alto. Specificare e verificare ogni parte rispetto al peggior fluido previsto, inclusi CIP e vapore nel serbatoio vuoto, prima dell’accettazione.
Intervallo di ispezione per servizio
La frequenza deve seguire il servizio, non una data copiata da un altro impianto. La tabella fornisce riferimenti secondo l’aggressività d’uso; accorciarli con temperature o cambi più frequenti del caso base.
| Servizio | Ispezione guarnizione | Ispezione tenuta | Condizione |
|---|---|---|---|
| Prodotto unico, stabile | 12 mesi | 12 mesi | Temperatura < 50 °C |
| Serbatoio condiviso multiprodotto | 6 mesi | 6 mesi | Cambi ≥ 4 / anno |
| CIP frequente | 3 mesi | 6 mesi | Alcali > 70 °C |
Conservare il riferimento alla tabella di resistenza chimica con l’ispezione: senza l’idoneità di origine, l’intervallo non è giustificabile in audit.
Domande frequenti
D1. Perché la guarnizione conta più dell’antenna?
Incontra il processo in una giunzione sottile e sollecitata dove un materiale standard cede molto prima del PTFE dell’antenna. Una faccia resistente con guarnizione standard perde in una stagione. Specificarla allo stesso livello chimico della faccia bagnata e registrare il lotto.
D2. Serve un materiale diverso per il vapore?
Sì: la condensa è spesso più aggressiva e attacca parti mai toccate dal liquido. Una custodia idonea solo all’acido stoccato può corrodersi dall’alto durante lo stoccaggio caldo. Qualificare ogni parte per il peggior vapore, incluse le fasi CIP.
D3. Il PTFE è sempre sicuro per gli acidi?
Resiste alla maggior parte, ma non è universale; vanno qualificati anche guarnizione, rivestimento interno e rivestimenti esterni circostanti. Alcuni solventi e forti ossidanti attaccano il materiale o gli adesivi. Confermare concentrazione e temperatura sulla tabella attuale senza presumere che l’etichetta “PTFE” copra il gruppo.
D4. Che cosa riverificare dopo il cambio di prodotto?
Rivestimento e tenuta contro il nuovo mezzo, che può attaccarli per la prima volta. Verificare rivestimento della flangia e tenuta dell’antenna e ripetere la prova d’anello dopo il primo riempimento. Non trasferire la vecchia accettazione senza controllo, anche a modello invariato.
D5. Quanto spesso ispezionare un sensore per corrosivi?
Dipende: 12 mesi per un prodotto stabile sotto 50 °C, 6 mesi per serbatoio condiviso e 3 mesi per guarnizione con CIP frequente sopra 70 °C. Definire l’intervallo dalla condizione peggiore, non da un calendario generico, conservando il riferimento di resistenza.
D6. La custodia può essere in inox standard?
Solo con rivestimento verificato e pressacavo sigillato; anche allora trattarla “con cautela” per acidi e CIP. Il vapore entrante attacca dall’interno e appare come deriva. Adeguare il materiale di tenuta ai requisiti delle parti bagnate e registrare il lotto del rivestimento.
RIEPILOGO
Il sensore vale quanto la giunzione più debole: guarnizione, rivestimento e tenuta vanno qualificati per prodotto, CIP e vapore. Il calcolo di perdita di spessore ipotizzata dà 100 anni, ma non stabilisce vita utile, ispezioni o sostituzione. Compressione, scorrimento viscoso, stato della tenuta e compatibilità chimica richiedono valutazioni separate. Archiviare la tabella di resistenza con l’ispezione e riverificare il rivestimento a ogni cambio.
Parla di questa applicazione con un ingegnere METRAVON
Per un serbatoio corrosivo o multiprodotto, invia elenco prodotti con concentrazioni e temperature e detergente CIP. Creeremo una matrice di materiali per componente e un intervallo di ispezione adatti al servizio reale.
