


 Tiếng Anh
 Tiếng Trung
 Tiếng Tây Ban Nha
 Tiếng Nga
 Tiếng Bồ Đào Nha
 Tiếng Pháp
 Tiếng Đức
 Tiếng Indonesia
 Tiếng Thái
 Tiếng Ả Rập
 Tiếng Ý
 Tiếng Thổ Nhĩ Kỳ
 Tiếng Ba Lan
 Tiếng Nhật


Hệ thống cân công nghiệp cần một kết quả nghiệm thu thống nhất tại điểm sử dụng trọng lượng. Chứng chỉ cảm biến lực, bộ truyền đã hiệu chuẩn và màn hình PLC đều có thể trông đạt yêu cầu trong khi tải bì hoặc thang đo không nhất quán gây sai lượng mẻ. Phân công trách nhiệm trước khi đặt riêng các gói cơ khí và điều khiển.
Hệ thống cân công nghiệp: Phân chia rõ phạm vi cung cấp
| Gói | Hạng mục nhà cung cấp bàn giao | Bằng chứng bàn giao |
|---|---|---|
| Cơ khí | Phản lực gối đỡ, bản vẽ lắp và bố trí ràng buộc cơ khí. | Đường truyền tải hoàn công và lối kiểm tra. |
| Đo lường | Cảm biến, kích thích, bố trí nối và dải đầu vào đã hiệu chuẩn. | Nhận dạng cảm biến, đấu dây và kết quả tải tham chiếu. |
| Điều khiển | Đơn vị, bên thực hiện trừ bì, lọc và đáp ứng lỗi. | Số đọc PLC và hành vi trình tự với thiết bị đã lắp. |
| Kiểm chứng | Phương pháp tham chiếu, điểm thử và sai lệch cho phép. | Kết quả có ký xác nhận cùng cấu hình và trạng thái quá trình. |
Nêu bên chịu trách nhiệm khi các gói không khớp nhau. Nếu thiếu thỏa thuận này, đơn vị lắp cơ khí có thể chấp nhận kết cấu không tải trong khi nhóm điều khiển hiệu chuẩn bù các lực đường ống được đưa vào sau đó.
Chốt thiết kế tổng tải trước khi đặt khối lượng tịnh
Ghi tải bản thân bồn hoặc bàn cân, lượng chứa tối đa và phản lực cao nhất tại từng gối đỡ. Tính cả thiết bị thêm sau khảo sát đầu tiên. Xác định chuyển động cụm gối đỡ cho phép và lực nào do bộ ràng buộc riêng chịu.
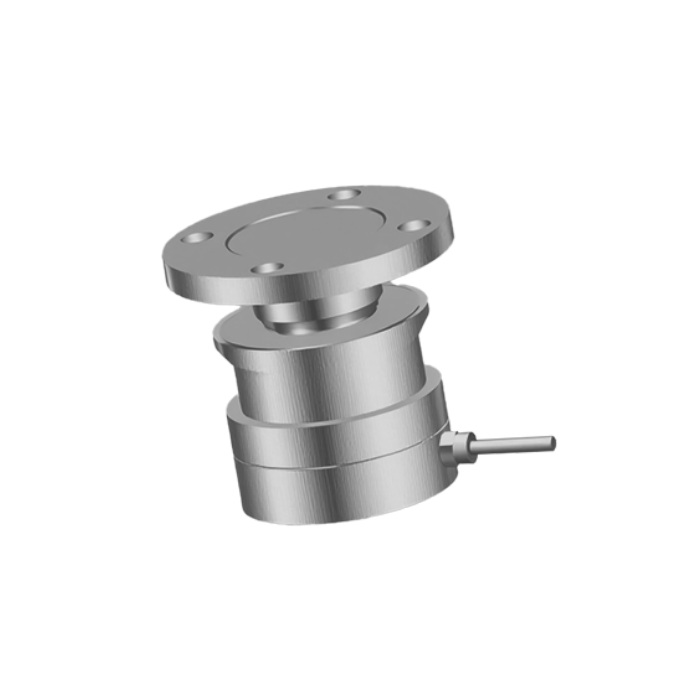
Thiết bị MV-WM0007 dùng bố trí nén hình trụ. Kích thước mặt bích phụ thuộc tải định mức không xác lập đầu ra số, hệ chống nhấc hoàn chỉnh hoặc độ chính xác bồn đã lắp. Xác nhận riêng từng yêu cầu đó.
Dùng hồ sơ cấu hình chung
Ghi tải vật lý gán cho điểm không và điểm toàn thang, đơn vị kỹ thuật, thiết bị thực hiện trừ bì và ý nghĩa từng trạng thái báo về. Ngăn công thức HMI trừ bì thêm lần nữa trên giá trị đã là khối lượng tịnh. Sao lưu cài đặt bên ngoài thiết bị và ghi ai được phép thay đổi.
Với điều khiển theo mẻ, thử đáp ứng từ đặt tải vật lý đến hành động ngắt. Lọc giúp số tồn kho dễ đọc có thể làm chậm quyết định dừng. Thử tốc độ chuyển liệu đại diện; không suy ra hiệu năng động từ quả cân tham chiếu đã ổn định.
Trình tự nghiệm thu
- Kiểm tra kết cấu đã nối hoàn chỉnh và tháo gối đỡ tạm theo quy trình lắp đặt.
- Ghi thông tin từng gối đỡ khi phần cứng cho phép, rồi xác minh điểm không, đặt tải, dỡ tải và độ lặp lại.
- So sánh trọng lượng tại chỗ, giá trị truyền và cách PLC diễn giải tại cùng tải.
- Thực hiện đáp ứng lỗi và khởi động lại đã lập tài liệu mà không tạo trạng thái quá trình mất kiểm soát.
Câu 1. Có thể hoàn tất chạy thử trước khi nối đường ống không?
Việc đó có thể lập mốc cơ sở trung gian, không phải nghiệm thu cuối cùng sau lắp. Lặp kiểm tra liên quan sau khi các kết nối phụ trợ, tấm chắn và thiết bị tiếp cận ở vị trí vận hành.
Câu 2. Mọi hệ thống đều phải cung cấp chẩn đoán riêng từng cảm biến không?
Không. Khả năng đó phụ thuộc điện tử và đấu dây. Quy định khả năng tiếp cận chẩn đoán cần có trong báo giá; hộp cộng tương tự không tự động có các kênh số riêng.
Tóm tắt
Mua phạm vi cơ khí, đo lường và điều khiển đã thống nhất với một kế hoạch nghiệm thu. Gửi trách nhiệm từng gói và trình tự quá trình để đánh giá hệ thống cân công nghiệp, bao gồm mọi thiết bị hiện có phải giữ lại.
