


 İngilizce
 Çince
 İspanyolca
 Rusça
 Portekizce
 Fransızca
 Almanca
 Endonezce
 Tayca
 Vietnamca
 Arapça
 İtalyanca
 Lehçe
 Japonca


Batarya montajında kuvvet sensörü, batarya presleme gibi genel bir etikete göre değil, değerlendirilecek işleme göre seçilmelidir. Bir parçayı yerine oturtmak, bir modülü sıkıştırmak ve bir düzeneği tutmak farklı kuvvet aralıkları ve kabul edilebilir çevrime ilişkin farklı kanıtlar gerektirebilir. Önce onaylı proses gereksinimini tanımlayın; ardından kuvvetin nasıl ölçülüp konum ve zamanla ilişkilendirileceğini belirtin.
Kuvvet eğrisinden verilecek kararı tanımlayın
Tam işlemi ve ürün çeşidini belirleyin. Kabulün belirli konumdaki kuvvete, bir hareket aralığındaki tepeye, tutma kuvvetine veya başka bir geçerlenmiş özelliğe bağlı olup olmadığını belirtin. En yüksek kuvvet değeri tek başına doğru oturmayı, strokun daha erken bölümünde sıkışan parçadan ayırt edemeyebilir.
Çalışma sınırlarını onaylı ürün ve proses şartnamelerinden edinin. Sensör kapasitesi, batarya hücresi veya modülü için izin verilen sıkıştırma kuvveti değildir. Sensör model numarasından evrensel bir basınç, kuvvet, bekleme süresi veya ret eşiği çıkarılamaz.
Proses büyüklüğü basınçsa yüklenen alanı ve temas dağılımını tanımlayın. Toplam kuvveti nominal alana bölmek, belirtilen varsayımlar altında ortalamayı verir; esnek veya düzensiz bir istif boyunca basıncın düzgün olduğunu göstermez. Tek kuvvet sensörü, tüm yerel basınç yoğunlaşmalarını bağımsız olarak ortaya çıkaramaz.
Batarya montajında kuvvet sensörünün konumu neyin ölçüldüğünü belirler
Aktüatörü, takımı, kılavuzları, ürünü, destekleri ve reaksiyon çerçevesini çizin. Önerilen sensörden geçen kuvvet yolunu ve dayamalar, kılavuz sürtünmesi veya yakındaki donanım üzerinden oluşan alternatif yolları işaretleyin. Önemli kılavuz sürtünmesinden önce yer alan bir transdüser, kabul kuralının gerektirdiği ürün temas kuvveti yerine aktüatörün uyguladığı kuvveti gösterebilir.
Birden fazla temas noktası yükü paylaşıyorsa pres tablasının rijitliğini ve paralelliğini kontrol edin. Toplam kuvvet, parçalar arasında eşit dağılım olduğunu kanıtlamaz. Dengesiz yükleme kalite açısından önemliyse bu yeteneği tek basma kanalına atfetmek yerine gereken ek incelemeyi veya ölçümü belirleyin.
Kapasite seçimine takım ağırlığını ve ön yükü dahil edin. Makine tasarımında aktüatörün en yüksek kuvvetini, yanlış yerleşmiş parçayı ve bloke stroku değerlendirin. Koruyucu dayamalar ve sürücü sınırları, normal ölçüm kuvvetinin kontrolsüz bir bölümünü taşımadan bu koşullara uygun tasarlanmalıdır.
MV-LC0172'yi belgelenmiş kapsamı içinde kullanın
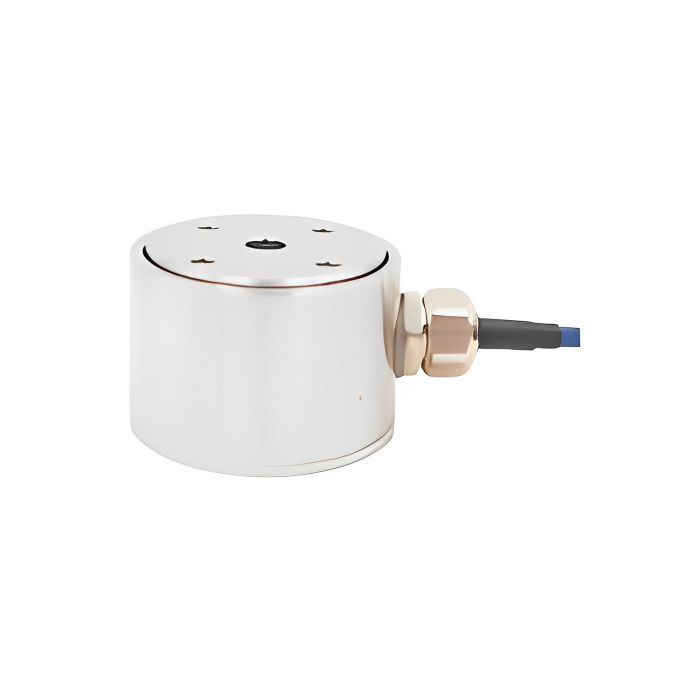
| MV-LC0172 özelliği | Referans | Montaj istasyonu için karar |
|---|---|---|
| Kuvvet yönü | Basma | Geri çekilme sırasındaki çekme kuvveti kabul gereksiniminin parçasıysa farklı, onaylı bir düzen kullanın. |
| Listelenen kapasiteler | 100 / 200 / 500 N; 1 / 2 / 5 / 10 kN | Tam aralığı geçerlenmiş proses aralığına ve mekanik yük değerlendirmesine göre seçin. |
| Nominal hassasiyet | 1 mV/V | Geçer/kalır kararlarında kullanılan kuvvet değişimleri için sinyal büyüklüğünü ve gürültüyü kontrol edin. |
| Referans uyartım | 5 V | Uyumlu köprü sinyali koşullandırmasını ve son veri arayüzünü belirtin. |
Kompakt paslanmaz çelik basma tasarımına sahip METRAVON MV-LC0172 modelinin kataloğu; batarya prosesine ilişkin yeterliliği, elektrolitle kimyasal uyumluluğu, elektrostatik kontrol sınıfını veya belirli üretim çevrimindeki performansı kanıtlamaz. Bunları muhafaza veya malzeme açıklamalarından çıkarmak yerine gerçek maruziyeti ve makine gereksinimlerini doğrulayın.
Sensör yuvasını ve yükleme yüzeylerini kesinleştirmeden önce çizimi isteyin. Muhafaza veya kapağı ek kuvvet yolu olarak kullanmadan kablo gerilim giderimini ve bakım erişimini sağlayın. Sensörün fiziksel olarak sığması ile yararlı bir kuvvet sinyalinin ayırt edilebilmesi arasındaki fark kompakt kuvvet düzeneği kılavuzunda açıklanır.
Kuvveti, yer değiştirmeyi ve proses reçetesini senkronize edin
Yer değiştirmenin nerede ölçüldüğünü tanımlayın. Aktüatör hareketi; çerçevenin, takımın ve sensörün esnekliğinden kaynaklanan hareketi içerebilir; mutlaka ürünün deformasyonu değildir. Kabul kuralı ürün sıkışmasına veya oturma mesafesine atıf yapıyorsa uygun referansı ve gereken düzeltmeleri belirleyin.
Kuvvet ve konum örnekleri çevrimin aynı bölümünü tanımlamalıdır. Her iki kanalın veri toplama zamanlamasını ve filtrelemesini kaydedin. Ham ölçümler ayrı ayrı doğru olsa bile farklı gecikmeler, görünen kuvvet-konum ilişkisini kaydırabilir. Zamanlama gereksinimlerini genel bir örnekleme hızı önerisinden değil, kabulü etkileyen en hızlı olaydan çıkarın.
Reçete revizyonunu, ürün çeşidini, düzenek kimliğini ve ölçüm geçerliliğini çevrim sonucuyla birlikte saklayın. Eksik, doymuş veya güncelliğini yitirmiş kuvvet kanalı sessizce geçer sonucuna dönüşmemelidir. Kontrolörün ve üretim kaydının geçersiz ölçümü, proses penceresi dışındaki geçerli değerden nasıl ayırt ettiğini doğrulayın.
Ret sınırlarını ayarlamadan önce ölçümün yeterliliğini doğrulayın
Son takım yapılandırmasıyla kuvvet zincirini uygun bir referansa karşı kontrol edin. İlk okumaları, kalibrasyon değişikliklerini ve tekrarlanan sonuçları koruyun. Yer değiştirme referansını ayrıca doğrulayın; ardından birleşik eğriyi onaylı proses geçerleme planına göre değerlendirin.
Batarya hücrelerinde güvensiz koşullar oluşturmadan kabul ve ret mantığını test etmek için yeterliliği doğrulanmış numune parçalar veya onaylı düzenekler kullanın. Takımda, reçetede ve çalışma durumunda izin verilen farklılıkları dahil edin. Tek başına kuvvet kalibrasyonu, geçer/kalır penceresinin kabul edilebilir ürünü ayırt ettiğini kanıtlayamaz.
Tutma kuvveti eğrisi sürükleniyorsa sınırları değiştirmeden önce ölçümün başlangıç verilerini ve makine sıcaklığını karşılaştırın. Takım hareketini, ısıl genleşmeyi ve ürünün gerçek gevşemesini ayrı olası nedenler olarak araştırın. Üretim verimini geri kazanmak için eşiği yükseltmek, ölçümün algılamak üzere kurulduğu değişimi gizleyebilir.
Talep için işlemi, onaylı kuvvet aralığını, düzenek çizimini, yer değiştirme referansını, çevrim zamanlamasını ve karar için gereken özellikleri sağlayın. Ortam, sinyal koşullandırıcı ve kontrolör ayrıntılarını da METRAVON iletişim sayfası üzerinden bildirin. Sensör ve elektronik kapsamını, proses yeterliliğinin doğrulanmasından ve makinenin devreye alınmasından ayırın.
Üretim kabulüne ilişkin sorular
Q1. Yalnızca tepe kuvvet, parçanın doğru oturduğunu doğrulayabilir mi?
Yalnızca yeterliliği doğrulanmış proses, tepe kuvvetin bu karar için yeterli olduğunu gösteriyorsa. Sıkışma veya erken temas, farklı bir konumda benzer tepe oluşturabilir. Yalnızca yazılımı basitleştirmek için özellik eklemek veya çıkarmak yerine işlem için gereken geçerlenmiş kuvvet-konum ya da zaman ölçütlerini kullanın.
Q2. Presleme takımı değiştirildikten sonra neler yeniden kontrol edilmelidir?
Hizalamayı, temas geometrisini, ön yükü ve yer değiştirme referansını inceleyin; ardından etkilenen ölçüm ve proses kontrollerini doğrulayın. Nominal olarak aynı takım bile kuvvet yolunu veya eğriyi değiştirebilir. Takım revizyonunu ve test sonuçlarını üretim yapılandırmasıyla birlikte saklayın.
Özet
Sensörü tanımlanmış bir batarya montaj işlemine ve onaylı proses sınırlarına göre seçin. Algılama elemanına neyin ulaştığını doğrulayın, kuvveti doğru konum referansıyla senkronize edin ve karar mantığını kalibrasyondan bağımsız olarak test edin. MV-LC0172 bir basma bileşeni olarak değerlendirilebilir; tamamlanan istasyonun güvenilir kalite kararı verip vermediğini proses kanıtları göstermelidir.
