


 อังกฤษ
 จีน
 สเปน
 รัสเซีย
 โปรตุเกส
 ฝรั่งเศส
 เยอรมัน
 อินโดนีเซีย
 เวียดนาม
 อาหรับ
 อิตาลี
 ตุรกี
 โปแลนด์
 ญี่ปุ่น


การเลือกโหลดเซลล์สำหรับเครื่องจักรเฉพาะงานควรเริ่มจากสถานีวัด ไม่ใช่พื้นที่ที่เหลือในโครง ชุดจับงานกดอาจต้องวัดแรงตามแนวแกน ณ จุดหนึ่งของระยะชัก ส่วนสถานีชั่งอาจต้องการมวลภาชนะหลังค่านิ่ง งานทั้งสองอาจต้องใช้การติดตั้ง พิกัด และพฤติกรรมเครื่องอ่านต่างกัน แม้ส่งค่าไป PLC ตัวเดียวกัน
เลือกโหลดเซลล์สำหรับเครื่องจักรเฉพาะงานโดยเริ่มจากรอบทำงาน
อธิบายรอบทำงานครบหนึ่งรอบและระบุเวลาที่ใช้ค่าวัด รวมการใส่โหลด การเคลื่อนเข้า การสัมผัส การวัด การปล่อย และการคืนตำแหน่ง ระบุว่าตัวควบคุมต้องการค่านิ่ง ค่าเฉลี่ยช่วงหนึ่งของรอบ หรือค่ายอดสั้น เซนเซอร์ที่อ่านถูกตอนเครื่องหยุดยังไม่ได้พิสูจน์ว่าจับเหตุการณ์ที่ต้องการขณะเคลื่อนไหวได้
บันทึกแรงต่ำสุดและสูงสุดที่ต้องใช้งาน แรงพรีโหลดของชุดจับ และโหลดผิดปกติที่มีโอกาสเกิด การติดขัด แอคชูเอเตอร์เคลื่อนเกิน หรือผู้ปฏิบัติงานกดชุดจับ อาจทำให้เซนเซอร์รับโหลดนอกวงรอบผลิตปกติ กำหนดเงื่อนไขเหล่านี้ก่อนเลือกพิกัดหรือการป้องกันโหลดเกิน การหักน้ำหนักชุดจับด้วยฟังก์ชันหักภาชนะไม่ได้เอาน้ำหนักนั้นออกจากโหลดทางกล
กำหนดผลของการไม่มีค่าวัดหรือค่าที่ไม่สมเหตุผลด้วย การติดตามคุณภาพกับการทำหน้าที่ป้องกันเครื่องจักรเป็นคนละข้อกำหนด อย่ามอบบทบาทด้านความปลอดภัยให้เซนเซอร์ทั่วไปเพียงเพราะช่วงวัดสูงกว่าแรงที่คาด การออกแบบป้องกันทั้งระบบต้องมีการประเมินของตนเอง
เลือกโครงแบบที่วัดปริมาณที่ตั้งใจ
| สถานีเครื่องจักร | ตัวเลือก METRAVON | เงื่อนไขที่ต้องแก้ก่อน |
|---|---|---|
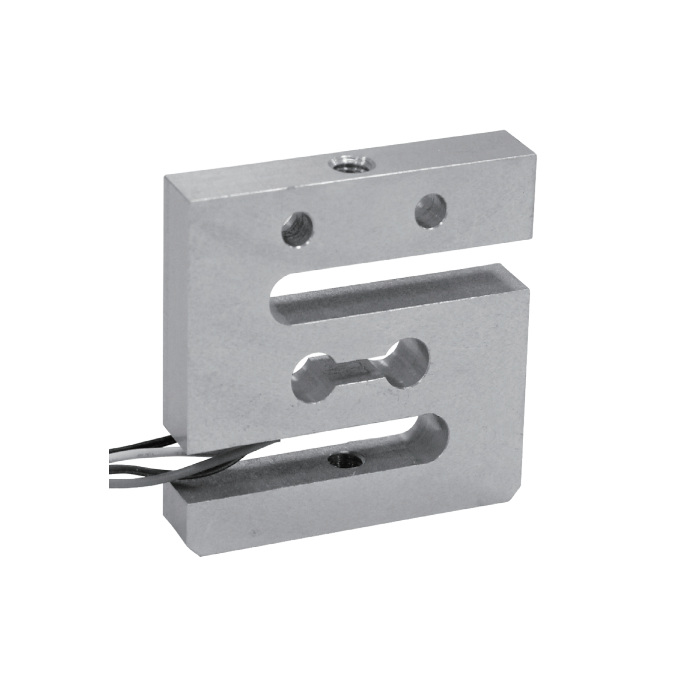
| ชุดจับดึงหรือดันแรงต่ำ | โหลดเซลล์แรงดึงและแรงกด MV-LC0190 | จุดยึดต้องถ่ายแรงตามแนวแกนที่ต้องการโดยไม่สร้างแรงดัดที่ควบคุมไม่ได้ |
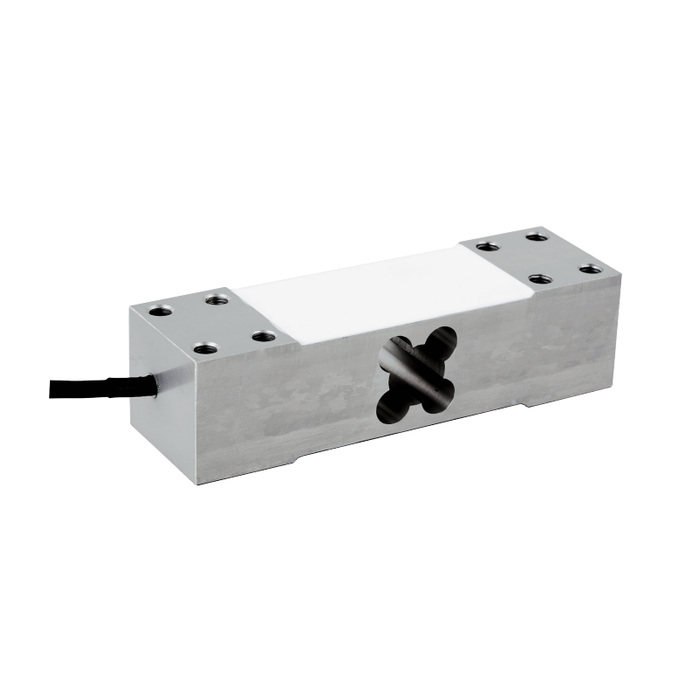
| แท่นชั่งภาชนะขนาดกะทัดรัด | โหลดเซลล์จุดเดียว MV-LC0211 | ต้องอนุมัติแท่นทั้งหมด พิกัด และรูปแบบโหลดเยื้องศูนย์ให้ตรงกับแบบที่เลือก |
ข้อมูล MV-LC0190 ระบุโหลดพิกัด 1, 5, 20 และ 50 kg ส่วน MV-LC0211 ระบุพิกัดตั้งแต่ 50 ถึง 500 kg สำหรับงานทางกลอีกลักษณะหนึ่ง ขนาดภายนอกใกล้กันหรือพิกัดทับซ้อนกันไม่ได้ทำให้ทั้งสองแบบใช้แทนกันได้
วาดเส้นทางแรงปฏิกิริยาพร้อมจุดรับแรง รางนำ แบริ่ง สต็อปเปอร์ หรือชิ้นส่วนข้างเคียงอาจรับแรงข้ามเซนเซอร์ ในชุดจับแนวแกน จุดยึดผิดแนวอาจเพิ่มโมเมนต์ ในสถานีชั่ง จุดส่งต่อของลำเลียงหรือท่ออ่อนอาจสร้างแรงพรีโหลดบนแท่น ระบุสิ่งที่สัมผัสชุดที่วัดในแต่ละสถานะของเครื่อง
ออกเอกสารแบบทางกลและไฟฟ้าพร้อมกัน
แบบกลควรระบุหน้าติดตั้ง ตัวยึด ทิศแรงที่ตั้งใจ ระยะห่างตลอดรอบ และทางเข้าถึงเพื่อถอด ขอแบบเซนเซอร์เฉพาะพิกัดก่อนตัดแต่งชุดจับ หากการโก่งตัวของเซนเซอร์หรือความยืดหยุ่นชุดจับกระทบกระบวนการ ให้ขอข้อมูลที่เกี่ยวข้องแทนการสมมติว่าส่วนตรวจวัดแข็งเกร็งอย่างสมบูรณ์
แยกสต็อปเปอร์กันโหลดเกินจากจุดสัมผัสวัดปกติ การออกแบบต้องใช้การเคลื่อนที่และสภาวะโหลดที่อนุญาต ไม่ใช่คัดลอกช่องว่างตามอำเภอใจจากเครื่องอื่น สต็อปเปอร์ที่สัมผัสระหว่างวัดอาจรับโหลดบางส่วนข้ามเซนเซอร์ ส่วนที่ทำงานช้าเกินไปไม่ให้การป้องกันที่ใช้ได้
แบบไฟฟ้าควรระบุแรงดันกระตุ้นและอินพุตบริดจ์ จุดต่อปลายสายเซนเซอร์ และอินเทอร์เฟซสุดท้าย สำหรับ MV-LC0190 แบบ 1 kg มีความไวระบุ mV/V ต่างจากแบบพิกัดสูงกว่า เก็บความต่างนี้ในการตั้งค่าเครื่องอ่านและเอกสารเปลี่ยนอะไหล่
ทดสอบจังหวะเวลาที่จุดตัดสินใจ
รอบสแกน PLC เร็วไม่ได้ยืนยันการตอบสนองของสายโซ่การวัดทั้งหมด แอมพลิไฟเออร์ การแปลง ตัวกรอง และการสื่อสารอาจหน่วงผลก่อนตัวควบคุมอ่าน ขอข้อมูลการตอบสนองที่ใช้ได้และทดสอบสัญญาณ ณ จุดที่เครื่องยอมรับ ปฏิเสธ หรือหยุดกระบวนการ
อย่าอนุมานแบนด์วิดท์หรืออายุความล้าจากพิกัดสถิต ข้อมูลผลิตภัณฑ์ที่ใช้ที่นี่ไม่ได้กำหนดขีดจำกัดสมรรถนะไดนามิกทั้งหมดของสถานีที่ติดตั้งทั้งสองแบบ สำหรับงานเร็วหรือรับแรงซ้ำ ให้ส่งรูปแบบแรงตามเวลาและเงื่อนไขรอบเพื่อประเมิน
เอาต์พุตดิบเซนเซอร์ไม่ใช่ 4-20 mA หรือ Modbus RTU ในตัว ระบุเครื่องอ่านที่สร้างอินเทอร์เฟซตามที่ตัวควบคุมต้องการ และตรวจทั้งการแจ้งข้อขัดข้องกับการแปลงสเกลปกติ คู่มือสายโซ่สัญญาณ PLC อธิบายการเชื่อมต่อนี้โดยไม่สมมติว่ามีแผนผังรีจิสเตอร์ร่วมสำหรับทุกรุ่น
ใช้การทดสอบต้นแบบเพื่อสรุปข้อกำหนดให้ครบถ้วน
ใส่โหลดอ้างอิงผ่านชุดจับหรือแท่นที่ประกอบแล้ว และเปรียบเทียบรอบซ้ำในสภาพใช้งานที่ตั้งใจ รวมการเพิ่มและลดโหลด การกลับศูนย์ ตำแหน่งที่เกี่ยวข้อง และค่าสุดท้ายในตัวควบคุม เก็บค่าก่อนเปลี่ยนการสอบเทียบเพื่อให้แยกปัญหาทางกลจากการปรับเครื่องอ่านได้
สำหรับการสอบถาม ให้ส่งแบบสถานี คำอธิบายรอบ ช่วงแรง การเปลี่ยนแปลงต่ำสุดที่ต้องแยกได้ สภาพแวดล้อม และอินพุตบริดจ์ที่มีให้ METRAVON ผ่านหน้าติดต่อ ระบุมิติที่ตายตัวแล้วและมิติที่ยังเปลี่ยนได้ เพื่อให้ประเมินเซนเซอร์และเครื่องอ่านก่อนที่แบบเครื่องจักรจะทำให้การเปลี่ยนโครงแบบมีค่าใช้จ่ายสูง
คำถามระหว่างพัฒนาเครื่องจักร
Q1. การตั้งศูนย์อัตโนมัติชดเชยโหลดชุดจับที่เปลี่ยนได้หรือไม่?
ตั้งศูนย์เฉพาะภายใต้สภาวะอ้างอิงที่ตรวจยืนยันแล้ว การตั้งศูนย์อัตโนมัติขณะที่ชิ้นงานยังสัมผัสอยู่อาจซ่อนแรงกระบวนการจริงหรือการติดขัด กำหนดสถานะเครื่องที่อนุญาต ขีดจำกัดการปรับ และการตอบสนองวินิจฉัย แล้วทดสอบเงื่อนไขเหล่านั้น แทนการเปิดติดตามศูนย์เป็นวิธีแก้ดริฟต์ทั่วไป
Q2. คัดลอกการสอบเทียบต้นแบบไปทุกเครื่องผลิตได้หรือไม่?
ใช้เป็นข้อมูลกำหนดขั้นตอนได้ แต่ไม่ได้ตรวจยืนยันเครื่องประกอบแต่ละเครื่อง ค่าคลาดเคลื่อนการผลิตของชุดจับ ความไวเซนเซอร์ และอิเล็กทรอนิกส์อาจต่างกัน กำหนดการทดสอบยอมรับในการผลิตและเก็บผลกับการตั้งค่าแยกตามเครื่อง แม้บัญชีชิ้นส่วนเหมือนกัน
สรุป
เลือกเซนเซอร์จากปริมาณและเวลาที่เครื่องต้องวัด อนุมัติชุดจับ สายโซ่สัญญาณ และการทดสอบยอมรับร่วมกัน แล้วรหัสรุ่นจะเป็นส่วนของสถานีวัดที่กำหนดไว้ แทนการกลายเป็นชิ้นส่วนที่ทีมควบคุมต้องทำให้ใช้งานได้หลังประกอบ
