


 英語
 中国語
 スペイン語
 ロシア語
 ポルトガル語
 フランス語
 ドイツ語
 インドネシア語
 タイ語
 ベトナム語
 アラビア語
 イタリア語
 トルコ語
 ポーランド語


レーダー液位のエコー診断:信号品質、偽エコー、PLC表示不良
レーダー液位計の値が急変したり目標を見失ったりした場合、まず実際の表面を追跡しているか確認します。ダンピングやスパンの変更を最初の対処にするのは通常適切ではありません。強いピークは液面ではなく、ノズル、撹拌機、内部配管の反射かもしれません。
本ガイドは、根拠に基づくトラブルシューティングに焦点を当てます。プロセスを確認し、エコーとターゲット状態を解釈し、出力信号を追跡し、その後に初めて取付や設定を変更します。
エコー強度、SNR、ターゲット追尾状態
診断メニューはベンダーによって異なります。振幅、SNR、信号マージン、ピーク距離、エコー確度、エラーフラグはモデル間で標準化されていません。既知の実際の液位と合わせて傾向を解釈してください。
| 診断項目 | 明らかにできること |
|---|---|
| エコー振幅 | 強度と劣化傾向。範囲間の恣意的な比較は避ける |
| SNR / マージン | ノイズまたは検出しきい値より上のターゲット。定義はモデルにより異なる |
| ピーク距離 | ピークが液体、ノズル、底面、内部構造のどれに対応するか |
| 追尾状態 | ターゲット切替と設定されたエコー喪失時の挙動 |
| エラー・出力フラグ | 保持された最終値と故障出力を真の液位と区別 |
最も強いエコーが正しいエコーとは限りません。信号品質のパーセンテージ1つだけでは原因を診断できません。
構造物エコーを真の表面から区別する
実際の液位が上がると離隔距離は下がるはずです。別のピークが液位に連動する中で静止したピークは構造物反射体を示唆しますが、容器図面と独立した液位読み取りで確認してください。
- 低・中・高の運転液位、特に故障が起きる箇所でエコートレースを保管してください。
- ピークを実測のノズル、入口、撹拌機、壁の位置と比較してください。
- ベンダー承認の偽エコーマッピングを使う前に、パラメータと健全なベースラインをバックアップしてください。
- 実際の表面ピークを抑圧したり、有効範囲全体を無差別にマスクしたりしてはなりません。
低誘電率の油は表面と槽底の両方のエコーを生じ得ます。低液位で計器がどのようにターゲットを選ぶか確認してください。
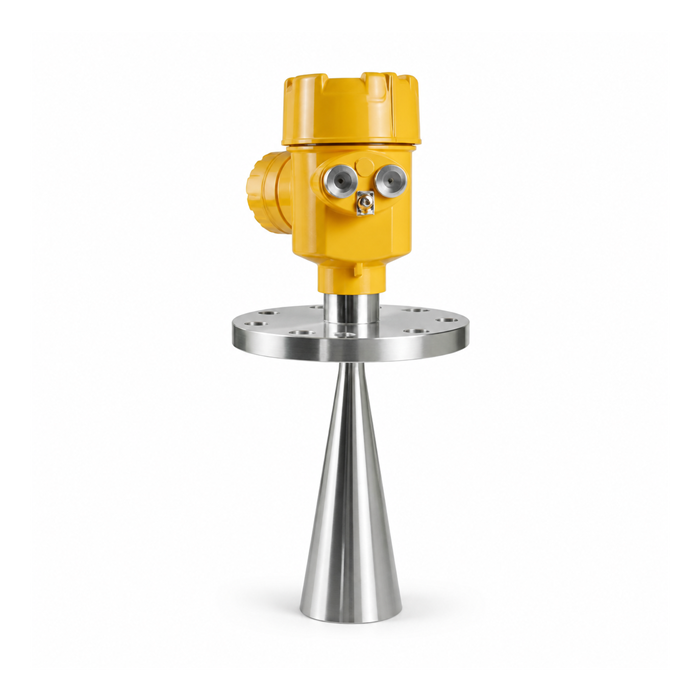
誘電特性、泡、結露、周波数の影響
| 要因 | 考えられるメカニズム | 対応 |
|---|---|---|
| 低誘電率の油 | 表面反射が弱い。競合する底面反射 | 感度、ダイナミックレンジ、底面形状を見直す |
| 撹拌 / 飛沫 | 動く鏡面と散乱 | 可能ならセンサーを移設し、根拠のあるダンピングを適用する |
| 泡 | 泡面または液体からの反射、減衰 | 測定対象を定義し運転時の泡の下で検証 |
| 結露 / 付着物 | 近傍反射または信号低下 | 材質を確認し安全な手順で清掃 |
| ノズル / 金属内部構造 | 強い固定ピークとマルチパス | アンテナ形状とビームフットプリントを見直す |
80GHz付近ではコンパクトなアンテナで狭いビームを得られますが、粉塵、泡、低誘電率媒質を通じて普遍的に強い反射を意味するわけではありません。アンテナ設計、掃引帯域幅、処理も重要です。
故障切り分けフロー:センサーかPLCか?
- 安全かつ独立した手段で実際のプロセス液位を確認してください。
- ローカル表示量(距離、液位、パーセント)を特定し、診断を記録してください。
- ターゲットピーク、追尾距離、ベースラインエコーを比較してください。
- アンテナ状態、ノズル内部、泡、撹拌を点検してください。
- ローカル距離は正しいがPLCデータが誤っている場合、出力電流を測定し、ループ電圧、工学単位、アナログスケーリングを確認してください。
- 原因を特定した後にのみ、ベンダー対応のしきい値、マッピング、減衰設定を調整し、変更前後の値を記録してください。
H = E − D
例:空基準E = 6.00m、ローカル距離D = 3.20m、液位H = 2.80m。
Dを誤ってHとして扱うPLCは、エコーが完全でも誤った液位を表示します。
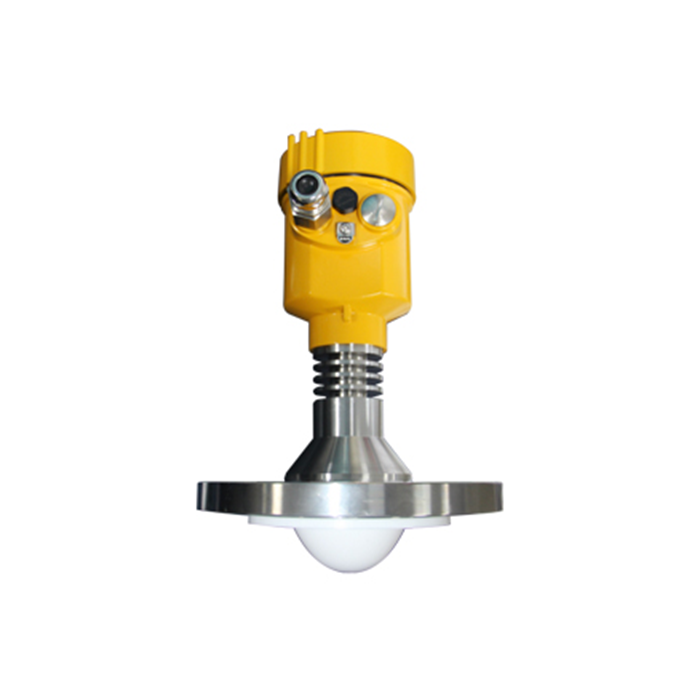
減衰、エコーマッピング、代替技術の限界
減衰は短期の出力変化を滑らかにしますが、誤ったターゲット追尾は修正できません。過剰な減衰は高高警報の応答を遅らせる恐れがあります。偽エコーマッピングには既知の実際の液位と適切な検証が必要です。
濃い泡、結晶化、避けられない強い反射が続く場合は、自由空間レーダー、ガイド波レーダー、または別のプロセスに適合する方式を比較する理由になります。ガイド波プローブも媒体に接触し、付着する場合があります。
エコーが強いほど測定は正確ですか?
それだけでは判断できません。ノズルや撹拌機が製品表面より強いピークを生むことがあります。追跡設定を変更する前に、ピーク距離を独立したレベル測定と比較し、充填・排出時にどのピークが動くかを確認してください。
低SNRは計器故障を証明しますか?
いいえ。同じ計器の正常時記録と、近いプロセス条件で比較します。付着、泡、弱い表面反射、ビームの遮蔽はマージンを低下させます。機種固有の診断定義を用い、別機種のパーセンテージを交換しきい値にしてはいけません。
減衰で液位の跳ねはすべて直りますか?
正しい表面を追跡している場合、ダンピングは短時間の変動を平滑化できますが、内部構造物への目標切替は修正できません。変更後は、加わる応答遅延がプロセスと警報に対して許容できるか試験してください。
すべてのレーダーモデルが完全なエコーカーブを出力しますか?
いいえ。発注仕様の診断機能と、アクセスに必要なインターフェースを確認します。レベル値だけを受信するPLCからはエコー曲線を取得できない場合があります。遠隔故障調査が必要なら、診断情報へのアクセスと設定バックアップを調達要件に含めてください。
5つのエコー故障症状で収集すべき証拠
| 症状 | 取得すべき証拠 | 避けること |
|---|---|---|
| 特定の充填液位で跳ねる | 変更前後のトレースと容器内部構造までの距離 | セクション全体を即座に偽エコーとしてマスク |
| 数か月かけて信号が劣化 | 振幅傾向と安全なアンテナ点検 | 隔離せずにプロセス接続を開く |
| ローカルは正しいがDCSが誤り | ローカル距離、実測ループ電流、生のDCS値 | 先にレーダーアンテナを交換 |
| 撹拌機動作時のみ問題 | 撹拌機ログ、泡、表面状態 | 出力減衰の無制限な増加 |
| 信号喪失中に最終値を保持 | 故障ポリシー、タイムスタンプ、診断コード | 保持値をライブ在庫として扱う |
交換を推奨する前に、運転条件、実際の液位、ローカル距離、診断フラグ、エコースクリーンショット、ループ測定を1件のインシデント記録に収集してください。
METRAVONに技術選定と見積もりを依頼する
不安定または欠落したエコーについては、媒質、タンク形状、現行計器、ノズル図面、正常/異常エコートレース、プロセス条件、PLCレンジ設定を共有して、用途別レビューを受けてください。
技術メール:Arvin@metravon.com
電話 / WhatsApp / WeChat:+86 153 6781 2163
