


 Anglais
 Chinois
 Espagnol
 Russe
 Portugais
 Allemand
 Indonésien
 Thaï
 Vietnamien
 Arabe
 Italien
 Turc
 Polonais
 Japonais


La mesure de niveau de teinture aide au remplissage et à détecter les manques, sans vérifier seule la quantité transférée à une formulation textile. Un niveau correct affecté à la mauvaise cuve ou au mauvais lot est aussi inutilisable. Relier la mesure à l’identité, au produit chimique et au trajet de procédé.
Regrouper les cuves selon les conditions, pas l’apparence
Deux cuves identiques peuvent contenir un additif fluide et une teinture moussante. Consigner produit autorisé, concentration, température, agitation et nettoyage de chacune. Une spécification commune n’est raisonnable qu’après vérification d’équivalence des usages et montages.
| Groupe | Objet de l’examen | Essai à conserver |
|---|---|---|
| Teinture | Agitation, mousse et résidus | Cible acceptée au mélange et après stabilisation. |
| Additif | Composition et réserve minimale utile | Comparaison à bas niveau pendant alimentation du procédé. |
| Préparation | Turbulence d’entrée et montée rapide | Réponse au remplissage avec la séquence réelle des vannes. |
| Changement | Produits de nettoyage et identité rétablie | Bon repère de cuve, paramètres et signal après service. |
Adapter la mesure de teinture autour du mélangeur
Pour les cuves compactes, le METRAVON MV-RD11S offre une lentille PTFE de 21 mm et un intervalle publié de 0.1-10 m. Son faisceau de 14 degrés exige un trajet libre, surtout à bas niveau. Inclure enveloppe des pales, arbre, serpentin et tuyau de remplissage sur le plan.
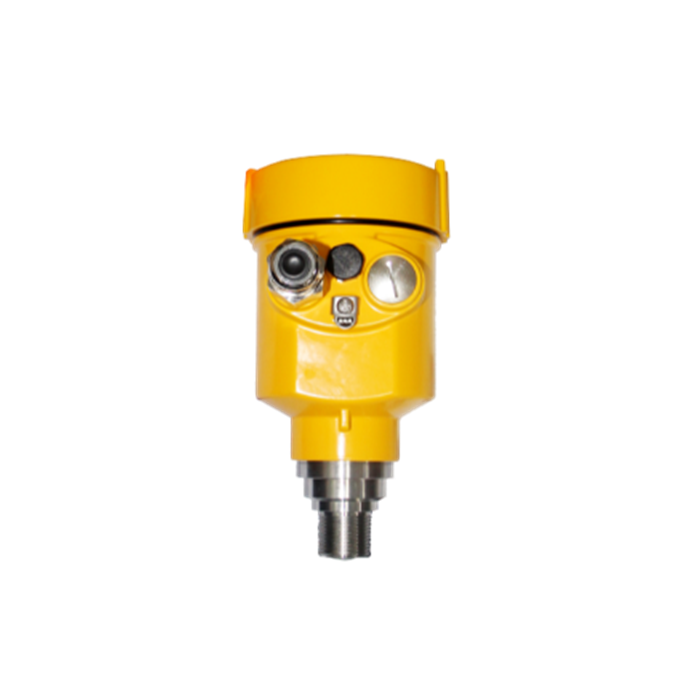
Si une autre antenne ou portée est nécessaire, comparer le MV-RD12, qui déclare une lentille PTFE de 32 mm et un faisceau de 8 degrés. Cela ne remplace pas l’examen chimique et du joint. Ne promettre à aucun modèle de suivre le liquide sous toute mousse de teinture.
Préserver le lien entre niveau et formulation
À la mise en service, comparer repère physique de cuve, canal PLC et écran. Consigner unités, repère à vide et conversion éventuelle en volume. Suivre niveau, trajet choisi, pompe et identifiant du lot pour retracer un manque à la bonne source.
Si la formulation exige une masse transférée, utiliser le pesage ou dosage approuvé. Une différence de niveau dépend de géométrie, agitation, remplissage simultané et densité. Définir son usage comme contrôle de plausibilité sans en faire un remplacement du pesage du lot.
Inspecter après nettoyage, pas seulement avant production
Couleur séchée, cristaux ou film près de l’antenne peuvent changer l’écho après vidange. Prévoir un raccord accessible et nettoyable, avec méthode compatible lentille et joints. Ne pas déplacer un instrument contaminé entre cuves sans le nettoyage approuvé du site.
Après dépose, rétablir montage et réglages enregistrés. Comparer les premières lectures au repère, mélange et remplissage compris. Réutiliser les anciens paramètres ne suffit pas si piquage, éléments internes ou produit affecté ont changé.
Questions sur le système de formulations
Q1. Faut-il le même amortissement pour toutes les cuves ?
Non. Choisir selon mouvement de surface et réponse nécessaire. Un réglage stabilisant une cuve de mélange peut retarder l’alarme de remplissage rapide d’une petite cuve d’additif. Tester au lieu de recopier sur la ligne.
Q2. Que faire si le niveau cesse de s’actualiser ?
Identifier la mesure périmée et appliquer attente de lot, alarme ou autre repli convenu. L’opérateur doit distinguer une lecture indisponible d’une surface réellement inchangée.
Q3. Quelles données évitent les questions répétées pour l’offre ?
Envoyer une liste par cuve de produits, plans, mélangeurs et entrées réceptrices. Marquer celles servant au seul remplissage et celles à la disponibilité de formulation. Cela permet des configurations communes sans supposer des usages identiques.
Résumé
Garder choix du capteur et identité de formulation dans le même dossier. Demander un examen des cuves de l’atelier de teinture selon des groupes d’usage vérifiés, avec acceptations distinctes de mesure, nettoyage et affectation des canaux.
