


 Anglais
 Chinois
 Espagnol
 Russe
 Portugais
 Allemand
 Indonésien
 Thaï
 Vietnamien
 Arabe
 Italien
 Turc
 Polonais
 Japonais


Choisissez le capteur selon l’opération de montage à évaluer, pas selon une étiquette générale comme pressage de batterie. La mise en appui d’un composant, la compression d’un module et le maintien d’un dispositif peuvent exiger des plages de force et des preuves de cycle acceptable différentes. Définissez d’abord l’exigence de procédé approuvée, puis comment mesurer la force et l’associer à la position et au temps.
Définissez la décision prise à partir de la trace de force
Identifiez opération et variante exactes. Précisez si l’acceptation dépend d’une force à une position donnée, d’un pic sur une plage de course, d’une force de maintien ou d’un autre critère validé. La seule force maximale peut ne pas distinguer un positionnement correct d’une pièce bloquée plus tôt dans la course.
Obtenez les limites de fonctionnement des spécifications approuvées du produit et du procédé. La capacité du capteur n’est pas une force de compression autorisée pour une cellule ou un module. Aucune pression, force, temps de séjour ou seuil de rejet universel ne découle du numéro de modèle du capteur.
Si la pression est la grandeur recherchée, définissez surface chargée et répartition du contact. Diviser force totale par surface nominale donne une moyenne sous les hypothèses indiquées, sans prouver une pression uniforme sur un empilage flexible ou irrégulier. Un seul capteur ne révèle pas indépendamment chaque concentration locale de pression.
Le placement du capteur de force d’assemblage de la batterie détermine ce qui est mesuré
Dessinez actionneur, outillage, guides, produit, appuis et bâti de réaction. Marquez le chemin par le capteur et les chemins parallèles par butées, frottement des guides ou pièces voisines. Un capteur en amont d’un guidage à fort frottement peut mesurer l’effort de l’actionneur plutôt que la force de contact sur le produit exigée par le critère d’acceptation.
Vérifiez la rigidité et le parallélisme du plateau lorsque plusieurs points de contact partagent la charge. La force totale ne prouve pas une répartition égale entre les parties. Si la charge inégale est un problème de qualité, identifiez l’inspection ou la mesure supplémentaire nécessaire au lieu d’attribuer cette capacité à un seul canal de compression.
Incluez poids d’outillage et précharge dans le choix de capacité. Évaluez force maximale de l’actionneur, pièce mal placée et course bloquée dans la conception. Prévoyez butées protectrices et limites d’entraînement pour ces états sans reprise incontrôlée de la force normale de mesure.
Utilisez MV-LC0172 dans son périmètre documenté
| Paramètre MV-LC0172 | Référence | Décision pour le poste de montage |
|---|---|---|
| Direction de la force | Compression | Utilisez une disposition approuvée différente si la force de traction lors du retrait fait partie de l’exigence d’acceptation. |
| Capacités listées | 100 / 200 / 500 N ; 1 / 2 / 5 / 10 kN | Sélectionnez la plage exacte à partir de l’intervalle de procédé validé et de l’évaluation de la charge mécanique. |
| Sensibilité nominale | 1 mV/V | Vérifiez l’amplitude du signal et le bruit lors des variations de force utilisées pour les décisions d’acceptation ou de rejet. |
| Excitation de référence | 5 V | Spécifiez le conditionnement du pont compatible et l’interface de données finale. |
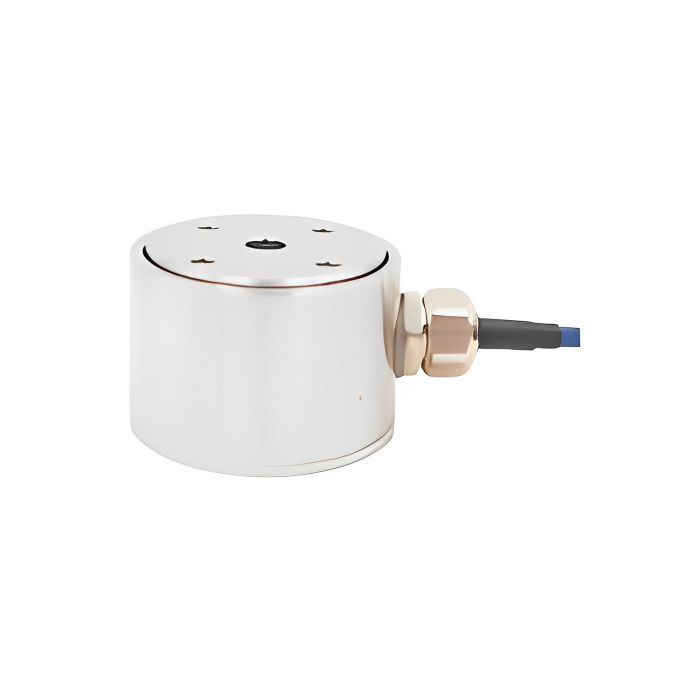
Le METRAVON MV-LC0172 est un capteur compact en acier inoxydable conçu pour mesurer les forces de compression. Son catalogue ne prouve ni qualification pour un procédé de batterie, ni compatibilité chimique avec l’électrolyte, ni classification de maîtrise électrostatique, ni performances pour un cycle donné. Confirmez exposition réelle et exigences machine sans les déduire du boîtier ou du matériau.
Demandez le plan avant de finaliser logement et faces de charge. Prévoyez reprise de traction du câble et accès de maintenance sans transformer protection ou couvercle en chemin d’effort supplémentaire. Le guide des dispositifs compacts de force explique la différence entre loger physiquement un capteur et distinguer un signal de force exploitable.
Synchronisez la force, le déplacement et la recette
Définissez le point de mesure du déplacement. La course de l’actionneur peut inclure les déformations du bâti, de l’outillage et du capteur ; elle n’est pas nécessairement celle du produit. Si le critère porte sur compression du produit ou course de mise en place, établissez la référence et les corrections adaptées.
Les échantillons de force et position doivent décrire la même partie du cycle. Consignez temps d’acquisition et filtrage des deux canaux. Des retards différents peuvent décaler la relation force-position malgré des mesures brutes individuellement correctes. Déduisez les exigences temporelles de l’événement le plus rapide qui influe sur la décision, pas d’une recommandation générique d’échantillonnage.
Conservez version de recette, variante, identification du dispositif et validité de mesure avec le résultat. Un canal absent, saturé ou périmé ne doit pas devenir une acceptation silencieuse. Vérifiez comment contrôleur et dossier de production distinguent mesure invalide et valeur valide hors fenêtre du procédé.
Qualifiez la mesure avant d’ajuster les limites de rejet
Vérifiez la chaîne de mesure de force avec une référence adaptée et l’outillage définitif. Conservez relevés initiaux, modifications d’étalonnage et répétitions. Vérifiez séparément la référence de déplacement, puis évaluez la courbe combinée selon le plan approuvé de validation du procédé.
Utilisez des pièces témoins qualifiées ou des dispositifs approuvés pour tester la logique d’acceptation et de rejet sans créer de conditions dangereuses pour la cellule. Incluez les variations autorisées d’outils, de recette et d’état de fonctionnement. Un étalonnage de force seul ne prouve pas qu’une fenêtre d’acceptation ou de rejet distingue un produit acceptable.
Si la courbe de maintien dérive, comparez référence initiale et température machine avant de modifier les limites. Étudiez séparément mouvements d’outillage, dilatation thermique et relaxation réelle du produit. Relever un seuil pour rétablir le rendement de production peut masquer le changement que la mesure devait détecter.
Pour une demande, indiquez opération, plage de force approuvée, plan du dispositif, référence de déplacement, temps du cycle et critères de décision. Ajoutez environnement, conditionneur et contrôleur via la page de contact METRAVON. Séparez le périmètre capteur-électronique de la qualification du procédé et de la mise en service machine.
Questions sur l’acceptation de la production
Q1. La force de pic peut-elle à elle seule confirmer qu’une pièce est bien installée ?
Seulement si le processus qualifié démontre que la force maximale est suffisante pour cette décision. Un blocage ou un contact précoce peut produire un pic similaire à une position différente. Utilisez les critères validés de position-force ou de temps requis pour l’opération, plutôt que d’ajouter ou de supprimer des fonctionnalités simplement pour simplifier le logiciel.
Q2. Que revérifier après remplacement de l’outil de pressage ?
Examinez l’alignement, la géométrie des contacts, la précharge et la référence de déplacement, puis vérifiez la mesure concernée et les vérifications du procédé. Un outil nominalement identique peut tout de même modifier le chemin de force ou la trace. Conservez la révision de l’outil et les résultats des tests avec la configuration de production.
Résumé
Choisissez selon une opération de montage définie et des limites approuvées. Vérifiez les efforts reçus par le capteur, synchronisez force et référence correcte de position et testez la logique de décision indépendamment de l’étalonnage. MV-LC0172 est une option en compression ; les preuves du procédé doivent établir la fiabilité de la décision qualité du poste complet.
