


 Anglais
 Chinois
 Espagnol
 Russe
 Portugais
 Allemand
 Indonésien
 Thaï
 Vietnamien
 Arabe
 Italien
 Turc
 Polonais
 Japonais


Un capteur de niveau pour liquides corrosifs cède d’abord au joint de bride, au revêtement de bride ou au joint d’antenne, plutôt qu’à la face de l’antenne. Chaque composant rencontre des produits chimiques différents : une seule nuance de matériau ne suffit jamais. Cet article présente une matrice de compatibilité par composant et les vérifications après changement de produit.
Où la corrosion commence réellement sur l’ensemble
Les acheteurs spécifient l’antenne puis s’arrêtent là, alors qu’elle est généralement la dernière pièce à céder. La fiabilité se joue aux raccordements : joint sous la bride, revêtement isolant le procédé du métal et joint au passage de l’antenne dans le boîtier. Une antenne à face PTFE sur un joint NBR standard résiste au liquide mais peut fuir au raccordement en une saison.
Le côté procédé n’est qu’un des environnements chimiques. L’ensemble rencontre aussi les agents de nettoyage, les produits voisins pendant les changements et l’espace vapeur, dont les condensats peuvent être bien plus agressifs que le liquide stocké. Spécifiez séparément les matériaux de l’espace vapeur et les matériaux en contact avec le liquide : une pièce qui résiste au liquide peut être attaquée par les condensats de ce liquide sans jamais être immergée dans la cuve.
Matrice de compatibilité par composant
Vérifiez la réception composant par composant, pas au moyen d’une simple étiquette « résistant aux acides ». La matrice donne des associations de référence typiques entre produit, température et pièce exposée ; avant commande, confirmez chaque cellule avec la table de résistance chimique à jour et la concentration réelle du site.
| Composant | 98 % H2SO4 à 40 °C | 30 % HCl à 25 °C | 50 % NaOH à 60 °C | Solution caustique CIP à 70 °C |
|---|---|---|---|---|
| Face de l’antenne (PTFE) | Compatible | Compatible | Compatible | Compatible |
| Joint de bride (PTFE) | Compatible | Compatible | Compatible | Compatible |
| Joint de bride (NBR par défaut) | Non compatible | Non compatible | Non compatible | Prudence |
| Revêtement de bride (PFA) | Compatible | Compatible | Compatible | Compatible |
| Boîtier (316L + revêtement) | Compatible | Prudence | Compatible | Prudence |
« Prudence » signifie que la pièce résiste mais exige un revêtement vérifié et un intervalle d’inspection réduit ; ne l’acceptez jamais sur une seule affirmation fournisseur sans référence de table de résistance.
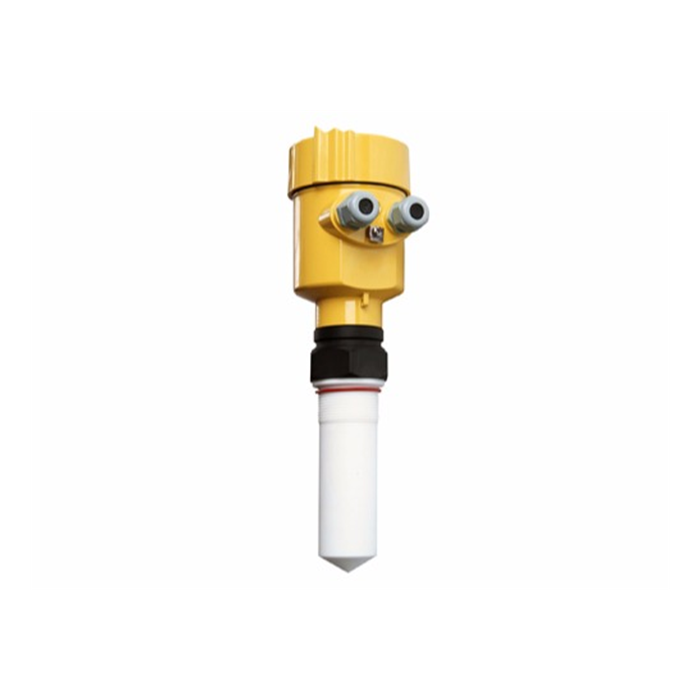
Contrôler séparément le revêtement d’antenne, le revêtement de bride et le boîtier
Les trois couches protectrices peuvent défaillir indépendamment et doivent être vérifiées séparément. Évaluez le revêtement d’antenne par la qualité de l’écho et l’examen de sa face ; confirmez celui de la bride par le plan et le marquage de lot, pas une photo ; vérifiez la continuité du revêtement du boîtier et l’étanchéité de l’entrée de câble pour empêcher la vapeur d’atteindre la carte électronique.
La protection d’un boîtier revêtu dépend de son presse-étoupe. En service acide chlorhydrique, la vapeur pénètre par toute entrée non étanche et attaque l’électronique de l’intérieur : le défaut se manifeste par une dérive intermittente plutôt que par une panne franche. Spécifiez le matériau du joint de presse-étoupe au même niveau d’exigence que les pièces en contact avec le fluide et consignez son lot pour tracer une fuite future jusqu’à sa fourniture.
Même un joint adapté sur le papier suinte si la boulonnerie ne le comprime pas correctement. Le PTFE flue à la température de service et nécessite donc une contrainte d’assise supérieure à celle d’un élastomère, environ 20 MPa comme référence typique. Pour une bride DN80 PN16 et un joint de diamètre extérieur 130 mm et intérieur 89 mm, l’aire d’étanchéité vaut π/4 × (0.130² − 0.089²) = 7.05 × 10⁻³ m² (calcul illustratif, géométrie supposée).
L’effort total requis dans les boulons est la contrainte d’assise multipliée par cette aire : 20 × 10⁶ × 7.05 × 10⁻³ = 141 kN.
Les efforts totaux illustratifs sont de 140 kN pour quatre boulons à 35 kN chacun et de 100 kN pour quatre boulons à 25 kN chacun. Ces chiffres ne déterminent ni une précharge admissible ni l’aptitude d’une bride. La bride, le nombre et la classe des boulons, la contrainte d’assise du joint et l’ordre de serrage doivent respecter la conception approuvée de l’assemblage et les instructions du fabricant. N’ajoutez pas de boulons et n’augmentez pas la précharge à partir de cet exemple.
Le resserrage et l’essai d’étanchéité doivent suivre la procédure approuvée pour la bride, le joint et le service chimique réels. Un délai générique ne vaut pas autorisation de resserrer un raccord chaud ou sous pression. Utilisez l’isolement, le fluide d’essai, la pression, la durée et les critères de réception spécifiés ; cet exemple n’établit pas d’essai universel à film savonneux sous 0.2 bar.
Compatibilité CIP et nettoyage
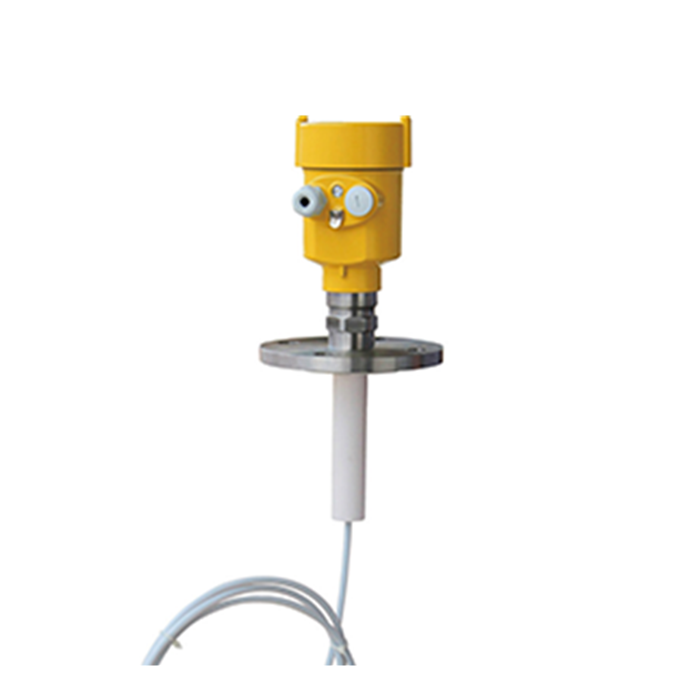
Les cycles de nettoyage en place exposent l’ensemble à des produits absents du liquide stocké. Le capteur doit résister à l’agent CIP à sa température d’utilisation, souvent supérieure à celle du procédé. Un lavage caustique à 70 °C est un service différent du stockage de 50 % NaOH à 60 °C ; la tenue du joint acceptable au stockage peut ne pas convenir au lavage quotidien.
Inscrivez l’agent CIP, sa concentration et sa température dans la même matrice que le produit, et testez la boucle après le premier nettoyage plutôt qu’après un an. Les condensats des phases vapeur ou caustiques chaudes sont souvent le fluide le plus agressif ; la qualification pour l’espace vapeur, plutôt que pour le liquide, doit donc déterminer l’intervalle d’inspection du joint d’étanchéité.
Revérification après changement de produit et limites de défaillance
Une cuve partagée entre plusieurs produits exige une vérification à chaque changement de service : le nouveau produit peut attaquer une pièce épargnée par le précédent. Un capteur accepté pour de l’acide sulfurique à 98 % ne l’est pas automatiquement pour un solvant ou un chlorure non couvert par la qualification du revêtement. Le contrôle ci-dessous est illustratif, fondé sur des valeurs de site supposées ; il ne présente pas de données mesurées par METRAVON.
Valeurs de site supposées :
- Matériau du joint : PTFE ; épaisseur initiale, t₀ = 3.0 mm
- Épaisseur minimale admissible, t_min = 1.0 mm
- Vitesse de pénétration à 98 % H2SO4, 40 °C, r = 0.02 mm/an
- Température limite : 80 °C, pour laquelle la vitesse est supposée tripler
Calcul :
- Temps illustratif jusqu’à la limite supposée de perte d’épaisseur = (t₀ − t_min) ÷ r = (3.0 − 1.0) ÷ 0.02 = 100 ans à 40 °C ; ce n’est ni une durée de service du joint ni un intervalle de remplacement.
- À 80 °C, avec une perte d’épaisseur supposée de 0.06 mm/an, le même calcul donne 2.0 ÷ 0.06 ≈ 33 ans ; le fluage, la compression et la perte d’étanchéité ne sont pas modélisés.
- Conclusion : le seul calcul fondé sur la perte d’épaisseur supposée ne permet pas d’établir si le joint est la pièce limitante à 40 °C. Confirmez la vitesse supposée et évaluez séparément le fluage, la compression, la compatibilité chimique et l’état de l’étanchéité.
Le capteur échouera si seule l’antenne est spécifiée comme résistante tandis que les joints et le revêtement restent de qualité standard. Exemple classique : passer d’un acide à un solvant chloré dans une cuve partagée sans revérifier le revêtement ; le nouveau produit attaque la couche PFA épargnée par l’acide, et le premier signe est un suintement de bride, pas une erreur de mesure. Ignorer l’espace vapeur fait aussi échouer la méthode : un acide concentré stocké chaud produit des condensats plus corrosifs que le liquide, et un boîtier qualifié seulement pour le liquide se corrode de haut en bas. Spécifiez et vérifiez chaque pièce pour le fluide le plus agressif rencontré, CIP et vapeur de cuve vide compris, avant de déclarer l’appareil adapté.
Intervalle d’inspection selon le service
La fréquence doit suivre le service, pas une date copiée sur une autre usine. Le tableau fixe des intervalles de référence selon l’agressivité d’utilisation ; réduisez-les si les températures ou la fréquence des changements dépassent le cas de base.
| Service | Inspection du joint de bride | Inspection du joint d’étanchéité | Condition |
|---|---|---|---|
| Produit unique, stable | 12 mois | 12 mois | Température < 50 °C |
| Cuve partagée, plusieurs produits | 6 mois | 6 mois | Changements ≥ 4 / an |
| Service avec CIP fréquent | 3 mois | 6 mois | Solution caustique > 70 °C |
Conservez la référence de la table de résistance chimique avec le relevé d’inspection ; un intervalle établi sans la qualification source n’est pas justifiable en audit.
Questions fréquentes
Q1. Pourquoi le joint de bride compte-t-il plus que l’antenne ?
Il rencontre le procédé dans un assemblage mince et sollicité, où une qualité par défaut cède bien avant une antenne PTFE. Un capteur à face résistante et joint standard peut fuir à la bride en une saison. Spécifiez le joint au même niveau de résistance chimique que la face exposée et consignez son lot sur la fiche de réception.
Q2. Faut-il un matériau différent pour l’espace vapeur ?
Oui : les condensats au-dessus du liquide sont souvent plus agressifs et attaquent des pièces jamais touchées par le liquide. Un boîtier qualifié seulement pour l’acide stocké peut se corroder de haut en bas pendant un stockage chaud. Qualifiez chaque pièce pour la vapeur la plus agressive, phases vapeur CIP comprises.
Q3. Le PTFE convient-il toujours aux acides ?
Le PTFE résiste à la plupart des acides mais n’est pas universel ; les joints, revêtements de bride et couches protectrices voisins doivent aussi être qualifiés. Certains solvants et oxydants puissants l’attaquent ou attaquent les adhésifs qui le maintiennent. Confirmez toujours concentration et température avec la table à jour, sans supposer que « PTFE » qualifie tout l’ensemble.
Q4. Que revérifier après un changement de produit ?
Le revêtement et le joint d’étanchéité pour le nouveau produit, qui peut solliciter des pièces jusque-là épargnées. Revérifiez le revêtement de bride et le joint d’antenne, puis refaites l’essai de boucle après le premier remplissage. Ne reconduisez pas l’ancienne réception sans ce contrôle, même si le modèle reste identique.
Q5. À quelle fréquence inspecter un capteur en service corrosif ?
Selon le service : 12 mois pour un produit unique stable sous 50 °C, 6 mois pour une cuve partagée, et 3 mois pour le joint de bride en service CIP fréquent au-dessus de 70 °C. Retenez la pire condition plutôt qu’un calendrier générique et conservez la référence de table avec le relevé.
Q6. Le boîtier peut-il être en acier inoxydable standard ?
Seulement avec un revêtement vérifié et un presse-étoupe étanche ; même ainsi, classez-le « prudence » pour les acides et le CIP. La vapeur entrant par un presse-étoupe non étanche attaque l’électronique de l’intérieur et se manifeste par une dérive plutôt qu’une panne franche. Alignez la résistance du joint sur celle des pièces exposées et consignez le lot du revêtement.
SYNTHÈSE
La résistance d’un capteur pour liquides corrosifs dépend de son raccordement le plus faible : joint de bride, revêtement et joint d’étanchéité doivent chacun être qualifiés pour le produit, l’agent CIP et la vapeur. Le calcul supposé de perte d’épaisseur donne 100 ans sans établir la durée de service du joint, la fréquence d’inspection ou l’échéance de remplacement. Compression, fluage, état de l’étanchéité et compatibilité chimique exigent une évaluation séparée. Classez ensuite la table de résistance avec le relevé d’inspection et revérifiez le revêtement à chaque changement de produit.
Échangez avec un ingénieur METRAVON sur cette application
Pour une cuve corrosive ou multiproduit, envoyez la liste des produits avec leurs concentrations et températures, ainsi que l’agent CIP. Nos ingénieurs établiront une matrice de matériaux par composant et un intervalle d’inspection adaptés au service réel.
Envoyer la liste des produits et des pièces en contact avec le fluide
