


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch



Das METRAVON MV-WM0001 ist ein Kragarm-Wägemodul mit Messbalken, zwei Montageplatten und definierter Lasteinleitung. Der Nennlastbereich von 300 kg bis 10 t gilt je Modul. Bei Behälter, Trichter oder Plattform zählen ungleiche Auflagerreaktionen, die Auflageflächen, angeschlossene Rohrleitungen und der tatsächliche Weg der Kraft zum Messbalken.
Reaktion jedes Kragarm-Wägemoduls bestimmen
Erfassen Sie Behältertara, maximalen Inhalt, Auflagerpositionen und mitgetragene Ausrüstung. Berechnen Sie die höchste Reaktion je Auflager unter den relevanten Füll-, Rühr- und äußeren Lastzuständen. Eine gleichmäßige Gewichtsteilung ist nur begründet, wenn Konstruktion und Lasten diese Verteilung zulassen.
Berücksichtigen Sie Rohrleitungen, flexible Anschlüsse und Anbauten, die Kräfte einleiten oder Last an den gemessenen Auflagern vorbeiführen. Eine größere Zellennennlast korrigiert keine Rohrbefestigung mit wechselndem Kraftfluss. Legen Sie bei der Anfrage Auflagerplan und Anschlussschema vor.
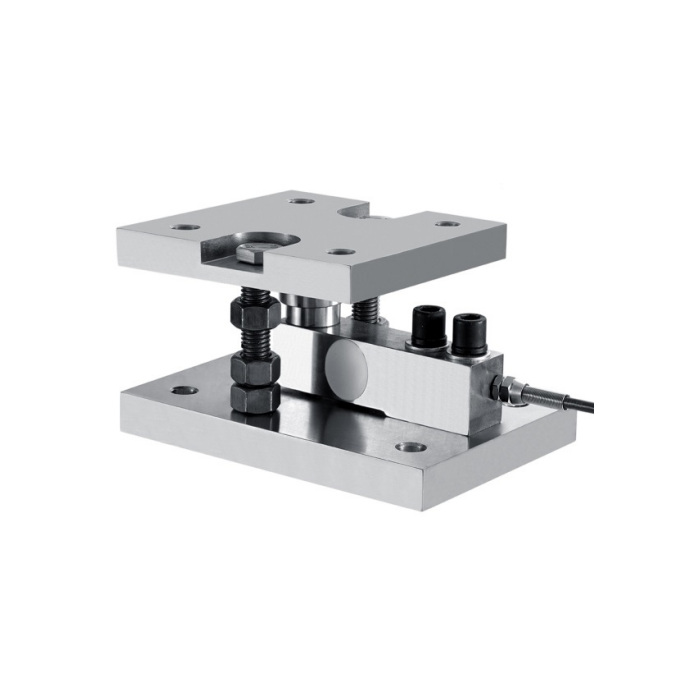
Obere Platte und Grundplatte unterscheiden sich
Die drei Baugrößen L × W × H betragen 200 × 150 × 110 mm, 232 × 150 × 128 mm und 310 × 180 × 174 mm. Es gibt kein einheitliches Grundplattenbild. L ist die Grundplattenlänge, L1 die Länge der oberen Platte und H die Bauhöhe. H1 bezeichnet die untere, H2 die obere Plattendicke. Bei 6–10 t ist L1 beispielsweise 210 mm, während L 310 mm beträgt.
C bezeichnet die obere Längsbefestigung, D die eingezeichnete Querreferenz. A und B sind Grundplattenmaße, deren Lage in der vollständigen Zeichnung zu prüfen ist. Alle Tabellenmaße gelten in Millimetern; 2 × 4 übernimmt zweimal vier Bohrungen. Anker, Behälterfüße und Stahlbau erst nach Freigabe beider Anschlussflächen und des Wartungszugangs fertigen. Bohrungsdurchmesser bestimmen weder Gewinde noch Anziehdrehmomente.
| Gruppe / Maße | Werte (mm) | Bezug (mm) |
|---|---|---|
| 300 kg–2 t: L / W / H | 200 / 150 / 110 | L1 = 150; H1 = 18,5; H2 = 23,5 |
| 300 kg–2 t: A / B / C / D | 150 / 25 / 100 / 100 | 2 × 4; Ø14 |
| 3–5 t: L / W / H | 232 / 150 / 128 | L1 = 150; H1 = 18,5; H2 = 23,5 |
| 3–5 t: A / B / C / D | 182 / 25 / 100 / 100 | 2 × 4; Ø17 |
| 6–10 t: L / W / H | 310 / 180 / 174 | L1 = 210; H1 = 28,5; H2 = 38 |
| 6–10 t: A / B / C / D | 250 / 30 / 150 / 120 | 2 × 4; Ø27 |
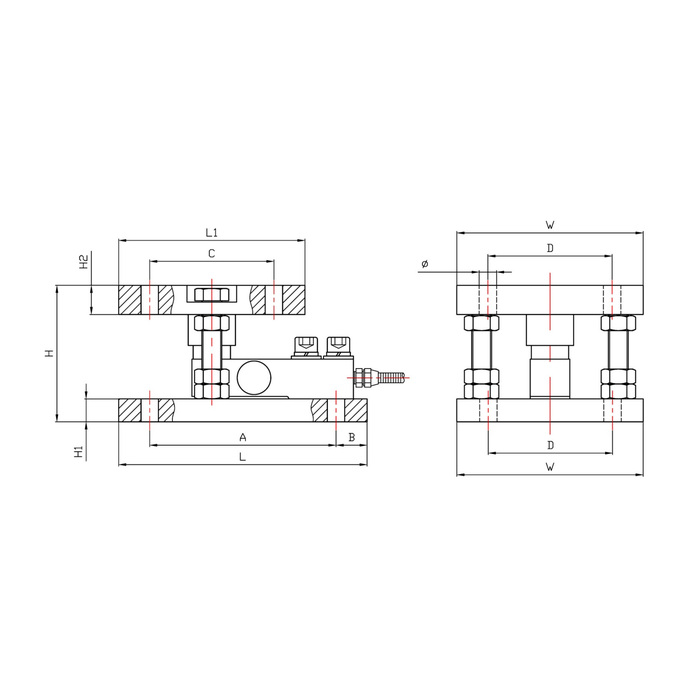
Rückhaltung vom normalen Wägekraftfluss trennen
Die Beschreibung nennt Selbstzentrierung und Kippsicherung, aber keine allgemeine Abhebekraft, Seitenlast oder zulässige Bewegungsstrecke. Geben Sie Rückhaltung und Freiräume für den konkreten Behälter frei. Ziehen Sie sichtbare Teile nicht so weit an, dass ein Kontakt die Last am Messbalken vorbeileitet. Beim Heben, Ausrichten oder Austausch sind geeignete temporäre Abstützungen vorzusehen; die Zelle darf nicht die einzige Montage-Rückhaltung sein.
Messbrücke, Anschlusskasten und Auswertegerät abstimmen
Die elektrischen Referenzwerte sind 2,0 ±0,05 mV/V bei 5–12 V Speisung, 380 ±30 Ω Eingangswiderstand und 350 ±5 Ω Ausgangswiderstand. Legen Sie bei mehreren Modulen Kabelwege, Anschlusskasten, Zellenabgleich und Auswertegerät fest. Prüfen Sie die Belastung der Speisung und das Kalibrierverfahren mit der tatsächlichen Zellenanzahl.
Die mechanische Baugruppe bestätigt weder einen direkten 4-20 mA-Ausgang noch Modbus RTU. Für PLC- oder RTU-Anschluss sind ein geeigneter Wägeeingang oder ein Auswertegerät/Messumformer mit dokumentierter Speisung, Skalierung und Schnittstelle nötig. Bestätigen Sie vor dem Anschluss auch die Aderfunktionen.
| Größe | Wert | Prüfung |
|---|---|---|
| Kennwert | 2,0 ±0,05 mV/V | Zellenbrücke; keine Behältergenauigkeit. |
| Eingang | 380 ±30 Ω | Speisungsbelastung aller Module prüfen. |
| Ausgang | 350 ±5 Ω | Anschlusskasten und Auswertegerät abgleichen. |
| Speisung | 5–12 V | Verdrahtung und Gesamtkalibrierung bestätigen. |
Abnahme am vollständig angeschlossenen Behälter
Prüfen Sie Referenzlast und Nullpunktrückkehr mit Rohrleitungen, Kabelbefestigungen und Beschlägen im Betriebszustand. Berücksichtigen Sie relevante Lastpositionen und Betriebszustände; ein einzelner Leer-Nullpunkt bestätigt die Montagequalität nicht. Nichtlinearität und Hysterese werden jeweils mit ±0,05 % FS, Wiederholbarkeit und Kriechen getrennt mit ±0,03 % FS angegeben. Diese Zellendaten garantieren keine Gesamtgenauigkeit der Behälterwaage.
Werkstoff —legierter Stahl oder Edelstahl— und IP66 müssen zur tatsächlichen Exposition und zum Bereich −20 bis +70 °C passen. Das Aussehen bestimmt keine Korrosionsbeständigkeit. Die sichere Überlast von 150 % FS legt weder eine Behälterprüflast noch die Tragfähigkeit der Rückhaltung fest.
Wägeauswertegeräte. Vergleichen Sie Brückeneingang, Speisung und Prozessausgang vor der Weiterverwendung vorhandener Geräte.
Wägemodul MV-WM0002. Speichenaufbau, Platten und Widerstände unterscheiden sich; der Vergleich bestätigt keinen direkten Austausch.
Auswahl für MV-WM0001 anfragen. Senden Sie Tara und Inhalt, Auflagerreaktionen und -plan, Rohrleitungen, verfügbare Höhe, Montageflächen und benötigte Schnittstelle.
Behälterlast, Rohrkräfte und Rückhaltung
Q1. Sind vier Module zu 5 t automatisch ein 20-t-Wägesystem?
Zunächst müssen Tara, ungleiche Reaktionen, Betriebskräfte und Konstruktion bewertet werden. Die Summe der Zellennennlasten ist weder eine bestätigte nutzbare Füllmenge noch eine vollständige Systemtragfähigkeit.
Q2. Beseitigt das Modul Rohrleitungsfehler?
Es beseitigt keine Kräfte aus starren oder ungünstig angeordneten Anschlüssen. Prüfen Sie Rohrhalterungen, flexible Anschlüsse und Behälterbewegung und verifizieren Sie die Wägung danach im vollständig angeschlossenen Zustand.
Q3. Sollen alle Muttern so fest angezogen werden, dass sich nichts mehr bewegt?
Es gelten die freigegebenen Montageanweisungen und Rückhaltefreiräume. Falsches Klemmen kann den Messkraftfluss umgehen. Sichtbare Muttern allein definieren weder Drehmoment noch Vorspannung oder Bewegungseinstellung.
Q4. Ist ein direkter Anschluss an einen gewöhnlichen PLC-Analogeingang möglich?
Dokumentiert ist ein mV/V-Brückensignal. Benötigt werden ein passender Wägeeingang oder ein externes Auswertegerät beziehungsweise ein Messumformer mit bestätigter Speisung, Skalierung und der erforderlichen PLC-Schnittstelle.
