


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch


Ein Kraftsensor für die Batteriemontage ist nach dem zu bewertenden Arbeitsgang auszuwählen, nicht nach einer allgemeinen Bezeichnung wie Batteriepressen. Das Einsetzen eines Bauteils, das Komprimieren eines Moduls und das Halten einer Vorrichtung können unterschiedliche Kraftbereiche und Nachweise für einen akzeptablen Zyklus erfordern. Definieren Sie zuerst die freigegebene Prozessanforderung und dann, wie die Kraft gemessen und Position und Zeit zugeordnet wird.
Entscheidung anhand des Kraftverlaufs definieren
Benennen Sie den genauen Arbeitsgang und die Produktvariante. Legen Sie fest, ob die Abnahme von der Kraft an einer bestimmten Position, einem Spitzenwert in einem Wegintervall, einer Haltekraft oder einem anderen validierten Merkmal abhängt. Ein maximaler Kraftwert allein unterscheidet korrektes Einsetzen möglicherweise nicht von einem Bauteil, das früher im Hub klemmt.
Entnehmen Sie Betriebsgrenzen den freigegebenen Produkt- und Prozessspezifikationen. Die Sensornennlast ist keine zulässige Druckkraft für eine Zelle oder ein Modul. Aus der Sensormodellnummer folgen weder allgemeingültiger Druck, Kraft, Haltezeit noch Ausschussschwelle.
Ist Druck die Prozessgröße, definieren Sie belastete Fläche und Kontaktverteilung. Gesamtkraft geteilt durch Nennfläche ergibt unter den genannten Annahmen einen Mittelwert; daraus folgt keine gleichmäßige Druckverteilung in einem flexiblen oder unebenen Stapel. Ein einzelner Kraftsensor kann nicht jede lokale Druckkonzentration unabhängig erkennen.
Der Einbauort bestimmt die gemessene Kraft
Zeichnen Sie Antrieb, Werkzeug, Führungen, Produkt, Auflager und Gegenhalterahmen ein. Kennzeichnen Sie den Kraftweg durch den vorgesehenen Sensor und Nebenwege über Anschläge, Führungsreibung oder benachbarte Bauteile. Ein Sensor vor einer Führung mit erheblicher Reibung misst möglicherweise die Antriebskraft statt der für das Abnahmekriterium benötigten Produktkontaktkraft.
Prüfen Sie Steifigkeit und Parallelität der Pressplatten, wenn mehrere Kontaktpunkte die Last teilen. Die Gesamtkraft beweist keine gleichmäßige Verteilung zwischen den Teilen. Ist ungleichmäßige Belastung ein Qualitätsrisiko, bestimmen Sie die zusätzliche Prüfung oder Messung, statt diese Fähigkeit einem einzelnen Druckkraftkanal zuzuschreiben.
Berücksichtigen Sie Werkzeuggewicht und Vorspannung bei der Nennlastwahl. Bewerten Sie maximale Antriebskraft, falsch eingelegtes Bauteil und blockierten Hub im Maschinenentwurf. Schutzanschläge und Antriebsgrenzen müssen für diese Zustände ausgelegt sein, ohne einen unkontrollierten Anteil der normalen Messkraft zu übernehmen.
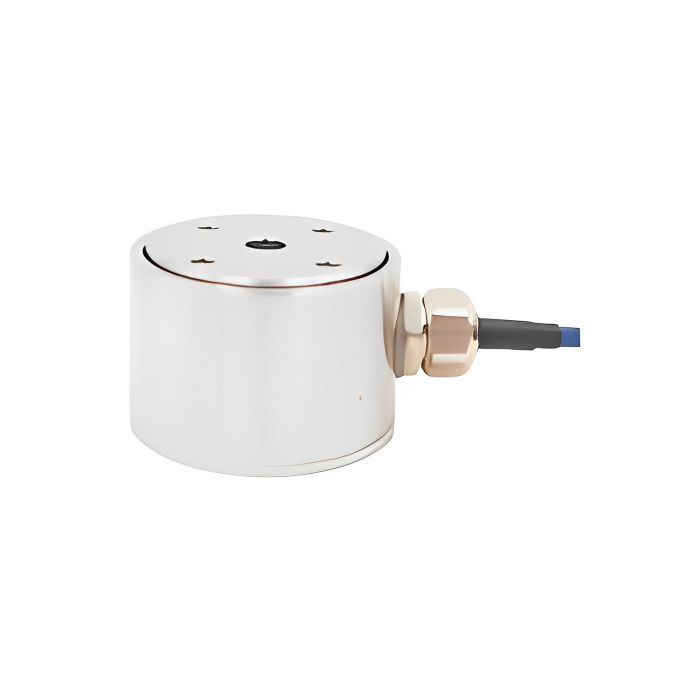
Verwenden Sie MV-LC0172 im dokumentierten Rahmen
| Parameter MV-LC0172 | Referenz | Entscheidung für die Montagestation |
|---|---|---|
| Kraftrichtung | Druck | Verwenden Sie eine andere freigegebene Anordnung, wenn die Zugkraft beim Rückzug Bestandteil der Abnahmeanforderung ist. |
| Aufgeführte Nennlasten | 100 / 200 / 500 N; 1 / 2 / 5 / 10 kN | Wählen Sie den genauen Messbereich anhand des validierten Prozessbereichs und der mechanischen Lastbewertung. |
| Nennempfindlichkeit | 1 mV/V | Prüfen Sie Signalhöhe und Rauschen bei den Kraftänderungen, die über Gutteil und Ausschuss entscheiden. |
| Referenzspeisung | 5 V | Spezifizieren Sie kompatible Brückensignalaufbereitung und die endgültige Datenschnittstelle. |
Der METRAVON MV-LC0172 ist ein kompakter Druckkraftsensor aus Edelstahl. Sein Katalog belegt weder eine Qualifikation für Batterieprozesse noch chemische Elektrolytverträglichkeit, eine Einstufung zum Schutz vor elektrostatischen Einflüssen oder die Messleistung für einen bestimmten Produktionszyklus. Bestätigen Sie die tatsächlichen Einwirkungen und Maschinenanforderungen, statt sie aus Gehäuse- oder Werkstoffbeschreibungen abzuleiten.
Fordern Sie die Zeichnung an, bevor Sie Sensoraussparung und Krafteinleitungsflächen endgültig festlegen. Planen Sie Kabelzugentlastung und Wartungszugang, ohne durch Schutzvorrichtung oder Abdeckung einen zusätzlichen Kraftweg zu schaffen. Der Leitfaden für kompakte Kraftmessvorrichtungen erklärt den Unterschied zwischen dem mechanischen Einpassen eines Sensors und der Auflösung eines nutzbaren Kraftsignals.
Kraft, Weg und Prozessrezept synchronisieren
Definieren Sie die Wegmessstelle. Der Antriebsweg kann Verformungen von Rahmen, Werkzeug und Sensor enthalten und ist nicht zwingend die Produktverformung. Bezieht sich das Abnahmekriterium auf Produktkompression oder Einsetzweg, bestimmen Sie die passende Referenz und erforderliche Korrekturen.
Kraft- und Positionsmesswerte müssen denselben Zyklusabschnitt beschreiben. Dokumentieren Sie Erfassungszeitverhalten und Filterung beider Kanäle. Unterschiedliche Verzögerungen können den scheinbaren Kraft-Weg-Zusammenhang verschieben, obwohl die Rohmessungen einzeln korrekt sind. Leiten Sie die Zeitvorgaben vom schnellsten abnahmerelevanten Ereignis ab, nicht von einer pauschalen Abtastratenempfehlung.
Speichern Sie Rezeptversion, Produktvariante, Vorrichtungsidentifikation und Messgültigkeit mit dem Zyklusergebnis. Ein fehlender, gesättigter oder veralteter Kraftkanal darf nicht unbemerkt zum Gutteil führen. Prüfen Sie, wie Steuerung und Produktionsprotokoll eine ungültige Messung von einem gültigen Wert außerhalb des Prozessfensters unterscheiden.
Messung qualifizieren, bevor Ausschussgrenzen geändert werden
Prüfen Sie die Kraftmesskette mit der endgültigen Werkzeugkonfiguration gegen eine geeignete Referenz. Bewahren Sie Ausgangswerte, Kalibrieränderungen und Wiederholergebnisse auf. Verifizieren Sie die Wegreferenz getrennt und bewerten Sie dann den kombinierten Verlauf nach dem freigegebenen Prozessvalidierungsplan.
Verwenden Sie qualifizierte Musterteile oder freigegebene Vorrichtungen zur Prüfung der Gut-/Ausschusslogik, ohne unsichere Zellzustände zu erzeugen. Berücksichtigen Sie zulässige Varianten von Werkzeug, Rezept und Betriebszustand. Eine Kraftkalibrierung allein beweist nicht, dass ein Gut-/Ausschussfenster akzeptable Produkte erkennt.
Driftet ein Haltekraftverlauf, vergleichen Sie Messbasis und Maschinentemperatur, bevor Sie Grenzwerte ändern. Untersuchen Sie Werkzeugbewegung, Wärmeausdehnung und tatsächliche Produktrelaxation als getrennte mögliche Ursachen. Eine erhöhte Schwelle zur Wiederherstellung der Gutteilausbeute kann genau die Veränderung verdecken, welche die Messung erkennen soll.
Geben Sie in der Anfrage Arbeitsgang, freigegebenen Kraftbereich, Vorrichtungszeichnung, Wegreferenz, Zykluszeitverhalten und benötigte Entscheidungsmerkmale an. Ergänzen Sie Umgebung sowie Daten von Messverstärker und Steuerung über die METRAVON-Kontaktseite. Trennen Sie den Lieferumfang von Sensor und Elektronik von Prozessqualifikation und Maschineninbetriebnahme.
Fragen zur Produktionsabnahme
Q1. Kann allein die Spitzenkraft bestätigen, dass ein Teil richtig sitzt?
Nur wenn der qualifizierte Prozess zeigt, dass die Spitzenkraft für diese Entscheidung ausreicht. Klemmen oder früher Kontakt können an anderer Position einen ähnlichen Spitzenwert erzeugen. Verwenden Sie die validierten Kraft-Weg- oder Zeitkriterien des Arbeitsgangs, statt Merkmale allein zur Vereinfachung der Software hinzuzufügen oder zu entfernen.
Q2. Was muss nach dem Austausch des Presswerkzeugs noch einmal überprüft werden?
Prüfen Sie Ausrichtung, Kontaktgeometrie, Vorspannung und Wegreferenz und verifizieren Sie danach die betroffenen Mess- und Prozessprüfungen. Ein nominell identisches Werkzeug kann Kraftweg oder Verlauf verändern. Bewahren Sie Werkzeugversion und Prüfergebnisse mit der Produktionskonfiguration auf.
Zusammenfassung
Wählen Sie den Sensor nach einem definierten Batteriemontagevorgang und freigegebenen Prozessgrenzen. Prüfen Sie die am Messelement ankommenden Kräfte, synchronisieren Sie sie mit der richtigen Positionsreferenz und testen Sie die Entscheidungslogik unabhängig von der Kalibrierung. MV-LC0172 kann als Druckkraftbauteil beurteilt werden; die Prozessnachweise müssen zeigen, ob die vollständige Station zuverlässig über Qualität entscheidet.
