


 İngilizce
 Çince
 İspanyolca
 Rusça
 Portekizce
 Fransızca
 Almanca
 Endonezce
 Tayca
 Vietnamca
 Arapça
 İtalyanca
 Lehçe
 Japonca


Özel makineler için yük hücresi seçimi, şaside kalan boşlukla değil ölçüm istasyonuyla başlamalıdır. Pres fikstürü strokunun belirli noktasında eksenel kuvvet gerektirebilir; tartım istasyonu kabın kararlı kütlesini gerektirebilir. İkisi aynı PLC'ye değer gönderse bile bu görevler farklı montaj düzenleri, kapasiteler ve cihaz davranışları gerektirebilir.
Özel makineler için yük hücresi seçimi çevrimle başlar
Tam çalışma çevrimini tanımlayın ve ölçümün ne zaman kullanıldığını işaretleyin. Yükleme, yaklaşma, temas, ölçüm, bırakma ve geri dönüşü ekleyin. Kontrolörün kararlı değere mi, çevrimin bölümündeki ortalamaya mı, kısa tepeye mi ihtiyaç duyduğunu belirtin. Makine dururken doğru okuyan sensör, hareket sırasında gereken olayı yakaladığını göstermiş değildir.
En küçük ve en büyük yararlı kuvveti, fikstür ön yükünü ve gerçekleşmesi makul anormal yükleri kaydedin. Sıkışma, aktüatörün hedefi aşması veya operatörün fikstüre bastırması, normal üretim çevrimi dışında sensörü yükleyebilir. Kapasite veya aşırı yük koruması seçmeden önce bu koşulları tanımlayın. Fikstür ağırlığını dara almak mekanik yükten kaldırmaz.
Kayıp veya makul olmayan ölçümün sonucunu da tanımlayın. Kaliteyi izlemek ve makine koruma işlevi sağlamak farklı gereksinimlerdir. Ölçüm aralığı beklenen kuvvetten büyük diye sıradan sensöre güvenlik rolü atamayın; tüm koruyucu tasarım ayrı değerlendirme gerektirir.
Amaçlanan büyüklüğü ölçen düzeni seçin
| Makine istasyonu | METRAVON adayı | Önce çözülecek koşul |
|---|---|---|
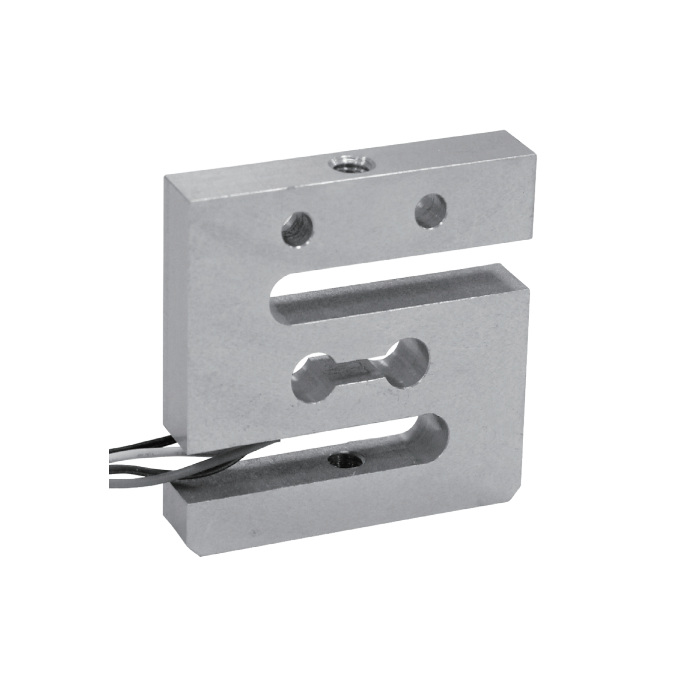
| Düşük kuvvetli çekme veya itme fikstürü | MV-LC0190 çekme ve basma yük hücresi | Bağlantılar kontrolsüz eğilme yükü olmadan gereken eksenel kuvveti aktarmalıdır. |
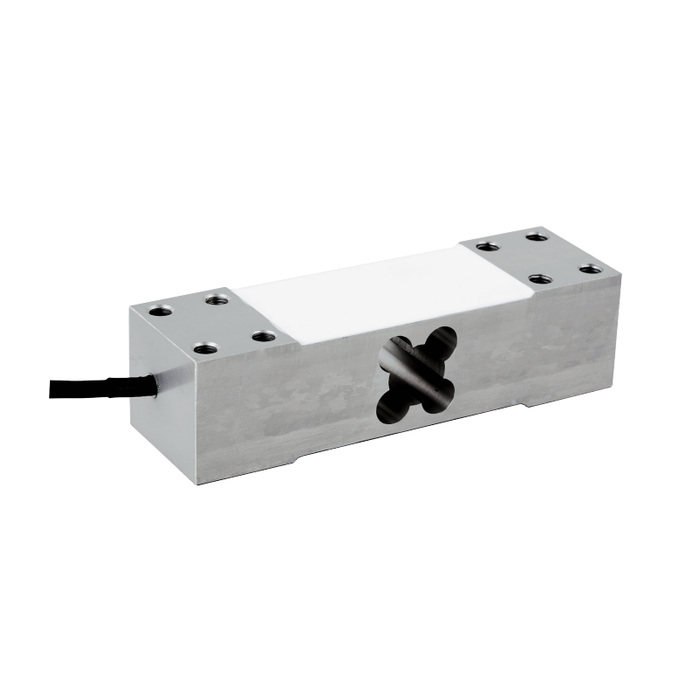
| Kompakt kap tartım platformu | MV-LC0211 tek noktalı yük hücresi | Tüm platform, kapasite ve merkez dışı yükleme düzeni seçilen sürüm için onaylanmalıdır. |
İlgili MV-LC0190 1, 5, 20 ve 50 kg nominal yükleri listeler. MV-LC0211 farklı mekanik görev için 50 ile 500 kg arası kapasiteler listeler. Benzer dış boyutlar veya örtüşen kapasite, iki düzeni birbirinin yerine kullanılabilir yapmaz.
Kuvvet giriş noktasının yanında tepki yolunu da çizin. Kılavuz, yatak, dayanak veya bitişik parça kuvveti sensörün dışından taşıyabilir. Eksenel fikstürde hizasız bağlantılar moment ekleyebilir; tartım istasyonunda konveyör aktarımı veya hortum platforma ön yük uygulayabilir. Her makine durumunda ölçülen düzeneğe nelerin temas ettiğini belirleyin.
Mekanik ve elektrik çizimlerini birlikte onaylayın
Mekanik çizim montaj yüzeylerini, bağlantı elemanlarını, amaçlanan kuvvet yönünü, çevrim boyunca boşluğu ve sökme erişimini tanımlamalıdır. Fikstürü işlemeden önce kapasiteye özgü sensör çizimini edinin. Sensörün sehimi veya fikstürün esnekliği prosesi etkiliyorsa algılama elemanını tamamen rijit varsaymak yerine ilgili verileri isteyin.
Aşırı yük dayanaklarını normal ölçüm temaslarından ayrı tutun. Tasarımları başka makineden kopyalanan keyfî boşluğu değil, izin verilen hareket ve yük koşullarını gerektirir. Ölçüm sırasında temas eden dayanak yükün bir kısmını sensör dışından geçirebilir; çok geç çalışan dayanak yararlı koruma sağlamaz.
Elektrik çizimi köprü uyarmasını ve girişini, sensör kablo sonlandırmasını ve son arayüzü tanımlamalıdır. MV-LC0190 için 1 kg sürümünün nominal mV/V hassasiyeti yüksek kapasitelerden farklıdır. Bu ayrımı cihaz yapılandırmasında ve değiştirme belgelerinde koruyun.
Zamanlamayı karar noktasında test edin
Hızlı PLC taraması, tüm ölçüm zincirinin tepkisini belirlemez. Yükselteç, dönüşüm, filtreler ve iletişim, kontrolör okumadan önce sonucu geciktirebilir. Geçerli tepki bilgilerini isteyin; makinenin kabul, ret veya prosesi durdurma kararını verdiği noktada sinyali test edin.
Statik kapasite değerinden bant genişliği veya yorulma ömrü çıkarmayın. Burada kullanılan ürün verileri, kurulu istasyonların hiçbiri için tam dinamik performans sınırı belirlemez. Hızlı veya tekrarlı kuvvet uygulamasında beklenen kuvvet-zaman profilini ve çevrim koşullarını inceleme için sağlayın.
Ham sensör çıkışı kendi başına 4-20 mA veya Modbus RTU değildir. Gereken kontrolör arayüzünü sağlayan cihazı belirtin; normal ölçeklemenin yanında arıza gösterimini de doğrulayın. PLC sinyal zinciri kılavuzu genel bir yazmaç haritası varsaymadan bu bağlantıyı ele alır.
Şartnameyi tamamlamak için prototip testini kullanın
Birleştirilmiş fikstür veya platform üzerinden referans yükleri uygulayın ve amaçlanan çalışma koşullarında tekrarlanan çevrimleri karşılaştırın. Yükleme ve boşaltmayı, sıfıra dönüşü, ilgili konumları ve son kontrolör değerini ekleyin. Testin mekanik sorunu cihaz ayarından ayırabilmesi için kalibrasyon değişikliklerinden önceki okumaları saklayın.
Talep için istasyon çizimini, çevrim açıklamasını, kuvvet aralığını, gerekli en küçük değişimi, ortamı ve mevcut köprü girişini METRAVON'a iletişim sayfası üzerinden gönderin. Hangi boyutların sabit, hangilerinin hâlâ değişebilir olduğunu belirtin. Böylece makine tasarımı farklı düzeni pahalı hâle getirmeden sensör ve cihaz değerlendirilebilir.
Makine geliştirme sırasında sorular
S1. Otomatik sıfırlama değişen fikstür yükünü telafi edebilir mi?
Yalnız doğrulanmış referans koşulunda sıfırlayın. Parça temas hâlindeyken uygulanan otomatik sıfır gerçek proses kuvvetini veya sıkışmayı gizleyebilir. İzin verilen makine durumunu, ayar sınırlarını ve tanılama tepkisini tanımlayın; ardından sıfır takibini sürüklenmenin genel çözümü olarak açmak yerine bu koşulları test edin.
S2. Prototip kalibrasyonu her üretim makinesine kopyalanabilir mi?
Prosedüre bilgi sağlayabilir; ancak her birleştirilmiş makineyi doğrulamaz. Fikstür toleransları, sensör hassasiyeti ve elektronik farklı olabilir. Üretim kabul testini belirleyin; malzeme listesi özdeş olsa bile sonuçları ve ayarları her makineyle birlikte tutun.
Özet
Sensörü makinenin ölçmesi gereken büyüklüğe ve ölçüm anına göre seçin. Fikstürü, sinyal zincirini ve kabul testini birlikte onaylayın. Böylece model numarası, montajdan sonra kontrol ekibinin kullanılabilir hâle getirmesi gereken bileşen olmak yerine tanımlı ölçüm istasyonuna ait olur.
