


 angielski
 chiński
 hiszpański
 rosyjski
 portugalski
 francuski
 niemiecki
 indonezyjski
 tajski
 wietnamski
 arabski
 włoski
 turecki
 japoński


Specyfikacja układu ważenia leja musi wynikać z tego, co proces ma mierzyć: materiał wpływający do leja odbiorczego, materiał opuszczający podajnik czy zapas pozostały między operacjami transportu. Wielkości te są powiązane, ale nie są zamienne. Sekwencję sterowania i punkt uznania materiału za dostarczony należy określić przed doborem sprzętu wagowego.
Odbiór partii i sterowanie podajnikiem to różne zadania
| Zadanie | Mierzona wielkość | Główne pytanie weryfikacyjne |
|---|---|---|
| Według przyrostu masy | Wzrost ciężaru leja odbiorczego | Czy po odcięciu dopływu, opadnięciu pozostałego materiału i ustaleniu wskazania przyjęta ilość spełnia wymaganie partii? |
| Według ubytku masy | Spadek ciężaru układu podajnika w czasie | Czy zmierzony ubytek odpowiada ilości wydawanej na wylocie podczas normalnego podawania i jak obsługiwane jest uzupełnianie? |
| Zapas | Materiał pozostały w określonych warunkach odczytu | Czy wskazania pozostają porównywalne mimo osadów, podłączonych mediów i stanu pracy? |
Przy odbiorze partii materiał może nadal opadać po wydaniu polecenia zamknięcia urządzenia wlotowego. W podajniku z pomiarem ubytku masy wydajność oblicza się ze zmiany ciężaru w czasie. Użycie jednego ustawienia filtra dla obu zadań bez próby procesowej może dać niestabilne oszacowanie wydajności albo opóźnione odcięcie partii.
Dobierz układ ważenia leja do najmniejszej użytecznej ilości
Wymień pusty lej, podajnik, silnik, zasuwę i wszelkie urządzenia przenoszone przez podpory wagowe, a następnie dodaj maksymalną zawartość i istotne obciążenia robocze. Tarowanie elektroniczne odejmuje wartość wskazania, lecz nie usuwa obciążenia mechanicznego czujników.
Następnie określ najmniejszą istotną porcję składnika, partię lub zmianę wydajności. Mały dodatek do silnie obciążonego leja wykorzystuje tylko niewielką część zakresu brutto układu. Sprawdź zmianę sygnału, szum i powtarzalność w tym punkcie pracy, zamiast polegać na liczbie wyświetlanych miejsc dziesiętnych.
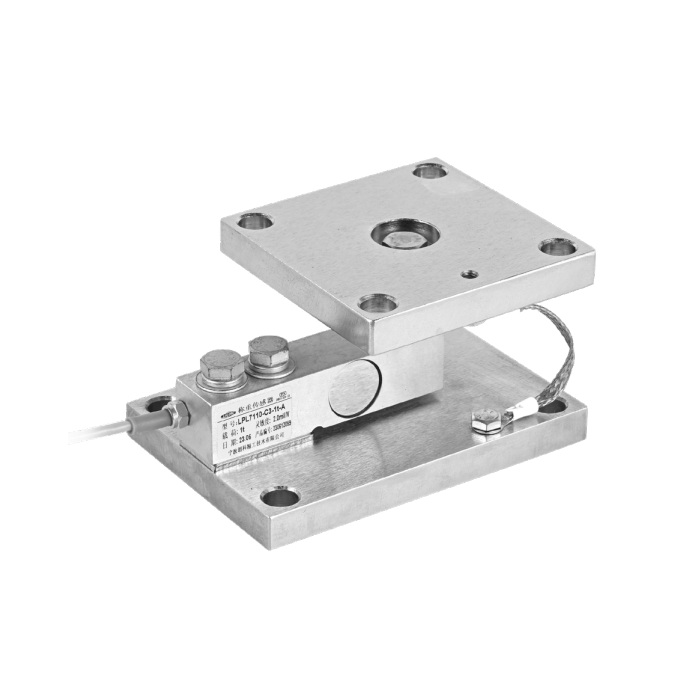
Moduł METRAVON MV-WM0006 można rozważyć, gdy jego grupa nośności i sposób mocowania odpowiadają projektowi podpór. Podano grupy 0.5-2.5 t i 3-5 t o różnych wysokościach zespołu. Informacje te nie określają wydajności podajnika, dokładności partii, przydatności higienicznej ani funkcji sterownika. Sprzęt do małych dawek może wymagać innego układu mechanicznego i innej nośności.
Wymiary podpór i sprawdzenia przy modernizacji opisuje poradnik montażu modułu. Rysunek leja powinien jednoznacznie wskazywać ważony zespół, aby nabywca i integrator uzgodnili, które silniki, zasuwy i połączenia wchodzą do mierzonej masy.
Uwzględnij uzupełnianie, wspomaganie przepływu i pozostałości materiału
Podczas uzupełniania podajnika pracującego według ubytku masy zmiana ciężaru obejmuje zarówno dopływ materiału, jak i wydawanie go na zewnątrz. Sam ubytek ciężaru nie może wtedy bezpośrednio określać przepływu na wylocie. Zapytaj dostawcę wybranego sterownika, jak w tym czasie steruje podawaniem, jak oznacza ten okres i kiedy wraca prawidłowa regulacja grawimetryczna. Nie zakładaj, że te możliwości są dostarczane z modułem.
Tworzenie sklepień, napowietrzenie i zmiany gęstości nasypowej mogą zmieniać podawanie nawet przy prawidłowej pracy wagi statycznej. Badaj rzeczywisty proszek, granulat lub inny materiał w reprezentatywnych warunkach. Rejestruj użycie mieszadeł i wibratorów, ponieważ ich praca może wpływać zarówno na przepływ materiału, jak i sygnał siły.
Rozróżniaj materiał opuszczający ważony zespół od materiału docierającego do celu. Produkt zatrzymany w nieruchomym zsypie, wycieki lub przekierowanie za wylotem leja mogą tworzyć różnicę. Określ punkt odbioru do próby dostawy i zapewnij bezpieczne zebranie całego przewidzianego strumienia do pomiaru odniesienia.
Usuń siły zewnętrzne przed strojeniem sterowania
Sprawdź rękawy wlotowe, połączenia wylotowe, kanały odciągowe, węże powietrzne i rury elektroinstalacyjne. Połączenie nominalnie elastyczne nadal może przenosić siłę pionową po rozciągnięciu, wypełnieniu materiałem lub przemieszczeniu. Sprawdź je w normalnym zakresie napełnienia i ruchów roboczych, nie tylko przy pustym, zatrzymanym leju.
Zmiany ciśnienia też mogą oddziaływać na ważony zespół przez podłączone urządzenia. Jeżeli wskazanie ciężaru zmienia się przy pracy odciągu lub zaworu, zbadaj zjawisko fizyczne przed zwiększeniem filtrowania. Filtr może wygładzić widoczną zmianę, pozostawiając jej przesunięcie systematyczne i wynikający z niego błąd dozowania.
Oddziel wzorcowanie wagi od odbioru procesu podawania materiału
Najpierw sprawdź statyczny tor pomiarowy uzgodnioną metodą odniesienia. Następnie wykonaj próby z materiałem dla przewidzianych małych i dużych partii lub wydajności podawania, istotnych poziomów w leju, rozruchu i powrotu do pracy po uzupełnianiu. Określ tolerancje i liczbę prób w planie badań; nie ma uniwersalnego procentu ani liczby prób właściwych dla każdego materiału i procesu.
Dla partii odbieranych porównaj ustalony wynik z niezależnym odniesieniem tam, gdzie to możliwe, i zapisz zachowanie odcięcia. Przy pracy według ubytku masy kontrolowane zbieranie przez zmierzony czas pozwala sprawdzić dostarczoną masę i średnią wydajność. Niepewność ważenia odniesienia, straty podczas zbierania i niepewność pomiaru czasu muszą odpowiadać deklarowanemu wynikowi.
Przechowuj wraz z wynikiem każdej próby recepturę, poziom napełnienia, stan materiału, ustawienia filtrów, polecenie podajnika i stan uzupełniania. Umożliwi to powiązanie błędu z warunkami fizycznymi lub sterowaniem zamiast powtarzania zmian niewyjaśnionego współczynnika korekcji.
Pytania o pracę leja
Pytanie 1. Dlaczego mały składnik jest dozowany niedokładnie, gdy cała partia wygląda poprawnie?
Przyrost od składnika może być zbyt mały względem zakresu brutto i szumu pomiarowego albo urządzenie wlotowe może niedokładnie odcinać podawanie przy tej ilości. Zbadaj ten składnik oddzielnie przy rzeczywistym obciążeniu leja przed zmianą wzorcowania pełnego zakresu.
Pytanie 2. Czy dłuższe uśrednianie usunie niestabilne wskazanie wydajności podawania?
Może ograniczyć widoczne wahania, ale dodaje opóźnienie i może ukrywać przerywany przepływ. Najpierw sprawdź zakłócenia mechaniczne i ruch materiału, potem oceń reakcję sterownika z proponowanym uśrednianiem. Przyjęte ustawienie musi działać podczas normalnego podawania i powrotu do pracy po uzupełnianiu.
Pytanie 3. Jakie informacje są potrzebne do wyceny?
Przekaż rysunek leja i podpór, masę pustego i maksymalnie obciążonego zespołu, opis materiału, wymaganie minimalnej partii lub wydajności podawania, sekwencję sterowania i interfejs odbiorcy. Wskaż, czy zapytanie obejmuje tylko moduły, czy także przyrządy i integrację. Prześlij dane przez formularz zapytania METRAVON; cena zależy od tak określonego zakresu.
Pytanie 4. Czy pomyślny wynik wzorcowania dowodzi prawidłowego dostarczenia materiału?
Nie. Wzorcowanie sprawdza reakcję wagi w warunkach próby. Rzeczywista dostawa zależy też od przepływu, odcięcia, pozostałości materiału i zachowania przy uzupełnianiu. Odbierz instalację dopiero wtedy, gdy odpowiednie próby transportu materiału spełnią oddzielnie uzgodnione granice procesu.
Podsumowanie
Przed doborem sprzętu do ważenia leja określ mierzoną wielkość, najmniejszy użyteczny przyrost i zachowanie przy uzupełnianiu. Oddzielnie sprawdź wagę statyczną oraz proces transportu materiału. Pozwoli to uniknąć pomylenia modułu odpowiedniego mechanicznie z kompletnym, sprawdzonym układem dozowania.
