


 英語
 中国語
 スペイン語
 ロシア語
 ポルトガル語
 フランス語
 ドイツ語
 インドネシア語
 タイ語
 ベトナム語
 アラビア語
 イタリア語
 トルコ語
 ポーランド語


ホッパー計量システムは、受入ホッパーに入る材料、フィーダーから出る材料、移送の合間に残る在庫のどれを測るかに基づいて仕様を決めます。これらの量には関係がありますが、同じものとして扱うことはできません。計量機器を選ぶ前に、制御シーケンスと、材料が届けられたとみなす地点を定めてください。
バッチの受入れとフィーダーの制御では役割が異なる
| 用途 | 測定する量 | 検証の主な確認点 |
|---|---|---|
| 増量式 | 受入ホッパーの重量増加 | 供給を停止し、落下途中の材料が入り終わった後の安定した受入量が、バッチ要件を満たしますか? |
| 減量式 | 時間に対するフィーダーシステムの重量減少 | 通常供給中の重量減少は出口からの供給量を表していますか?補料中はどのように扱いますか? |
| 在庫 | 定めた読取条件で残っている材料量 | 付着物、接続される配管・配線など、運転状態の影響があっても、一貫した条件で値を比較できますか? |
受入バッチでは、入口機器に閉止指令を出した後も材料が落下し続ける場合があります。減量式フィーダーは、時間に対する重量変化から供給速度を計算します。工程試験をせずに両用途に同じフィルター設定を使うと、供給速度の推定が不安定になったり、バッチ供給の停止が遅れたりする場合があります。
必要な最小量を基準にホッパー計量システムを選ぶ
計量支持部が支える空ホッパー、フィーダー、モーター、ゲート、その他の機器を列挙し、最大内容物と関連する運転荷重を加えます。電気的な風袋引きは表示値を差し引くだけで、ロードセルにかかる機械荷重を取り除きません。
次に、重要な最小原料追加量、バッチ量、供給速度の変化量を明確にします。重いホッパーへの少量追加では、総重量の測定範囲のごく一部しか使いません。表示の小数桁数を頼りにせず、その動作点での信号変化、ノイズ、繰返し性を検証してください。
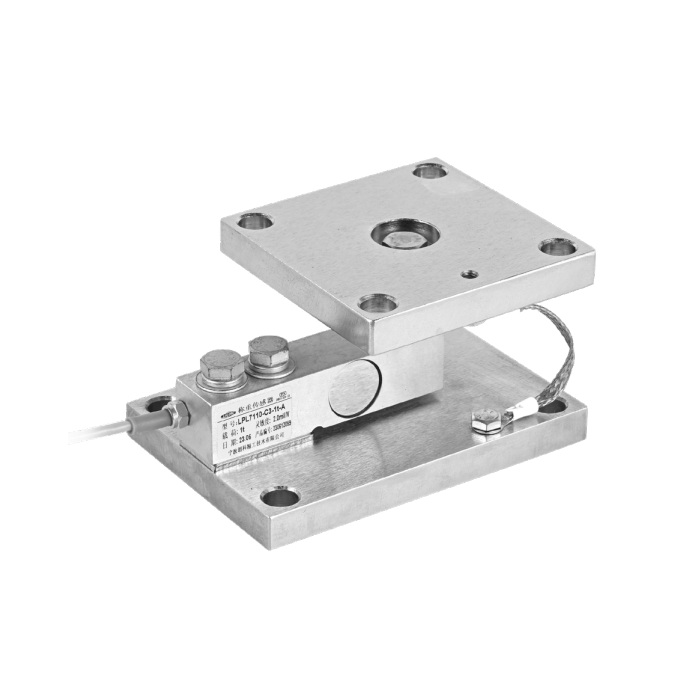
METRAVONのMV-WM0006は、定格荷重グループと取付構成が支持設計に合う場合に検討できるモジュールです。公表グループは0.5-2.5 tと3-5 tで、組立高さが異なります。この情報から供給能力、バッチ精度、衛生用途への適合性、制御機能までは判断できません。少量定量供給装置には、異なる機械構成や定格荷重が必要な場合があります。
支持部寸法と既設設備への導入時の確認については、モジュール据付ガイドを参照してください。ホッパー図面では計量対象の組立範囲を明確にし、購入者とシステム構築担当者が、どのモーター、ゲート、接続部分を測定質量に含めるかを合意できるようにします。
補料、流動補助装置、残留材料を考慮する
減量式フィーダーの補料中の重量変化には、入ってくる材料と出ていく供給材料の両方が含まれます。そのため、重量減少だけから出口流量を直接求めることはできません。選定した制御装置の供給者に、この期間の供給制御方法、期間を識別する方法、有効な重量式制御に復帰する時点を確認してください。これらの機能がモジュールに含まれるとは考えないでください。
架橋、空気の混入、かさ密度の変化によって、静的なはかりの測定が正しくても供給挙動は変わる場合があります。実際の粉体、粒体、その他の材料を代表的な条件で試験します。撹拌機や振動機の運転は材料流動と力の信号の両方に影響するため、使用状況を記録してください。
計量対象の組立部から出た材料と、目的地に届いた材料を区別します。固定排出シュートに残る材料、漏れ、ホッパー出口後の分岐によって差が生じる場合があります。供給量試験の受取地点を定め、基準測定用の回収で対象の排出物を安全に集められるようにします。
制御調整の前に外力を取り除く
入口スリーブ、出口接続部、集塵ダクト、エアホース、電線管を点検します。柔軟な接続部でも、引っ張られたり、内部に材料が詰まったり、位置がずれたりすると、鉛直方向の力を伝えることがあります。空ホッパーを止めた状態だけでなく、通常の充填レベルと運転時の動きの範囲で確認します。
圧力変化も、接続機器を介して計量対象に作用する場合があります。集塵やバルブの作動で重量が変わる場合は、フィルターを強くする前に物理的な影響を調べます。フィルターで表示変化を滑らかにしても、偏りと、それに伴う定量供給誤差は残ることがあります。
はかりの校正と材料供給の受入試験を分ける
最初に、合意した基準方法で静的な測定チェーンを検証します。その後、対象となる大小のバッチまたは供給速度、関係するホッパーレベル、起動、補料後の復帰をカバーする実材料試験を行います。許容差と試行回数は試験計画で定めてください。すべての材料・工程に共通の割合や回数はありません。
受入バッチでは、可能な場合は安定後のバッチ結果を独立した基準と比較し、供給停止時の挙動を記録します。減量式用途では、時間を測った管理下の回収試験で、供給質量と平均供給速度を確認できます。基準計量の不確かさ、回収損失、時間測定の不確かさは、主張する結果に見合う必要があります。
各試験のレシピ、充填レベル、材料状態、フィルター設定、フィーダー指令、補料状態を結果と一緒に保存します。これにより、説明できない補正係数を繰り返し変えるのではなく、誤差を物理的条件や制御条件に結び付けて追跡できます。
ホッパー性能に関する質問
Q1. 全体のバッチ量は合っているように見えるのに、少量原料の計量が不正確なのはなぜですか?
原料の追加量が総重量範囲や測定ノイズに対して小さすぎるか、その量での入口機器の停止制御が不十分な可能性があります。フルスケールの校正を変える前に、実際のホッパー荷重条件でその原料を単独試験してください。
Q2. 平均化時間を長くすれば、不安定な供給速度表示を解決できますか?
見た目の変動は減らせますが、遅れが増え、断続的な流動を隠す場合があります。まず機械的な外乱と材料の流れを確認し、その後で提案する平均化設定で制御応答を評価します。採用する設定は、通常供給中と補料後の復帰中の両方で機能する必要があります。
Q3. 見積りにはどの情報が必要ですか?
ホッパーと支持部の図面、空重量と最大積載重量、材料の説明、最小バッチ量または供給速度の要件、制御シーケンス、接続先インターフェースを提示します。モジュールだけか、計器とシステム構築も含むかを明記し、これらの情報をMETRAVONのお問い合わせフォームから送信してください。価格はこの明確に定めた範囲によって決まります。
Q4. 校正に合格すれば、実際の供給量も正しいと証明できますか?
いいえ。校正は、その試験条件での計量応答を確認するものです。実際の供給量には、流れ、供給停止、残留材料、補料時の挙動も影響します。関係する材料移送試験が、別途合意した工程上の限界を満たしてから設置設備を受け入れてください。
まとめ
ホッパー計量機器の選定前に、測定量、必要な最小変化量、補料時の挙動を定めます。静的なはかりと材料移送工程は別々に検証します。機械的に適切なモジュールを、実証済みの完全な定量供給システムと取り違えないための区別です。
