


 Anglais
 Chinois
 Espagnol
 Russe
 Portugais
 Allemand
 Indonésien
 Thaï
 Vietnamien
 Arabe
 Italien
 Turc
 Polonais
 Japonais


Un système de pesage industriel exige un résultat de réception convenu au point d’utilisation du poids. Un certificat de capteur, un transmetteur étalonné et un affichage PLC peuvent chacun sembler satisfaisants alors qu’une tare ou une mise à l’échelle incohérente produit une quantité de lot erronée. Attribuez les responsabilités avant de commander séparément les lots mécaniques et de commande.
Système de pesage industriel : répartir clairement le périmètre de fourniture
| Lot | Livrable du fournisseur | Preuves à la remise |
|---|---|---|
| Mécanique | Réactions d’appui, dessins de montage et dispositif de retenue. | Chemin de charge réalisé et accès d’inspection. |
| Mesure | Capteurs, excitation, raccordement de jonction et plage d’entrée étalonnée. | Identités des capteurs, câblage et résultats avec charges de référence. |
| Commande | Unités, attribution de la tare, filtrage et réponse en défaut. | Lectures PLC et comportement de séquence avec l’équipement installé. |
| Vérification | Méthode de référence, points d’essai et écarts permis. | Résultats signés avec configuration et état du procédé. |
Désignez la partie responsable des écarts entre lots. Sans cet accord, l’installateur mécanique peut accepter la structure à vide tandis que l’équipe de commande étalonne en compensant les forces de tuyauterie introduites ensuite.
Figer la conception en charge brute avant de régler le poids net
Consignez la charge permanente de cuve ou de plateforme, le contenu maximal et la réaction maximale d’un support individuel. Incluez les équipements ajoutés après le relevé initial. Définissez les mouvements permis par le support et les forces reprises par des retenues distinctes.
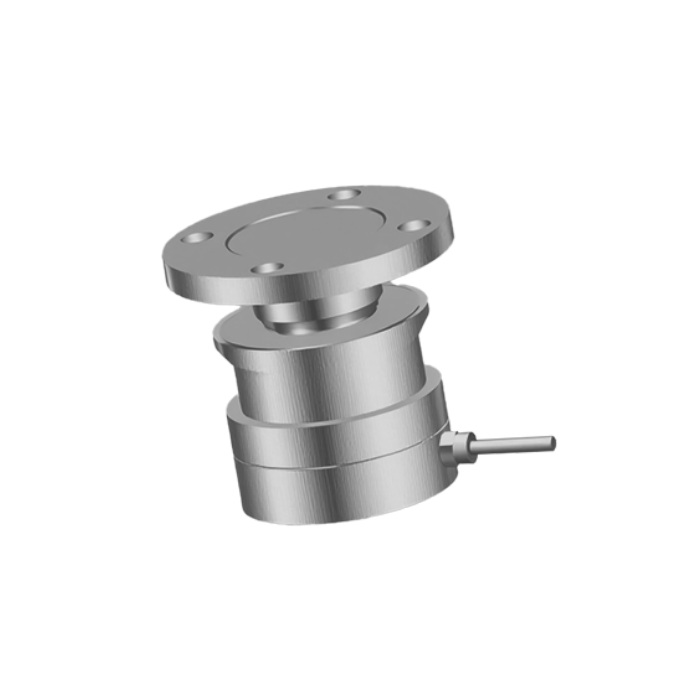
Le MV-WM0007 utilise une configuration cylindrique en compression. Ses dimensions de bride dépendantes de la capacité ne démontrent ni sortie numérique, ni système anti-soulèvement complet, ni précision de la cuve assemblée. Confirmez séparément chaque exigence.
Utiliser un dossier commun de configuration
Consignez la charge physique associée au zéro et à l’étendue, l’unité d’ingénierie, l’appareil appliquant la tare et le sens de chaque état transmis. Empêchez une recette HMI d’ajouter une tare à une valeur déjà nette. Sauvegardez les réglages hors de l’instrument et consignez qui peut les modifier.
Pour la commande de lots, testez la réponse depuis la charge physique jusqu’à la coupure. Un filtrage facilitant la lecture du stock peut retarder une décision d’arrêt. Testez des débits de transfert représentatifs ; ne déduisez pas les performances dynamiques d’une masse de référence stabilisée.
Séquence de réception
- Inspectez la structure finale raccordée et retirez les supports temporaires selon la procédure d’installation.
- Consignez les informations individuelles des supports si le matériel le permet, puis vérifiez zéro, chargement, déchargement et répétabilité.
- Comparez à la même charge le poids local, la valeur transmise et l’interprétation PLC.
- Testez les réponses documentées aux défauts et au redémarrage sans créer une condition de procédé incontrôlée.
Q1. La mise en service peut-elle se terminer avant raccordement des tuyauteries ?
Cela peut établir une référence intermédiaire, pas la réception finale de l’installation. Répétez les contrôles pertinents après mise en position de service des raccordements auxiliaires, des carters et des équipements d’accès.
Q2. Tous les systèmes doivent-ils exposer des diagnostics individuels de capteur ?
Non. Cette capacité dépend de l’électronique et du câblage. Spécifiez l’accès diagnostique requis dans le devis ; une boîte de sommation analogique ne fournit pas automatiquement des canaux numériques séparés.
Résumé
Achetez un périmètre mécanique, de mesure et de commande convenu avec un seul plan de réception. Envoyez les responsabilités des lots et la séquence de procédé pour une revue du système de pesage industriel, en incluant tout équipement existant à conserver.
