


 Inglés
 Chino
 Ruso
 Portugués
 Francés
 Alemán
 Indonesio
 Tailandés
 Vietnamita
 Árabe
 Italiano
 Turco
 Polaco
 Japonés


La selección de un sistema de pesaje industrial para una unidad sobre bancada o un depósito de proceso debe contemplar su estado final en planta. Una prueba de fábrica puede ser satisfactoria y, aun así, la lectura instalada derivar porque las tuberías, las estructuras metálicas de acceso o las retenciones de transporte soportan parte de la carga. Especifique tanto los equipos de medida suministrados como las condiciones de planta en las que se aceptará su rendimiento.
Defina en el plano el conjunto pesado
Marque los equipos que descansan sobre los apoyos de pesaje: depósito, bastidor, motor, aislamiento, válvulas y tuberías soportadas por ellos. Marque después los elementos unidos a la instalación fija. Así se separan los cambios reales de masa soportada de las fuerzas transmitidas por conexiones externas.
Decida si el resultado representa existencias en el depósito, una carga añadida o material descargado. Una diferencia de peso entre antes y después solo resulta útil si ambas lecturas representan condiciones operativas comparables. El arranque de un agitador, el movimiento de una manguera o el calentamiento de una tubería entre lecturas pueden alterar la diferencia sin representar una transferencia de material.
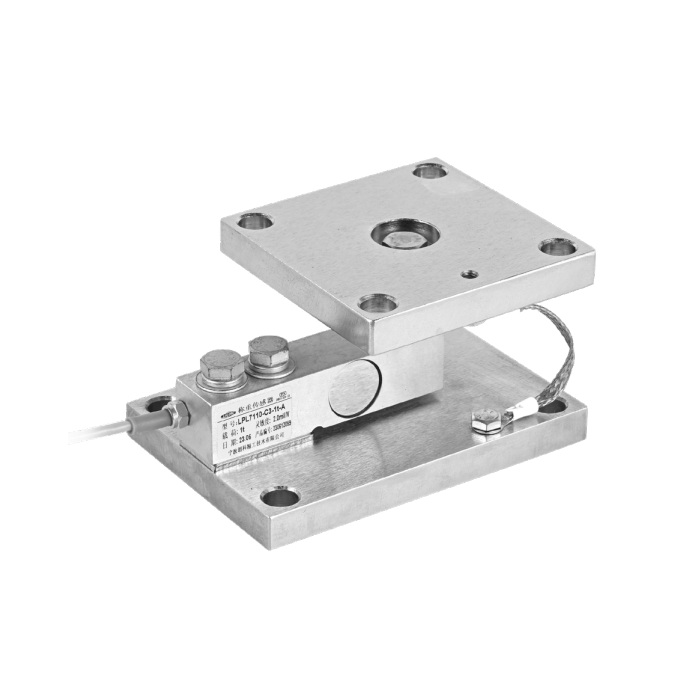
Selección del sistema de pesaje industrial: separe las etapas de entrega
| Etapa | Qué se puede comprobar | Comprobaciones aún necesarias |
|---|---|---|
| Revisión de diseño | Casos de carga, posiciones de apoyo, requisitos de señal y alcance del suministro | El rendimiento real instalado no puede inferirse a partir de una lista de materiales. |
| Prueba de fábrica | Montaje, cableado, respuesta de calibración y salidas configuradas | Los efectos de la cimentación definitiva y las conexiones a los servicios de planta siguen requiriendo comprobaciones en el emplazamiento. |
| Instalación en el sitio | Estado de los apoyos, retenciones de transporte liberadas y conexiones definitivas | El rendimiento debe comprobarse con el equipo en su condición de medición prevista. |
| Ensayo de proceso | Respuesta de peso durante ciclos operativos representativos | No extienda una aceptación sin restricciones a recetas, temperaturas o modos de funcionamiento no ensayados. |
Incluya estas etapas en la especificación de compra. Las pruebas de aceptación en fábrica y en planta deben tener registros y responsabilidades distintos. Indique quién proporciona cargas de referencia, acceso seguro, mano de obra de instalación y material de proceso para los ensayos. De lo contrario, un presupuesto puede parecer completo y excluir el trabajo necesario para poner la báscula en servicio.
Ajuste la capacidad de los componentes a la medición neta requerida
METRAVON MV-WM0006 tiene grupos de capacidad publicados de 0.5-2.5 t y 3-5 t. Corresponden a módulos, no a capacidades totales de la bancada. La reacción máxima en cada apoyo y el plano del conjunto determinan si una versión concreta es adecuada.
No use la suma de capacidades nominales de los apoyos como único cálculo. Un centro de gravedad descentrado, una restricción de tubería o una cimentación desnivelada pueden cargar más un apoyo. La guía de cargas de apoyo de tanques aborda esas comprobaciones mecánicas; la guía de instalación de módulos trata la altura y el acceso de mantenimiento.
Compruebe la menor variación neta requerida por separado de la capacidad bruta. Por ejemplo, una bancada hipotética con 2 000 kg de equipos puede necesitar distinguir una adición de 1 kg. Estas masas de ejemplo no establecen un modelo adecuado ni una precisión alcanzable. Ilustran por qué deben evaluarse juntos la adición mínima, el ruido de señal y la repetibilidad instalada. Tarar el equipo no recupera capacidad mecánica ni aumenta la señal eléctrica de esa adición.
Defina explícitamente las responsabilidades del control
Identifique el dispositivo que calcula el peso y el sistema que actúa sobre él. Una PLC, un HMI y un registrador pueden indicar valores distintos si se aplican unidades, tara o filtrado en varios puntos. Asigne significados claros a peso bruto, peso neto y tara y verifíquelos en cada destino.
Solicite los detalles reales de interfaz del instrumento elegido, no solo el requisito RS485. Si se propone Modbus RTU, obtenga el mapa de registros y la representación de datos admitida. Para una entrada analógica, especifique intervalo de corriente, pesos correspondientes a sus extremos y respuesta ante una señal no válida. El artículo sobre la cadena de señal de células de carga proporciona las comprobaciones eléctricas detalladas.
Revise el comportamiento al arrancar, al recuperarse la alimentación y durante el mantenimiento. Una tara almacenada puede ser adecuada para una operación y engañosa para otra. Pruebe que una señal desconectada o desactualizada se reconozca en lugar de aceptarse como peso válido. No suponga que gestionar fallos de medida proporciona una parada con nivel de seguridad certificado.
Acepte el resultado en planta y conserve los registros útiles
Inspeccione el camino de carga definitivo antes de calibrar. Compare el retorno a cero y aplicaciones repetidas de carga; compruebe después el valor recibido por el control. Pruebe estados normales de válvulas, bombas y mezcladores cuando proceda, e investigue variaciones de peso antes de compensarlas por software.
En operaciones de transferencia o dosificación por lotes, siga la calibración con un ensayo de material representativo de la operación requerida. Acuerde de antemano tolerancias y condiciones. Conserve la identificación de posiciones de apoyo, planos finales, ajustes y resultados medidos para comparar futuros cambios de tuberías o software con la instalación aceptada.
Preguntas para un proyecto de pesaje de bancada de proceso
P1. ¿Se puede aceptar la calibración de fábrica sin pruebas en el sitio?
Solo si el procedimiento de aceptación lo justifica para las condiciones de suministro e instalación. Transporte, cimentación y conexiones permanentes pueden modificar el camino de carga. Para una bancada conectada a las tuberías de planta, incluya comprobaciones después de conectarlas en lugar de considerar la calibración de fábrica como prueba del rendimiento instalado.
P2. ¿Debería la compra incluir solo módulos o un sistema completo?
Depende de quién suministre la electrónica y realice la integración. Ambos alcances pueden funcionar si se establecen las responsabilidades. Enumere por separado módulos, caja de conexiones, indicador o transmisor, cables, calibración y puesta en servicio para que los presupuestos comparables incluyan trabajos equivalentes.
P3. ¿Qué se debe enviar con una consulta?
Proporcione el plano de la bancada, lista de equipos soportados, contenido máximo, menor variación de peso requerida, secuencia operativa y requisitos de interfaz en planta. Identifique los trabajos ya asignados al integrador. Utilice la página de consultas de METRAVON para solicitar un presupuesto de componentes o del sistema con ese alcance definido.
Resumen
Para el pesaje de instalaciones y unidades sobre bancada, especifique qué se pesará y cómo se comprobará el rendimiento tras el montaje. La selección de componentes, las pruebas de fábrica y la aceptación en planta responden a preguntas diferentes. Separarlas evita confundir una oferta incompleta de equipos con una medición de proceso aceptada.
