


 Inglés
 Chino
 Ruso
 Portugués
 Francés
 Alemán
 Indonesio
 Tailandés
 Vietnamita
 Árabe
 Italiano
 Turco
 Polaco
 Japonés


Un sistema de pesaje industrial necesita un resultado de aceptación acordado en el punto donde se utiliza el peso. Un certificado de célula, un transmisor calibrado y una pantalla de PLC pueden parecer satisfactorios por separado mientras una tara o un escalado incoherentes generan una cantidad de lote errónea. Asigne responsabilidades antes de pedir por separado los paquetes mecánicos y de control.
Sistema de pesaje industrial: delimitar claramente el suministro
| Paquete | Entregable del proveedor | Evidencia de entrega |
|---|---|---|
| Mecánica | Reacciones de apoyo, planos de montaje y disposición de restricciones. | Trayectoria de carga construida y acceso de inspección. |
| Medición | Células, excitación, disposición de conexiones y rango de entrada calibrado. | Identificación de sensores, cableado y resultados con cargas de referencia. |
| Control | Unidades, responsabilidad de tara, filtros y respuesta ante fallos. | Lecturas de PLC y comportamiento de secuencia con los equipos instalados. |
| Verificación | Método de referencia, puntos de ensayo y desviaciones permitidas. | Resultados firmados con configuración y estado del proceso. |
Identifique a la parte responsable de discrepancias entre paquetes. Sin ese acuerdo, el instalador mecánico puede aceptar la estructura descargada mientras el equipo de control calibra compensando fuerzas de tuberías introducidas después.
Cerrar el diseño de carga bruta antes de fijar el peso neto
Registre peso propio del recipiente o plataforma, contenido máximo y máxima reacción en un apoyo. Incluya equipos añadidos después de la inspección inicial. Defina qué movimientos permite el conjunto de apoyo y qué fuerzas absorben restricciones independientes.
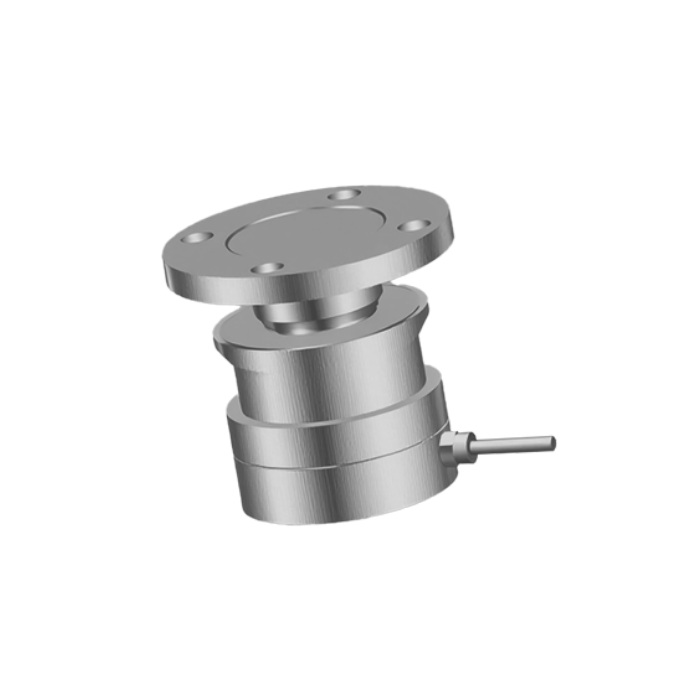
El MV-WM0007 utiliza una disposición cilíndrica de compresión. Sus dimensiones de brida según capacidad no demuestran salida digital, retención completa contra levantamiento ni exactitud del recipiente montado. Confirme cada requisito por separado.
Utilizar un registro de configuración compartido
Registre la carga física asignada a cero y alcance, la unidad de ingeniería, el dispositivo que aplica la tara y el significado de cada estado comunicado. Evite que una receta de HMI aplique otra tara a un valor ya neto. Guarde una copia de los ajustes fuera del instrumento y registre quién puede cambiarlos.
En control de lotes, pruebe la respuesta desde la carga física hasta la acción de corte. El filtrado que facilita leer el inventario puede retrasar una decisión de parada. Ensaye velocidades de transferencia representativas; no deduzca prestaciones dinámicas de una pesa de referencia estabilizada.
Secuencia de aceptación
- Inspeccione la estructura finalmente conectada y retire apoyos temporales según el procedimiento de instalación.
- Registre información de apoyos individuales donde lo permita el equipo y verifique cero, carga, descarga y repetibilidad.
- Compare peso local, valor transmitido e interpretación del PLC con la misma carga.
- Pruebe las respuestas documentadas de fallo y reinicio sin crear una condición de proceso incontrolada.
Pregunta 1. ¿Puede terminar la puesta en marcha antes de conectar las tuberías?
Eso puede establecer una referencia intermedia, no la aceptación final instalada. Repita las comprobaciones pertinentes después de situar servicios, protecciones y equipos de acceso en sus posiciones operativas.
Pregunta 2. ¿Debe todo sistema mostrar diagnóstico de cada célula?
No. Esa capacidad depende de la electrónica y el cableado. Especifique en la oferta el acceso de diagnóstico necesario; una caja sumadora analógica no proporciona automáticamente canales digitales separados.
Resumen
Compre un alcance mecánico, de medición y control acordado, con un único plan de aceptación. Envíe responsabilidades de los paquetes y secuencia del proceso para una revisión del sistema de pesaje industrial, incluidos los equipos existentes que deban conservarse.
