


 Inglés
 Chino
 Ruso
 Portugués
 Francés
 Alemán
 Indonesio
 Tailandés
 Vietnamita
 Árabe
 Italiano
 Turco
 Polaco
 Japonés


El sistema de pesaje de una tolva debe especificarse según lo que el proceso necesita medir: material que entra en una tolva receptora, material que sale de un alimentador o existencias restantes entre transferencias. Son magnitudes relacionadas, pero no intercambiables. Defina la secuencia de control y el punto donde se considera entregado el material antes de elegir los componentes de pesaje.
Recibir un lote y controlar un alimentador son tareas distintas
| Función | Cantidad medida | Pregunta principal de verificación |
|---|---|---|
| Ganancia de peso | Aumento del peso de la tolva receptora | ¿La cantidad recibida, una vez estabilizada tras el corte y la caída del material en vuelo, cumple el requisito del lote? |
| Pérdida de peso | Disminución del peso del sistema alimentador con el tiempo | ¿La pérdida medida representa la entrega a la salida durante la alimentación normal y cómo se gestiona la reposición? |
| Inventario | Material que permanece en una condición de lectura definida | ¿Se puede comparar la lectura de forma consistente a pesar de la acumulación, los servicios conectados y el estado operativo? |
En una tolva receptora puede seguir cayendo material después de ordenar el cierre del dispositivo de entrada. En un alimentador por pérdida de peso, el caudal se calcula a partir de la variación de peso con el tiempo. Elegir un solo ajuste de filtro para ambas funciones sin una prueba de proceso puede producir estimaciones inestables del caudal o retrasar el corte del lote.
Seleccione el sistema de pesaje de tolvas según la menor cantidad útil
Enumere la tolva vacía, el alimentador, el motor, la compuerta y todo equipo soportado por los apoyos de pesaje. Añada el contenido máximo y las cargas operativas relevantes. La tara electrónica resta un valor indicado; no elimina la carga mecánica de las células.
Identifique después la menor adición de ingrediente, lote o cambio de caudal relevante. Una pequeña adición en una tolva muy cargada utiliza solo una pequeña parte del intervalo bruto del sistema. Verifique la variación de señal, el ruido y la repetibilidad en ese punto de funcionamiento, en vez de confiar en el número de decimales de la pantalla.
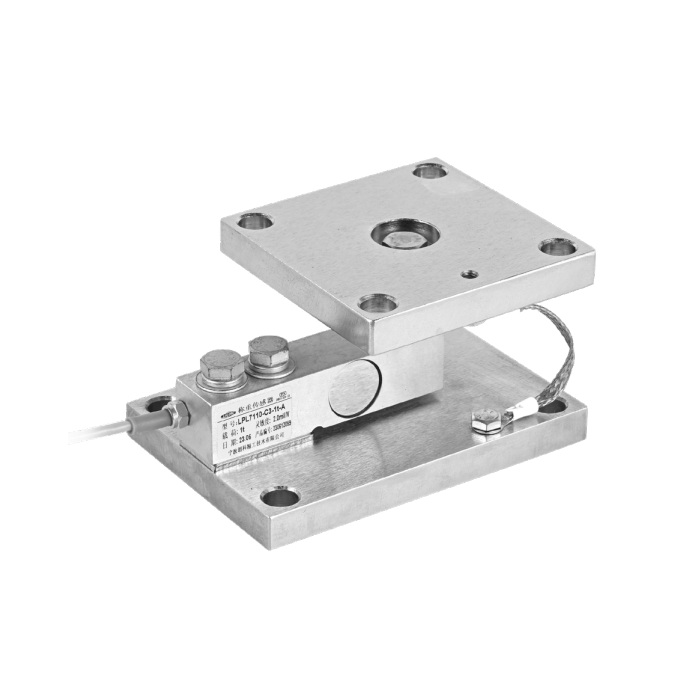
METRAVON MV-WM0006 es una opción que debe evaluarse cuando su grupo de capacidad y montaje se adapten al diseño de los apoyos. Sus grupos publicados son 0.5-2.5 t y 3-5 t, con distintas alturas del conjunto. Esa información no establece el caudal del alimentador, la precisión por lotes, la idoneidad higiénica ni las funciones del controlador. Los equipos pequeños de dosificación pueden necesitar otra configuración mecánica y de capacidad.
Para las dimensiones de apoyo y las comprobaciones de modernización, consulte la guía de instalación de módulos. El plano de la tolva debe identificar claramente el conjunto pesado para que comprador e integrador acuerden qué motores, compuertas y conexiones se incluyen en la masa medida.
Tenga en cuenta la reposición, las ayudas al flujo y el material retenido
Durante la reposición de un alimentador por pérdida de peso, la variación de peso incluye material entrante y material saliente. Por tanto, la pérdida de peso por sí sola no representa directamente el caudal de salida. Pregunte al proveedor del controlador elegido cómo se controla la alimentación durante ese intervalo, cómo se identifica y cuándo se reanuda el control gravimétrico válido. No suponga que el módulo incluye esas funciones.
La formación de puentes, la aireación y los cambios de densidad aparente pueden alterar la alimentación aunque la báscula estática siga midiendo correctamente. Ensaye el polvo, granulado u otro material real en condiciones representativas. Registre el uso de agitadores y vibradores, porque pueden afectar tanto al flujo de material como a la señal de fuerza.
Distinga el material que sale del conjunto pesado del que llega a destino. El producto retenido en un conducto fijo de descarga, las fugas o una desviación posterior a la salida de la tolva pueden provocar diferencias. Defina el punto receptor de la prueba de entrega y asegúrese de que la recogida de referencia capture de forma segura la salida prevista.
Elimine las fuerzas externas antes de ajustar los controles
Inspeccione manguitos de entrada, conexiones de salida, conductos de extracción, mangueras de aire y conductos eléctricos. Una conexión nominalmente flexible puede transmitir fuerza vertical si está estirada, obstruida por material o desplazada. Compruébela en los niveles de llenado y movimientos normales de funcionamiento, no solo con la tolva vacía y parada.
Los cambios de presión también pueden actuar sobre el conjunto pesado a través de los equipos conectados. Si el peso varía al funcionar la extracción o una válvula, investigue ese efecto físico antes de aumentar el filtrado. El filtro puede suavizar el cambio visible sin resolver el sesgo ni el error de dosificación resultante.
Separe la calibración de la báscula de la aceptación del proceso con material
Verifique primero la cadena de medición estática con un método de referencia acordado. Después realice ensayos con material que cubran los lotes o caudales pequeños y grandes previstos, los niveles relevantes de tolva, el arranque y la recuperación tras la reposición. Defina tolerancias y número de repeticiones en el plan; no existe un porcentaje ni una cantidad de pruebas universalmente apropiados para todos los materiales y procesos.
Para lotes recibidos, compare el resultado estabilizado con una referencia independiente cuando sea viable y registre el comportamiento de corte. En la dosificación por pérdida de peso, una prueba de recogida controlada durante un intervalo medido permite comprobar la masa entregada y el caudal medio. La incertidumbre del pesaje de referencia, las pérdidas de recogida y la incertidumbre temporal deben ser adecuadas al resultado declarado.
Conserve junto al resultado de cada ensayo su receta, nivel de llenado, estado del material, ajustes de filtro, orden al alimentador y estado de reposición. Así podrá vincular un error a una condición física o de control, en lugar de modificar repetidamente un factor de corrección sin explicación.
Preguntas sobre el rendimiento de la tolva
P1. ¿Por qué resulta inexacta una pequeña adición de ingrediente si el lote total parece correcto?
El incremento puede ser demasiado pequeño respecto al intervalo bruto y al ruido de medición, o el dispositivo de entrada puede cortar mal para esa cantidad. Pruebe el ingrediente por separado con la carga real de la tolva antes de cambiar la calibración del fondo de escala.
P2. ¿Puede un tiempo de promediado mayor resolver una indicación inestable del caudal de alimentación?
Puede reducir la variación visible, pero añade retardo y puede ocultar un flujo intermitente. Compruebe primero las perturbaciones mecánicas y el flujo de material; evalúe después la respuesta del controlador con el promediado propuesto. El ajuste aceptado debe funcionar durante la alimentación normal y la recuperación tras la reposición.
P3. ¿Qué información se necesita para un presupuesto?
Proporcione el plano de la tolva y sus apoyos, el peso vacío y máximo cargado, la descripción del material, el lote o caudal mínimo requerido, la secuencia de control y la interfaz de destino. Indique si se solicitan solo módulos o también instrumentos e integración. Envíe los datos mediante el formulario de consulta de METRAVON; el precio depende de ese alcance definido.
P4. ¿Aprobar la calibración demuestra que la entrega de materiales es correcta?
No. La calibración comprueba la respuesta de pesaje bajo sus condiciones de prueba. La entrega real también depende del flujo, el corte, el material retenido y el comportamiento de recarga. Acepte la instalación solo después de que las pruebas de transferencia de materiales relevantes cumplan con los límites de proceso acordados por separado.
Resumen
Defina la magnitud medida, el menor incremento útil y el comportamiento de reposición antes de elegir los componentes de pesaje de la tolva. Verifique por separado la báscula estática y el proceso de transferencia de material. Así evitará confundir un módulo mecánicamente adecuado con un sistema de dosificación completo y probado.
