


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch


Die Modbus-Radarintegration ist abgeschlossen, wenn der PLC den richtigen Messwert mit dem richtigen Gültigkeitsstatus nutzt, nicht wenn ein Kommunikationssymbol grün wird. Selbst eine erfolgreiche Antwort kann einen als Füllstand interpretierten Abstand, eine im falschen Format dekodierte Zahl oder einen nach Ende der Abfrage weiter genutzten veralteten Wert enthalten.
Serielle Elektronik bestellen, nicht nur ein Radar mit vertrautem Gehäuse
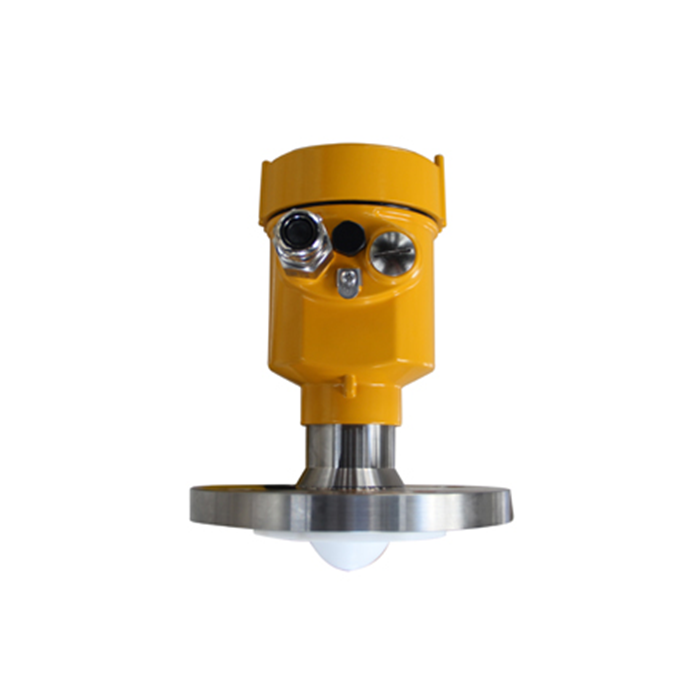
Das METRAVON MV-RD12 besitzt eine Zweileiteroption mit 4-20 mA/HART und eine entsprechende separat gespeiste RS485-Konfiguration. Es handelt sich um unterschiedliche elektrische Anordnungen. Spezifizieren Sie Modbus RTU und beschaffen Sie Klemmenplan, Speiseanforderungen und Registerdokumentation der tatsächlich angebotenen Elektronik, bevor Sie PLC-Kanäle zuweisen.
Eine Registertabelle eines anderen Radarmodells ist kein akzeptabler Ersatz. Fragen Sie nach verfügbaren Werten und Diagnosen, ihrem möglichen Schreibschutz und der von der Dokumentation abgedeckten Firmware. Benötigt das Projekt ein Qualitätskennzeichen, das die vorgeschlagene Einheit nicht liefert, entscheiden Sie vor dem Kauf, wie der Empfänger ungültige Messungen erkennen soll.
Vor der Modbus-Programmierung ein Signaldatenblatt erstellen
| Feld | Erfassen | Prüfen |
|---|---|---|
| Adresse | Geräteadresse und dokumentierte Registerreferenz. | Die Schreibweise im Handbuch vom erwarteten Offset des PLC-Treibers unterscheiden. |
| Funktion | Unterstützte Lesefunktion und zulässige Registergruppe. | Eine Ausnahmeantwort nicht als langsame oder ausbleibende Antwort behandeln. |
| Format | Ganzzahl- oder Gleitkommatyp und Reihenfolge mehrerer Register. | Aufgezeichnete Rohwörter vor der technischen Skalierung dekodieren. |
| Bedeutung | Abstand, Füllstand, Einheit und dokumentierter Multiplikator. | Prüfen, ob sich der Trend in der erwarteten Richtung verändert. |
| Gültigkeit | Verfügbare Statusinformationen und Zeitüberschreitungsregel des Empfängers. | Fehlende oder ungültige Daten getrennt von einem gültigen unveränderten Füllstand anzeigen. |
Lesen Sie die dokumentierte Registergruppe, statt beliebige Adressen abzufragen. Ein Modbus-Register enthält 16 Bits, ein Prozesswert kann jedoch mehrere Register belegen. Die Anwendungstabelle muss deren Interpretation festlegen. Eine Byte-Tauschoption nur deshalb auszuwählen, weil sie an einem Punkt eine plausible Zahl erzeugt, ist kein zuverlässiges Inbetriebnahmeverfahren.
Bus und technischen Wert getrennt nachweisen
Stimmen Sie Baudrate, Parität und weitere serielle Einstellungen ab. Weisen Sie jedem angeschlossenen Gerät eine eindeutige Adresse zu. Beginnen Sie mit einem Instrument und einer bekannten Verbindung und ergänzen Sie Feldkabel und weitere Geräte kontrolliert schrittweise. Prüfen Sie die Klemmendefinitionen, statt bei allen Herstellern dieselbe Bedeutung der A/B-Kennzeichnungen anzunehmen.
Verwenden Sie die vorgesehene RS485-Hauptleitung, Terminierung und Signalbezugsanordnung. Fügen Sie nicht jedem Gerät Widerstände hinzu und ändern Sie Verbindungen zum Potentialausgleich nicht durch Versuch und Irrtum. Speichern Sie Anfrage- und Antwortdiagnosen, wenn ein Problem erst nach Anschluss eines weiteren Geräts auftritt; das ist hilfreicher als wiederholtes Verlängern der Zeitüberschreitung.
Vergleichen Sie nach Herstellung zuverlässiger Kommunikation den dekodierten Signalwert bei mehreren bekannten Prozesspositionen mit der am Instrument angezeigten Variable. Dokumentieren Sie Rohwörter, Einheit und Skalierung zusammen mit dem Ergebnis. Trennen Sie die geometrische Radareinstellung von der PLC-Umrechnung, damit eine Füllstandsabweichung nicht durch Änderungen an beiden Systemen verdeckt wird.
Verhalten bei ausbleibender Wertaktualisierung prüfen
Unterbrechen Sie im Rahmen eines freigegebenen Prüfverfahrens den betreffenden Kommunikationspfad und prüfen Sie PLC-Zeitüberschreitung, Anzeige und Steuerungsreaktion. Stellen Sie die Verbindung wieder her und prüfen Sie, ob vor der normalen Nutzung ein aktueller gültiger Messwert verlangt wird. Der letzte gültige Wert kann als Referenz erhalten bleiben, sein Alter und ungültiger Status müssen jedoch sichtbar bleiben.
Bestätigen Sie den Abfrageplan für den gesamten Bus einschließlich nicht antwortender Geräte. Übermäßige Wiederholungen bei einem ausgefallenen Instrument können andere verzögern. Legen Sie das zulässige Alter eines Steuereingangswerts anhand der Prozessanforderung fest und nicht nur danach, ob die serielle Schnittstelle Fehler meldet.
Fragen zur PLC-Integration
Q1. Garantiert RS485 die Kompatibilität mit Modbus RTU?
Nein. RS485 beschreibt eine elektrische Schnittstelle. Instrument und PLC benötigen außerdem passende Protokollunterstützung, serielle Einstellungen und eine verstandene Anwendungstabelle. Bestätigen Sie diese Angaben für die gelieferte Konfiguration, statt sich auf die Anschlussbeschriftung zu verlassen.
Q2. Muss eine Holding-Registerreferenz in jedem PLC wörtlich eingegeben werden?
Nein. Die Adressierungskonventionen der Treiber unterscheiden sich. Verwenden Sie die Treiberdokumentation zusammen mit der Gerätetabelle und bewahren Sie ein funktionierendes Anfragebeispiel in der Übergabedokumentation auf. Geben Sie keine universelle Adresskorrektur für alle Steuerungen vor.
Q3. Warum kann der Wert bei einem Füllstand stimmen und bei einem anderen fehlerhaft sein?
Ein falsches Format, ein falscher Multiplikator oder eine falsche Messbereichsumrechnung können gelegentlich ein glaubhaftes Ergebnis erzeugen. Vergleichen Sie mehrere Positionen und die Registerrohwerte. Prüfen Sie die Vorzeicheninterpretation und die Auswertung mehrerer Register, bevor Sie eine nichtlineare Radarmessung annehmen.
Zusammenfassung
Spezifizieren Sie die Elektronik, dokumentieren Sie jedes Signal und prüfen Sie sowohl Datenbedeutung als auch Fehlerbehandlung. Fordern Sie mit PLC-Typ und benötigten Variablen eine Prüfung der seriellen MV-RD12-Schnittstelle an. Nehmen Sie die Anforderungen an Registerdokumentation und Inbetriebnahme in die Bestellung auf, damit die Integration nicht von geratenen Einstellungen abhängt.
