


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch


Die Auswahl eines Miniaturkraftsensors betrifft zwei Grenzen: Einbauraum und kleinste zu unterscheidende Kraft. Ein kompakter Körper bedeutet nicht automatisch einen kleinen Messbereich. Definieren Sie für Presswerkzeug, Montagevorrichtung oder Kontaktkraftprüfung das nutzbare Kraftintervall vor Wahl des kleinsten passenden Sensors.
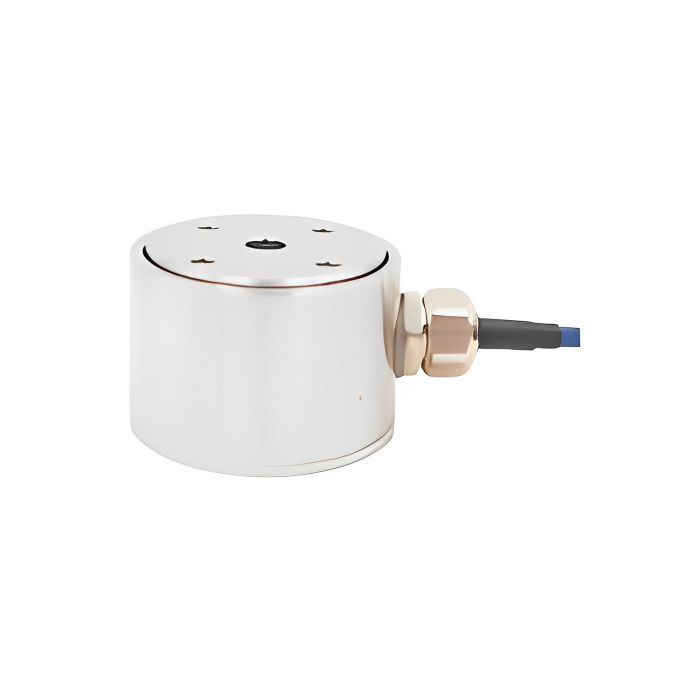
Miniaturkraftsensoren: kompakt bedeutet nicht für kleine Kräfte geeignet
Der METRAVON MV-LC0172 nennt 100, 200 und 500 N sowie 1, 2, 5 und 10 kN Nennlast. Die Referenzdaten beschreiben einen Edelstahl-Druckkraftsensor. Bei einem benötigten Kraftbereich unter der kleinsten genannten Nennlast muss die Anforderung bewertet werden; «Miniatur» beweist keine ausreichende Leistung bei kleinen Kräften.
Definieren Sie die kleinste zu unterscheidende Kraftdifferenz getrennt von der Maximalkraft. Eine Maschine muss eventuell kleine Kontaktkraftänderungen zur Teileausschleusung erkennen und zugleich größere Einführkräfte überstehen. Diese Differenz bestimmt Signalqualität und Prüfverfahren. Auswahl allein nach größter Kraft kann ein zu kleines Entscheidungssignal ergeben.
| MV-LC0172 Merkmal | Referenzwert | Prüfung an der Vorrichtung |
|---|---|---|
| Nennempfindlichkeit | 1 mV/V | Spezifizieren Sie den Bereich des Brückenverstärkers und überprüfen Sie das kleinste nützliche Signal. |
| Referenzspeisung | 5 V | Befolgen Sie die elektrischen Anforderungen der angebotenen Konfiguration; ein PLC-Spannungseingang ist keine Brückenspeisung. |
| Eingangswiderstand | 350 +/-30 ohm | Prüfen Sie Speiselast und Verdrahtung. |
| Ausgangswiderstand | 350 +/-3 ohm | Trennen Sie beim Elektronikvergleich Signal- und Speiseanforderungen. |
| Nichtlinearität | ±0,1 % der Nennkraft Cn | Der Prozentwert bezieht sich auf die Nennkraft Cn, nicht auf die Auflösung oder den Gesamtfehler des eingebauten Systems. |
Bei 1 mV/V Nennempfindlichkeit und 5 V Speisung beträgt die Signaländerung bei voller Nennlast 5 mV. Für eine Ausführung mit 100 N entspricht ein idealer Schritt von 1 N einer Änderung von 50 Mikrovolt. Die Rechnung beschreibt die Signalgröße, keine garantierte Erkennbarkeit. Verstärker, Verdrahtung, mechanische Wiederholbarkeit und Rauschen bestimmen die zuverlässige Nutzbarkeit.
Zeichnen Sie Kontakt und Abstützung, nicht nur die Einbautasche
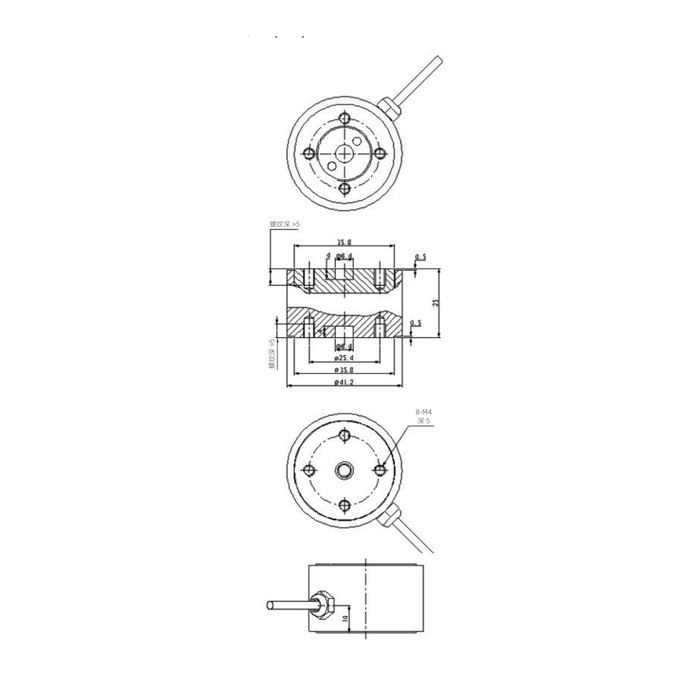
Eine kleine Aussparung kann für korrekte Krafteinleitung zu wenig Platz lassen. Bestimmen Sie Lastfläche, Auflagefläche und Befestigungsmerkmale aus der nennlastbezogenen Zeichnung. Prüfen Sie Steifigkeit und Ausrichtung der Gegenstücke. Leiten Sie keine Kraft über den Kabelauslass oder eine zufällige Gehäusestelle ein.
Ein außermittig zur vorgesehenen Achse anliegender Taster kann Biegung erzeugen. Führungen können die Werkzeugbewegung kontrollieren, ihre Reibung kann aber Kraft am Sensor vorbeileiten. Prüfen Sie das montierte Werkzeug über den realen Hub, um Kontaktkraft und veränderlichen Führungswiderstand zu unterscheiden.
Planen Sie Zugang für Montage und Demontage. Ein unter einer Abdeckung eingeklemmtes Kabel oder nötiger Kabelzug bei Wartung können wiederkehrende Schäden verursachen. Positionieren Sie Anschluss und Zugentlastung so, dass das Kabel nicht gegen das gemessene Werkzeug drückt.
Unterscheiden Sie Nutzkraft und Maschinenblockierung
Erfassen Sie Kräfte bei Annäherung, normalem Kontakt, vollem Hub und Lösen. Bewerten Sie danach Fehler wie falsch platziertes Teil oder blockierten Antrieb. Eine zulässige Überlast in Sensordaten erlaubt nicht, den Sensor als mechanischen Antriebsanschlag zu verwenden.
Legen Sie Schutzanschläge oder Kraftumleitungen durch einen freigegebenen mechanischen Entwurf fest. Sie dürfen keinen unbekannten Anteil der normalen Messlast tragen. Der erforderliche Abstand hängt von der gesamten Bewegung und zulässigen Sensorverformung ab, nicht allein von der Nennlast.
Beschaffen Sie für wiederholte Lasten relevante Einsatzdaten. Eine statische Nennlasttabelle nennt weder Ermüdungslebensdauer noch Resonanzfrequenz oder nutzbare Abtastrate der eingebauten Vorrichtung. Übermitteln Sie bei schnellen Zyklen das Kraft-Zeit-Profil zur Bestätigung.
Prüfen Sie die Kraft zum tatsächlichen Verwendungszeitpunkt
Vergleichen Sie eine geeignete Referenz mit dem montierten Werkzeug an den Betriebspositionen. Bewahren Sie vor Kalibrieränderungen Werte bei steigender und fallender Kraft sowie wiederholte Zyklen auf. Betreiben Sie die Maschine kontrolliert ohne vorgesehenen Prozesskontakt und prüfen Sie, ob Kabelbewegung oder Führungsreibung ein Bewegungssignal erzeugen.
Entscheidet ein kurzer Spitzenwert über die Annahme, prüfen Sie aufgezeichneten Signalverlauf und Steuerungswert gemeinsam. Filterung kann den Verlauf ruhig erscheinen lassen, das relevante Ereignis aber abschwächen oder verzögern. Weder PLC-Zykluszeit noch Anzeigeziffern beweisen eine ausreichend schnelle oder rauscharme Gesamtmessung.
Senden Sie METRAVON für ein Angebot Einbauraum, Werkzeugzeichnung, Kraftintervall, kleinstes Entscheidungsinkrement, Zykluszeiten und Umgebung. Nennen Sie Verstärker- oder PLC-Eingangsspezifikation. Der Leitfaden für Sondermaschinen erklärt die Vereinbarung der Stationsprüfung; die Anfrageseite ermöglicht die Bewertung der vorgeschlagenen Konfiguration.
Fragen zu Vorrichtungen mit begrenztem Bauraum
Q1. Kann der Druckkraftsensor über eine angebaute Konsole Zug messen?
Leiten Sie Zugfähigkeit weder aus Befestigungsbohrungen noch aus einem montierbaren Adapter ab. Verwenden Sie einen ausdrücklich für Zug vorgesehenen Sensor und bestätigen Sie die gesamte Befestigung. Eine Konsole verleiht einem reinen Druckmessaufbau keine undokumentierte Zugnennlast.
Q2. Soll die Nennlast allein zum Schutz vor Handhabung durch Bediener erhöht werden?
Prüfen Sie zuerst den Kraftweg bei der Handhabung und ob Schutzteile oder ein freigegebener Anschlag ihn verhindern können. Eine höhere Nennlast kann das Nutzsignal der eigentlichen Prüfung verkleinern. Wählen Sie Nennlast und Handhabungsschutz gemeinsam, statt Messleistung ohne Ursachenbehebung zu opfern.
Zusammenfassung
Geben Sie bei einer kompakten Vorrichtung Kraftintervall und Einbauraum frei. MV-LC0172 bietet dokumentierte Druckkraftausführungen; Auflösung kleiner Kräfte und Leistung bei schnellen Zyklen benötigen weiterhin eine Systemprüfung. Eine bemaßte Vorrichtung und klare Abnahmegrenze sind hilfreicher als die Suche nach dem kleinsten verfügbaren Sensor.
