


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch


Die Wägezellenauswahl für Sondermaschinen beginnt bei der Messstation, nicht beim Restplatz im Rahmen. Eine Pressvorrichtung benötigt möglicherweise die Axialkraft an einer bestimmten Hubposition, eine Wägestation dagegen einen stabilen Messwert der Behältermasse. Montage, Nennlast und Geräteverhalten können unterschiedlich sein, obwohl beide Werte an dieselbe PLC senden.
Die Wägezellenauswahl für Sondermaschinen beginnt beim Zyklus
Beschreiben Sie einen vollständigen Betriebszyklus und markieren Sie die Verwendung des Messwerts. Berücksichtigen Sie Beladen, Annäherung, Kontakt, Messung, Lösen und Rückkehr. Benötigt die Steuerung einen stabilisierten Wert, einen Mittelwert über einen Zyklusabschnitt oder einen kurzen Spitzenwert? Korrekte Messung bei stillstehender Maschine beweist nicht, dass das Ereignis während der Bewegung erfasst wird.
Erfassen Sie kleinste und größte Nutzkraft, Vorrichtungsvorspannung und plausible außergewöhnliche Lasten. Blockieren, Überschwingen des Antriebs oder Druck eines Bedieners auf die Vorrichtung können den Sensor außerhalb des normalen Zyklus belasten. Definieren Sie dies vor der Wahl von Nennlast und Überlastschutz. Das Tarieren des Vorrichtungsgewichts beseitigt dessen mechanische Last nicht.
Definieren Sie auch die Folgen eines fehlenden oder unplausiblen Messwerts. Qualitätsüberwachung und Maschinenschutz sind unterschiedliche Anforderungen. Weisen Sie einem normalen Sensor keine Sicherheitsfunktion zu, nur weil sein Messbereich größer als die erwartete Kraft ist; das gesamte Schutzkonzept benötigt eine eigene Bewertung.
Wählen Sie den Aufbau für die beabsichtigte Messgröße
| Maschinenstation | METRAVON Kandidat | Zuerst zu klärende Bedingung |
|---|---|---|
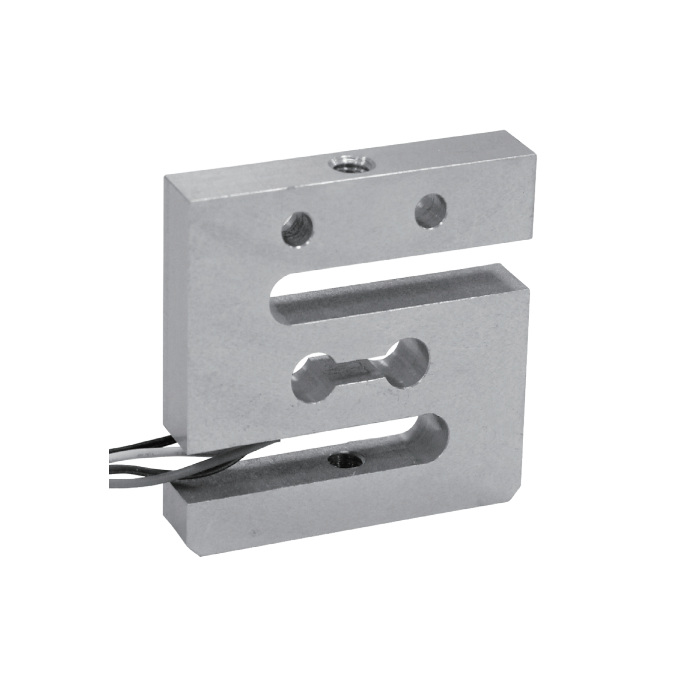
| Zug- oder Druckprüfvorrichtung für kleine Kräfte | MV-LC0190 Zug- und Druckwägezelle | Die Anschlüsse müssen die erforderliche Axialkraft ohne unkontrollierte Biegebelastung übertragen. |
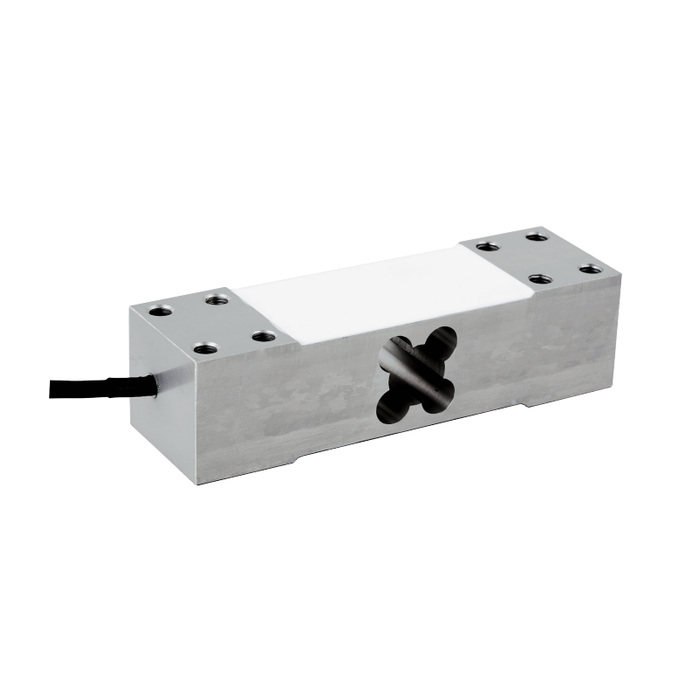
| Kompakte Plattform zur Behälterwägung | MV-LC0211 Einzelpunktwägezelle | Plattform, Nennlast und außermittige Lastanordnung müssen für die gewählte Ausführung freigegeben sein. |
Der MV-LC0190 nennt Nennlasten von 1, 5, 20 und 50 kg. Der MV-LC0211 nennt 50 bis 500 kg für eine andere mechanische Aufgabe. Ähnliche Außenmaße oder überlappende Nennlasten machen die Aufbauten nicht austauschbar.
Zeichnen Sie Reaktionskraftweg und Krafteinleitung. Führung, Lager, Anschlag oder Nachbarteil können Kraft am Sensor vorbeileiten. In einer axialen Prüfvorrichtung können schiefe Anschlüsse ein Moment einbringen; an einer Wägestation können Förderübergang oder Schlauch die Plattform vorspannen. Ermitteln Sie die Kontakte zur gemessenen Baugruppe für jeden Maschinenzustand.
Geben Sie die mechanischen und elektrischen Zeichnungen gemeinsam frei
Die mechanische Zeichnung muss Montageflächen, Befestigungen, Kraftrichtung, Freiräume im Zyklus und Demontagezugang nennen. Beschaffen Sie die nennlastbezogene Sensorzeichnung vor der Bearbeitung der Vorrichtung. Beeinflussen Sensorverformung oder Nachgiebigkeit der Vorrichtung den Prozess, fordern Sie Daten an, statt ideale Starrheit anzunehmen.
Trennen Sie Überlastanschläge von normalen Messkontakten. Ihre Auslegung erfordert zulässige Bewegung und Lastzustände, keinen willkürlich von einer anderen Maschine kopierten Spalt. Ein bei der Messung anliegender Anschlag kann Last vorbeileiten; ein zu spät wirkender schützt nicht sinnvoll.
Die elektrische Zeichnung muss Brückenspeisung und -eingang, Sensorkabelanschluss und endgültige Schnittstelle nennen. Beim MV-LC0190 unterscheidet sich die mV/V-Nennempfindlichkeit der Ausführung mit 1 kg von den höheren Nennlasten. Halten Sie dies in Gerätekonfiguration und Ersatzdokumentation fest.
Prüfen Sie das Zeitverhalten am Entscheidungspunkt
Ein schneller PLC-Zyklus belegt nicht das Ansprechverhalten der gesamten Messkette. Verstärker, Signalumwandlung, Filter und Kommunikation können das Ergebnis verzögern, bevor die Steuerung es ausliest. Fordern Sie die zutreffenden Angaben zum Ansprech- und Zeitverhalten an und prüfen Sie das Signal an der Stelle, an der die Maschine über Annahme, Ausschuss oder Prozessstopp entscheidet.
Leiten Sie Bandbreite oder Ermüdungslebensdauer nicht aus einer statischen Nennlast ab. Die hier verwendeten Produktdaten definieren für keine der eingebauten Stationen eine vollständige dynamische Leistungsgrenze. Übermitteln Sie für schnelle oder wiederholte Kräfte das erwartete Kraft-Zeit-Profil und die Zyklusbedingungen zur Bewertung.
Der unverarbeitete Sensorausgang ist weder 4-20 mA noch Modbus RTU. Benennen Sie das Gerät für die erforderliche Steuerungsschnittstelle und prüfen Sie Fehleranzeige und normale Skalierung. Der Leitfaden zur PLC-Signalkette behandelt diese Verbindung ohne Annahme einer universellen Registerbelegung.
Vervollständigen Sie die Spezifikation durch den Prototyptest
Leiten Sie Referenzlasten durch die montierte Vorrichtung oder Plattform und vergleichen Sie wiederholte Zyklen unter vorgesehenen Betriebsbedingungen. Prüfen Sie Be- und Entlasten, Nullrückkehr, relevante Positionen und Endwert der Steuerung. Bewahren Sie Messwerte vor Kalibrierungsänderungen, damit mechanisches Problem und Geräteeinstellung unterscheidbar bleiben.
Senden Sie METRAVON Stationszeichnung, Zyklusbeschreibung, Kraftbereich, kleinste erforderliche Änderung, Umgebung und verfügbaren Brückeneingang über die Kontaktseite. Geben Sie feste und noch veränderbare Maße an. So lassen sich Sensor und Messgerät bewerten, bevor eine andere Anordnung durch den Maschinenentwurf teuer wird.
Fragen während der Maschinenentwicklung
Q1. Kann automatisches Nullstellen eine veränderliche Vorrichtungslast ausgleichen?
Stellen Sie nur in einem geprüften Referenzzustand null. Bleibt ein Teil dabei in Kontakt, kann automatisches Nullstellen reale Prozesskräfte oder eine Blockierung verbergen. Definieren und prüfen Sie erlaubten Maschinenzustand, Einstellgrenzen und Diagnoseverhalten, statt die Nullnachführung allgemein gegen Drift einzuschalten.
Q2. Kann die Prototyp-Kalibrierung auf jede Produktionsmaschine kopiert werden?
Die Prototypkalibrierung kann das Verfahren unterstützen, prüft aber nicht jede montierte Maschine. Vorrichtungstoleranzen, Sensorempfindlichkeit und Elektronik können abweichen. Definieren Sie eine Fertigungsabnahme und bewahren Sie Ergebnisse und Einstellungen bei jeder Maschine auf, auch bei identischer Stückliste.
Zusammenfassung
Wählen Sie den Sensor nach Messgröße und Messzeitpunkt der Maschine. Geben Sie Vorrichtung, Signalkette und Abnahmeprüfung gemeinsam frei. Dann gehört die Modellnummer zu einer definierten Messstation, statt zu einem Bauteil, das die Steuerungstechnik erst nach der Montage nutzbar machen muss.
