


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch


Bei der Auswahl eines industriellen Wägesystems für einen Skid oder Prozessbehälter muss der spätere Zustand in der Anlage berücksichtigt werden. Ein Werkstest kann zufriedenstellend sein, während der Messwert nach dem Einbau driftet, weil Rohrleitungen, Stahlkonstruktionen für den Zugang oder Transportsicherungen einen Teil der Last tragen. Spezifizieren Sie sowohl die gelieferte Messtechnik als auch die Bedingungen vor Ort, unter denen deren Leistung abgenommen wird.
Die gewogene Baugruppe in der Zeichnung abgrenzen
Kennzeichnen Sie die auf den Wägestützen getragene Ausrüstung: Behälter, Rahmen, Motor, Isolierung, Ventile und mitgetragene Rohrleitungen. Markieren Sie dann die an der festen Anlage befestigten Teile. So unterscheiden Sie echte Änderungen der getragenen Masse von Kräften, die externe Verbindungen übertragen.
Legen Sie fest, ob das Ergebnis den Behälterbestand, eine zugegebene Charge oder ausgetragenes Material beschreibt. Eine Gewichtsdifferenz zwischen Vorher und Nachher ist nur aussagekräftig, wenn beide Messwerte vergleichbaren Betriebsbedingungen entsprechen. Ein anlaufendes Rührwerk, ein bewegter Schlauch oder eine sich erwärmende Rohrleitung kann diese Differenz verändern, ohne dass Material übertragen wird.
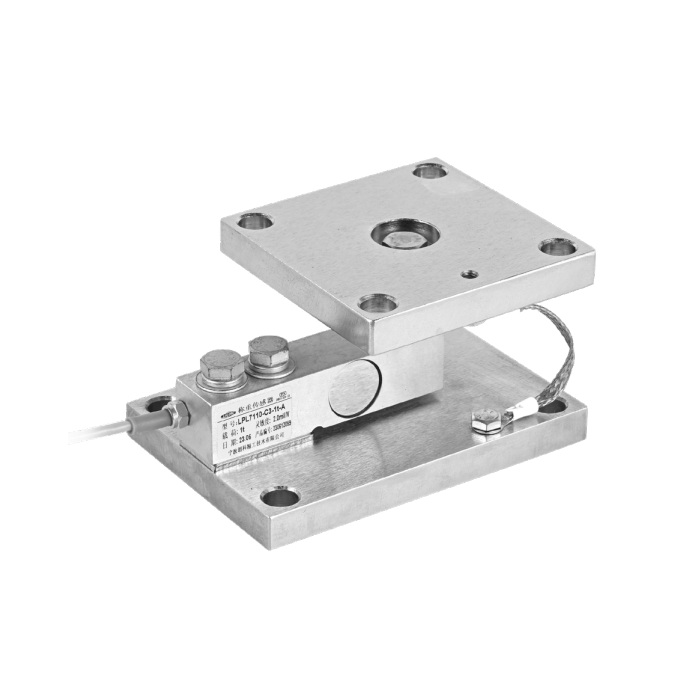
Industrielle Wägesysteme auswählen: Lieferphasen trennen
| Phase | Was überprüft werden kann | Weiterhin erforderliche Prüfungen |
|---|---|---|
| Konstruktionsprüfung | Lastfälle, Stützenpositionen, Signalanforderungen und Lieferumfang | Die tatsächliche Messleistung im eingebauten Zustand lässt sich nicht aus einer Stückliste ableiten. |
| Werkstest | Montage, Verdrahtung, Kalibrierverhalten und konfigurierte Ausgänge | Einflüsse des dauerhaften Fundaments und der angeschlossenen Versorgungsleitungen müssen noch vor Ort geprüft werden. |
| Montage vor Ort | Stützenzustand, gelöste Transportsicherungen und endgültige Anschlüsse | Die Messleistung muss im vorgesehenen Messzustand der Ausrüstung geprüft werden. |
| Prozessversuch | Wägeverhalten bei repräsentativen Betriebszyklen | Nicht geprüfte Rezepturen, Temperaturen oder Betriebsarten dürfen keine uneingeschränkte Freigabe erhalten. |
Nehmen Sie diese Phasen in die Beschaffungsspezifikation auf. Werksabnahme und Abnahme vor Ort sollten getrennte Protokolle und Zuständigkeiten haben. Legen Sie fest, wer Referenzlasten, sicheren Zugang, Montagepersonal und Prozessmaterial für Versuche bereitstellt. Sonst kann ein Angebot vollständig erscheinen, obwohl die zur Inbetriebnahme der Waage nötigen Arbeiten fehlen.
Komponentennennlast und erforderliche Nettomessung abstimmen
METRAVON MV-WM0006 hat veröffentlichte Nennlastgruppen von 0.5-2.5 t und 3-5 t. Diese beziehen sich auf einzelne Module, nicht auf die Gesamtnennlast des Skids. Die maximale Auflagerkraft je Stütze und die Baugruppenzeichnung entscheiden über die Eignung einer Ausführung.
Verwenden Sie die Summe der Stützennennlasten nicht als einzige Berechnung. Ein außermittiger Schwerpunkt, Rohrleitungszwänge oder ein unebenes Fundament können eine Stütze stärker belasten. Der Leitfaden zu Tankauflagerlasten behandelt diese mechanischen Prüfungen; die Modul-Installationsanleitung behandelt Bauhöhe und Wartungszugang.
Prüfen Sie die kleinste erforderliche Nettoänderung getrennt von der Bruttonennlast. Beispielsweise könnte ein angenommener Skid mit 2 000 kg Ausrüstung eine Zugabe von 1 kg unterscheiden müssen. Diese Beispielmassen belegen weder ein geeignetes Modell noch eine erreichbare Genauigkeit. Sie zeigen, warum kleinste Zugabe, Signalrauschen und Wiederholbarkeit im eingebauten Zustand gemeinsam zu bewerten sind. Tarieren stellt keine mechanische Tragreserve wieder her und erhöht nicht das elektrische Signal dieser Zugabe.
Zuständigkeiten der Steuerungsintegration ausdrücklich festlegen
Benennen Sie das Gerät, das das Gewicht berechnet, und das System, das darauf reagiert. Eine PLC, ein HMI und ein Datenlogger können unterschiedliche Werte anzeigen, wenn Einheiten, Tara oder Filterung an mehreren Stellen angewendet werden. Definieren Sie Bruttogewicht, Nettogewicht und Tara eindeutig und prüfen Sie diese Bedeutungen an jedem Empfänger.
Fordern Sie die tatsächlichen Schnittstellendetails des gewählten Messgeräts an, nicht nur die Angabe RS485. Wird Modbus RTU vorgeschlagen, benötigen Sie die Registerbelegung und die unterstützte Datendarstellung. Geben Sie bei einem Analogeingang Strombereich, zugeordnete Gewichts-Endwerte und Verhalten bei ungültigem Signal an. Der Artikel zur Wägezellen-Signalkette erläutert die elektrischen Prüfungen im Detail.
Prüfen Sie das Verhalten beim Start, nach Spannungswiederkehr und bei Wartung. Eine gespeicherte Tara kann für einen Vorgang geeignet und für einen anderen irreführend sein. Testen Sie, ob ein unterbrochenes oder veraltetes Signal erkannt wird, statt stillschweigend als gültiges Gewicht zu gelten. Setzen Sie nicht voraus, dass die Behandlung von Messfehlern eine sicherheitsgerichtete Abschaltung bereitstellt.
Das Ergebnis vor Ort abnehmen und brauchbare Unterlagen aufbewahren
Prüfen Sie vor der Kalibrierung den endgültigen Kraftfluss. Vergleichen Sie Nullpunktrückkehr und wiederholte Lastaufgaben und prüfen Sie anschließend den im Steuerungssystem empfangenen Wert. Testen Sie gegebenenfalls normale Ventil-, Pumpen- und Rührwerkszustände. Untersuchen Sie Gewichtsverschiebungen, bevor Sie diese per Software kompensieren.
Lassen Sie bei Transfer- oder Chargenaufgaben nach der Kalibrierung einen Materialversuch folgen, der den geforderten Betrieb abbildet. Vereinbaren Sie Toleranzen und Prüfbedingungen im Voraus. Bewahren Sie Stützenkennzeichnungen, endgültige Zeichnungen, Einstellungen und Messergebnisse auf, um spätere Rohrleitungs- oder Softwareänderungen mit der abgenommenen Installation vergleichen zu können.
Fragen zu einem Skid-Wägeprojekt
F1. Kann eine Werkskalibrierung ohne Prüfung vor Ort abgenommen werden?
Nur wenn die vereinbarte Abnahme dies für die gelieferten und eingebauten Bedingungen rechtfertigt. Transport, Fundamente und dauerhafte Anschlüsse können den Kraftfluss verändern. Bei einem Skid mit Anschluss an Anlagenrohrleitungen sind Prüfungen nach deren Anschluss vorzusehen, statt die Werkskalibrierung als Nachweis der Messleistung vor Ort zu behandeln.
F2. Sollte der Kauf nur Module oder ein komplettes System enthalten?
Das hängt davon ab, wer die Elektronik liefert und die Integration ausführt. Beide Lieferumfänge können bei klaren Zuständigkeiten funktionieren. Führen Sie Module, Anschlusskasten, Anzeigegerät oder Messumformer, Kabel, Kalibrierung und Inbetriebnahme getrennt auf, damit vergleichbare Angebote vergleichbare Arbeiten umfassen.
F3. Was sollte man mit einer Anfrage einreichen?
Übermitteln Sie Skid-Zeichnung, Liste der getragenen Ausrüstung, maximalen Inhalt, kleinste erforderliche Gewichtsänderung, Betriebsablauf und Schnittstellenanforderungen vor Ort. Kennzeichnen Sie Arbeiten, die bereits dem Anlagenintegrator zugeordnet sind. Nutzen Sie die METRAVON Anfrageseite, um ein Komponenten- oder Systemangebot für diesen festgelegten Umfang anzufordern.
Zusammenfassung
Legen Sie für Anlagen- und Skid-Wägungen fest, was gewogen und wie die Messleistung nach der Montage geprüft wird. Komponentenauswahl, Werkstest und Abnahme vor Ort beantworten unterschiedliche Fragen. Ihre Trennung verhindert, dass ein unvollständiges Geräteangebot mit einer abgenommenen Prozessmessung verwechselt wird.
