


 Englisch
 Chinesisch
 Spanisch
 Russisch
 Portugiesisch
 Französisch
 Indonesisch
 Thailändisch
 Vietnamesisch
 Arabisch
 Italienisch
 Türkisch
 Polnisch
 Japanisch


Ein industrielles Wägesystem benötigt ein gemeinsam vereinbartes Abnahmeergebnis an der Stelle, an der das Gewicht genutzt wird. Wägezellenzertifikat, kalibrierter Messumformer und PLC-Anzeige können jeweils zufriedenstellend aussehen, während uneinheitliche Tara oder Skalierung die falsche Chargenmenge erzeugt. Ordnen Sie Verantwortlichkeiten zu, bevor Mechanik- und Steuerungspakete getrennt bestellt werden.
Industrielles Wägesystem: Lieferumfang klar aufteilen
| Paket | Lieferumfang des Anbieters | Übergabenachweis |
|---|---|---|
| Mechanik | Auflagerreaktionen, Montagezeichnungen und Führungs- und Sicherungsanordnung. | Tatsächlich ausgeführter Lastpfad und Inspektionszugang. |
| Messung | Zellen, Speisung, Anschlussanordnung und kalibrierter Eingangsbereich. | Sensoridentitäten, Verdrahtung und Referenzlastergebnisse. |
| Steuerung | Einheiten, Tara-Verantwortung, Filterung und Fehlerreaktion. | PLC-Werte und Ablaufverhalten mit den eingebauten Geräten. |
| Verifikation | Referenzverfahren, Prüfpunkte und zulässige Abweichungen. | Unterzeichnete Ergebnisse mit Konfiguration und Prozesszustand. |
Benennen Sie die für Abweichungen zwischen Paketen zuständige Partei. Ohne diese Vereinbarung kann der Mechanikmonteur die unbelastete Struktur abnehmen, während das Steuerungsteam später eingebrachte Rohrkräfte durch Kalibrierung kompensiert.
Die Bruttolastauslegung vor der Nettogewichtseinstellung festschreiben
Dokumentieren Sie Eigenlast von Behälter oder Plattform, maximalen Inhalt und höchste Reaktion an einem einzelnen Auflager. Berücksichtigen Sie nach der ersten Aufnahme ergänzte Geräte. Definieren Sie zulässige Bewegungen der Auflagerbaugruppe und die von separaten Führungen und Sicherungen getragenen Kräfte.
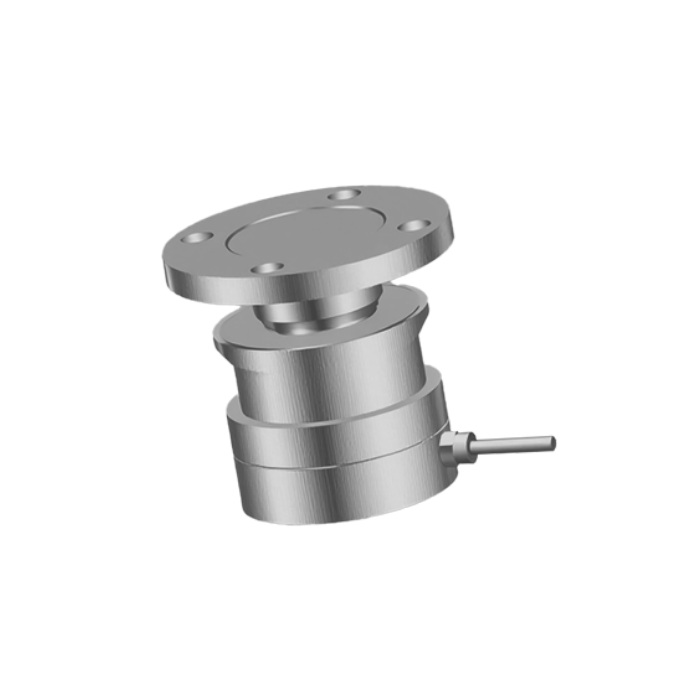
Der MV-WM0007 verwendet eine zylindrische Druckanordnung. Seine nennlastabhängigen Flanschmaße belegen weder einen Digitalausgang noch ein vollständiges Abhebesicherungssystem oder die Genauigkeit des montierten Behälters. Bestätigen Sie jede dieser Anforderungen separat.
Eine gemeinsame Konfigurationsaufzeichnung verwenden
Dokumentieren Sie die Nullpunkt und Messspanne zugewiesenen physischen Lasten, die technische Einheit, das tarierende Gerät und die Bedeutung jedes ausgegebenen Status. Verhindern Sie, dass eine HMI-Rezeptur einen bereits netto ausgegebenen Wert nochmals tariert. Sichern Sie Einstellungen außerhalb des Geräts und dokumentieren Sie Änderungsberechtigungen.
Prüfen Sie bei Chargensteuerung die Reaktion von physischer Belastung bis zur Abschaltung. Eine für gut lesbare Bestandswerte geeignete Filterung kann die Stoppentscheidung verzögern. Prüfen Sie repräsentative Transferraten; leiten Sie dynamische Leistung nicht aus einem eingeschwungenen Referenzgewicht ab.
Abnahmefolge
- Prüfen Sie die endgültig angeschlossene Struktur und entfernen Sie temporäre Abstützungen nach dem Installationsverfahren.
- Dokumentieren Sie, soweit die Hardware es erlaubt, einzelne Auflagerdaten und prüfen Sie danach Nullpunkt, Belastung, Entlastung und Wiederholbarkeit.
- Vergleichen Sie lokales Gewicht, übertragenen Wert und PLC-Interpretation bei derselben Last.
- Prüfen Sie dokumentierte Fehler- und Wiederanlaufreaktionen, ohne einen unkontrollierten Prozesszustand zu erzeugen.
Frage 1. Kann die Inbetriebnahme vor dem Rohrleitungsanschluss abgeschlossen werden?
Das kann einen Zwischenstand als Ausgangsbasis schaffen, aber keine endgültige Einbauabnahme. Wiederholen Sie relevante Prüfungen, nachdem Versorgungsanschlüsse, Schutzteile und Zugangseinrichtungen in Betriebsposition sind.
Frage 2. Muss jedes System Einzelsensordiagnosen bereitstellen?
Nein. Das hängt von Elektronik und Verdrahtung ab. Spezifizieren Sie benötigten Diagnosezugang im Angebot; ein analoger Summierkasten liefert nicht automatisch separate Digitalkanäle.
Zusammenfassung
Beschaffen Sie einen abgestimmten Mechanik-, Mess- und Steuerungsumfang mit einem gemeinsamen Abnahmeplan. Senden Sie Paketzuständigkeiten und Prozessablauf für eine Bewertung des industriellen Wägesystems, einschließlich aller beizubehaltenden Geräte.
