


 英文
 西班牙语
 俄语
 葡萄牙语
 法语
 德语
 印尼语
 泰语
 越南语
 阿拉伯语
 意大利语
 土耳其语
 波兰语
 日语


工业称重系统的验收,应以实际用于生产控制或记录的重量值为准。称重传感器证书、已校准的变送器和PLC显示,各自看起来都可能合格,但去皮设置或信号量程换算不一致,仍会导致批次量错误。在分别订购机械和控制分项之前,应先明确责任。
工业称重系统:清晰划分供货范围
| 分项 | 供应商交付内容 | 交接依据 |
|---|---|---|
| 机械 | 支点反力、安装图纸和约束布置。 | 最终安装后的传力路径及检查通道。 |
| 测量 | 传感器、激励、接线或信号汇总方式,以及标定输入范围。 | 传感器标识、接线及参考载荷试验结果。 |
| 控制 | 单位、去皮责任归属、滤波及故障响应。 | 采用已安装设备时的PLC读数和顺序动作表现。 |
| 验证 | 参考方法、试验点和允许偏差。 | 包含配置和工艺状态、经签字确认的结果。 |
明确由谁负责处理各分项之间的不一致。缺少这一约定时,机械安装方可能验收的是无载结构,而控制团队却通过校准补偿后来接入的管道作用力。
设定净重前,先确定总载荷设计
记录容器或秤台自重、最大内容物载荷和单个支点的最大反力。包括首次勘察后增加的设备。明确支撑组件允许哪些运动,以及哪些力由独立约束装置承担。
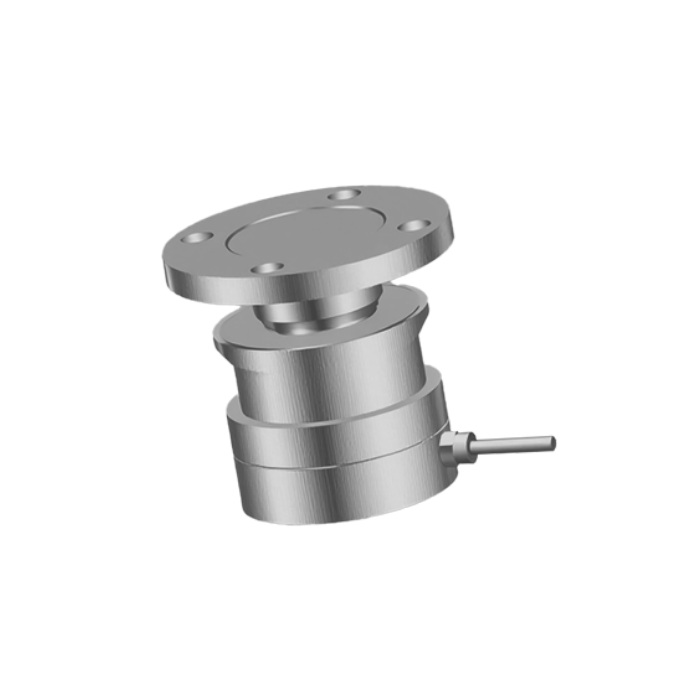
MV-WM0007采用圆柱形压向承载结构。随额定载荷规格变化的法兰尺寸,不能证明其具有数字输出、完整防上拔系统,或整套容器组装后的精度。这些要求均应分别确认。
使用共同的配置记录
记录零点及量程校准分别对应的实际载荷、工程单位、执行去皮的设备,以及各报告状态的含义。防止HMI配方对已经是净重的数值再次去皮。在仪表之外备份设置,并记录哪些人员有权修改。
批次控制应测试从实际加载到切断动作的完整响应。让库存读数更易观察的滤波,可能延迟停止决策。应以有代表性的输送速率测试,不要用已经稳定的参考重量推断动态性能。
验收顺序
- 检查最终连接完成的结构,并按照安装程序撤除临时支撑。
- 在硬件允许时记录各支点信息,然后验证零点、加载、卸载及重复性。
- 在相同载荷下,比较就地仪表读数、传输值及PLC换算后的重量。
- 在不造成失控工艺状态的前提下,测试文档规定的故障和重启响应。
Q1. 管道尚未接好,能否完成最终验收?
此时可以记录一个中间状态,作为后续比较的依据,但这不等于完成最终安装验收。在管线及附属设施连接、防护件和人员通行检修设施均处于运行位置后,应重复相关检查。
Q2. 每个系统都必须提供单只传感器诊断吗?
不必。这一能力取决于电子设备和接线。应在报价中明确所需诊断访问能力;模拟信号汇总接线盒并不会自动提供独立数字通道。
总结
采购时应约定机械、测量和控制范围,并采用统一验收计划。提交各分项责任和工艺顺序,申请工业称重系统评估,同时说明必须保留的现有设备。
