


 英文
 西班牙语
 俄语
 葡萄牙语
 法语
 德语
 印尼语
 泰语
 越南语
 阿拉伯语
 意大利语
 土耳其语
 波兰语
 日语


METRAVON化工仪器仪表维修管理指南:巡检、故障诊断与预防性维护
化工装置中的温度、压力、流量、液位和分析仪表不仅负责显示数据,还可能直接参与控制回路、报警和安全联锁。
因此,仪表管理的目标不能只是“损坏以后及时更换”,而应该尽可能提前发现测量漂移、堵塞、腐蚀、挂料、接线故障和通信异常。
一、为什么仪表维护直接影响生产可靠性?
典型影响包括:
- 压力测量漂移造成控制偏差;
- 液位失真导致错误报警;
- 流量测量异常影响配料;
- 温度测点失效影响加热或冷却;
- 分析仪器失准影响产品质量或排放控制。
因此,仪表维护本质上同时属于设备管理和过程控制管理。
二、不要把所有异常都判断成仪表硬件故障
一个错误过程值可能来自:
- 真实过程变化;
- 传感器;
- 供电;
- 4–20mA回路;
- 安全栅或隔离器;
- 数字通信;
- 安装;
- PLC/DCS缩放;
- 参数设置。
因此,正确诊断比快速更换仪表更重要。
三、故障维修、预防维护和状态维护有什么区别?
| 方式 | 特点 |
|---|---|
| 故障维修 | 故障发生后处理 |
| 预防性维护 | 按风险和计划进行检查与验证 |
| 状态维护 | 根据诊断、趋势和设备实际状态安排维护 |
现代化工装置通常需要把三种方式组合使用。
四、仪表应该实行分级管理
不同测点故障后的后果不同,因此没有必要采用完全相同的维护频率。
可按项目实际情况区分:
- 安全相关测点;
- 关键生产测点;
- 一般过程测点;
- 辅助监测测点。
级别越高,对巡检、备件、测试和故障响应的要求通常也越高。
五、日常巡检不能只看显示屏有没有数字
建议检查:
- 当前数据是否符合实际工况;
- 诊断或报警状态;
- 过程连接是否泄漏;
- 引压管是否堵塞;
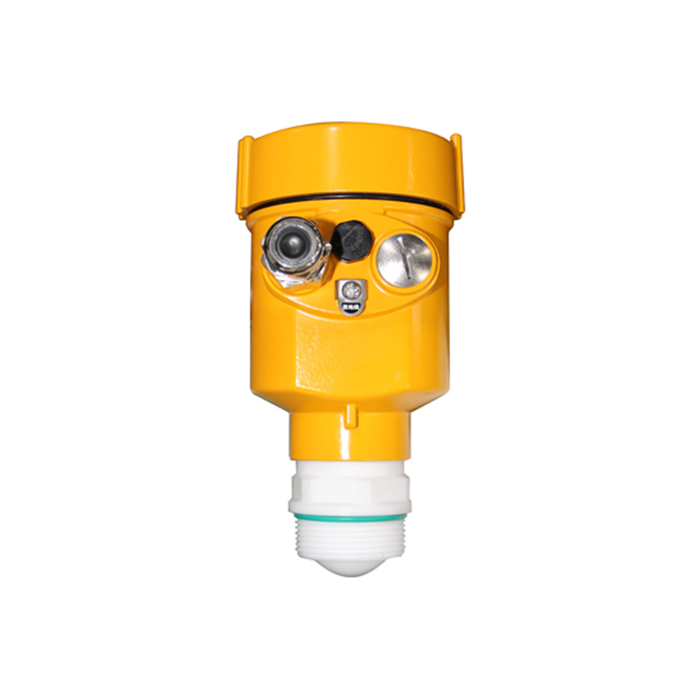
- 雷达天线是否挂料;
- 电极是否污染;
- 电缆格兰和端子是否进水、松动或腐蚀;
- 通信状态是否正常。
六、仪表异常时推荐怎样排查?
- 确认真实过程。
- 查看仪表本地显示。
- 比较PLC/DCS数据。
- 测量实际输出信号。
- 读取诊断信息。
- 检查过程连接和传感器状态。
- 核对参数和工程单位。
- 最后再判断是否存在硬件故障。
七、为什么两线制仪表要测端子实际电压?
控制柜提供24VDC并不意味着仪表端一定获得足够工作电压。
安全栅、隔离器、PLC输入、电阻、接线和长距离电缆都会产生压降。
供电异常时,应在仪表实际运行条件下测量其端子电压,而不是只查看电源模块输出。
八、参数修改必须可追溯
修改量程、阻尼、报警值、输出方向或通信参数之前,应保存原始配置。
至少记录:
- 修改时间;
- 修改项目;
- 原始值;
- 修改后数值;
- 修改原因;
- 修改后的验证结果。
九、关键仪表应该保存哪些基线?
- 型号及设备识别信息;
- 量程;
- 完整参数;
- 正常过程值;
- 校验或验证记录;
- 维修历史;
- 关键诊断数据。
对于雷达物位计,还可以保存正常回波曲线作为后续故障比较基线。
十、不同仪表的维护重点并不相同
| 仪表 | 主要维护重点 |
|---|---|
| 压力变送器 | 膜片、引压管、阀组、零位和泄漏 |
| 雷达物位计 | 天线、挂料、回波、参数和参考高度 |
| 磁翻板液位计 | 浮子、旁通腔、沉积和结晶 |
| 电磁流量计 | 电极、内衬、接地和空管状态 |
| pH/ORP | 电极污染、参比系统、验证和温补 |
十一、重复故障应该升级为工程问题
如果同一测点反复出现完全相同的问题,仅更换仪表通常不是最佳解决方法。
例如:
- 导压管持续结晶,应重新评估取压结构;
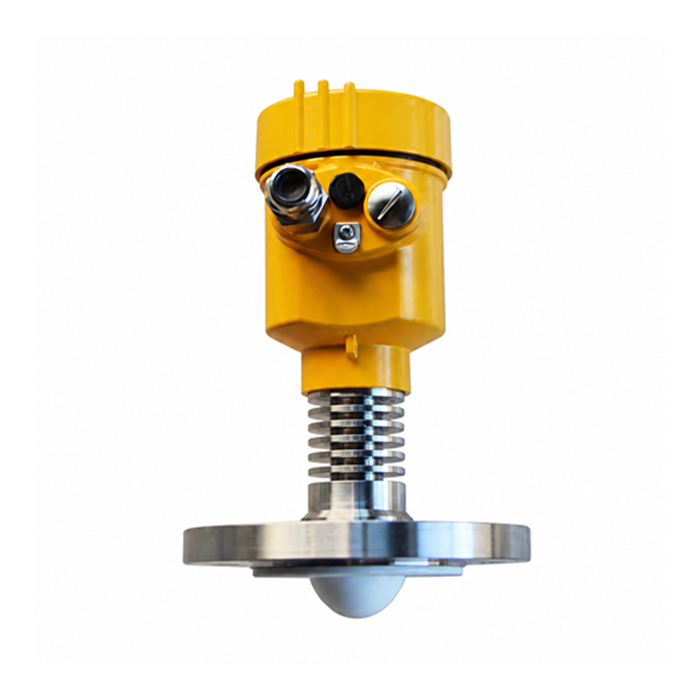
- 雷达天线持续严重挂料,应重新检查安装和天线结构;
- 磁翻板持续卡涩,应检查黏度、结晶和浮子设计;
- 流量计反复受振动影响,应检查安装或测量原理是否匹配。
十二、防爆和安全联锁测点应单独管理
危险区域仪表维修不仅要恢复测量功能,还要保持原有防爆完整性。
涉及安全仪表系统或关键联锁的测点,还需要按照项目批准的旁路、测试、维护和恢复程序执行。
不能为了方便维修而随意更换认证相关部件或长期旁路安全功能。
十三、维修记录为什么必须形成闭环?
完整记录至少应包括:
- 故障现象;
- 实际工况;
- 诊断数据;
- 原因;
- 处理措施;
- 更换部件;
- 恢复后的验证结果。
长期积累这些信息,可以识别高故障率测点,并进一步优化仪表选型和安装设计。
十四、总结
高质量的化工仪表维修管理,不是维修次数越多越好,而是能够尽早发现状态变化,并准确区分过程、安装、电气、参数和硬件问题。
建立仪表分级、状态基线、参数备份、备件管理和故障闭环记录,可以显著提高整个过程测量系统的长期可靠性。
